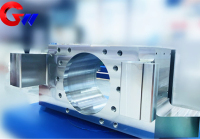
Driftssidans stödrullagersäte för varmvalsverk
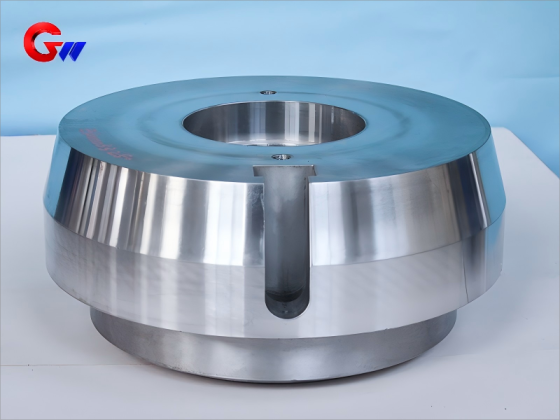
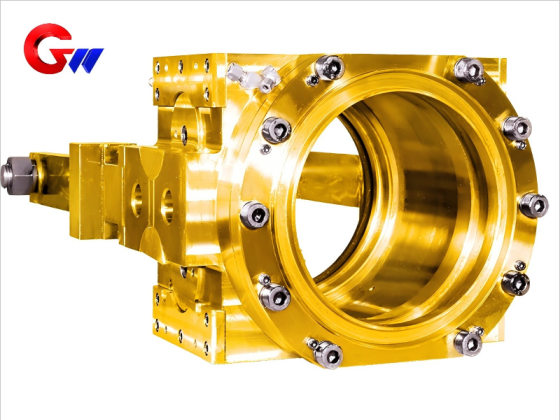
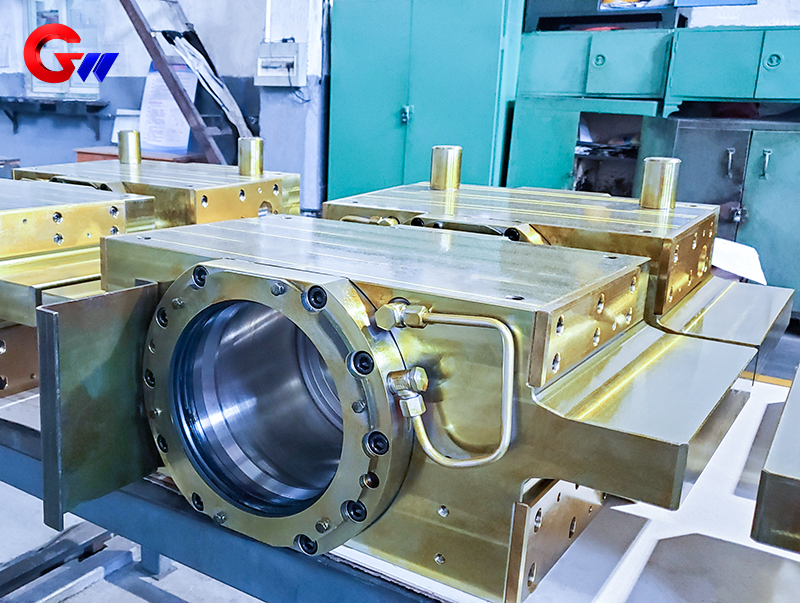
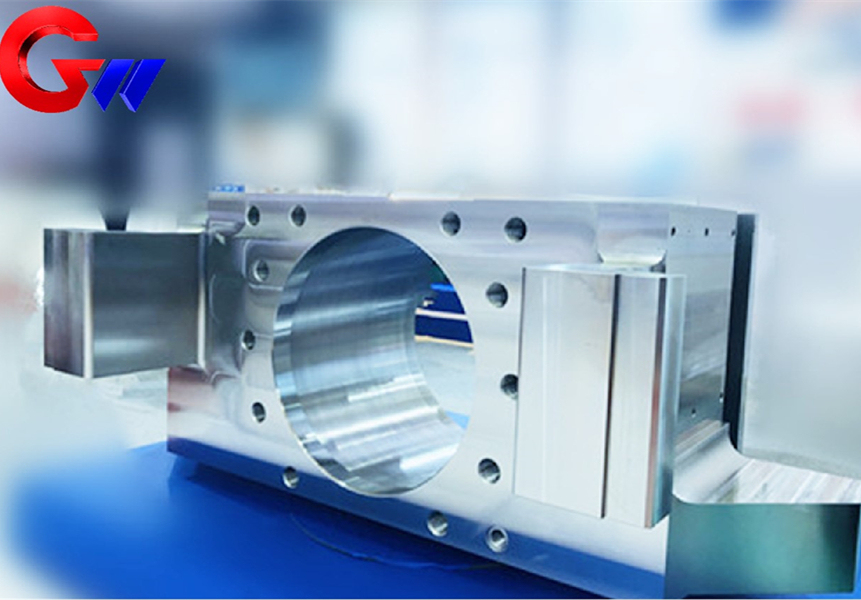
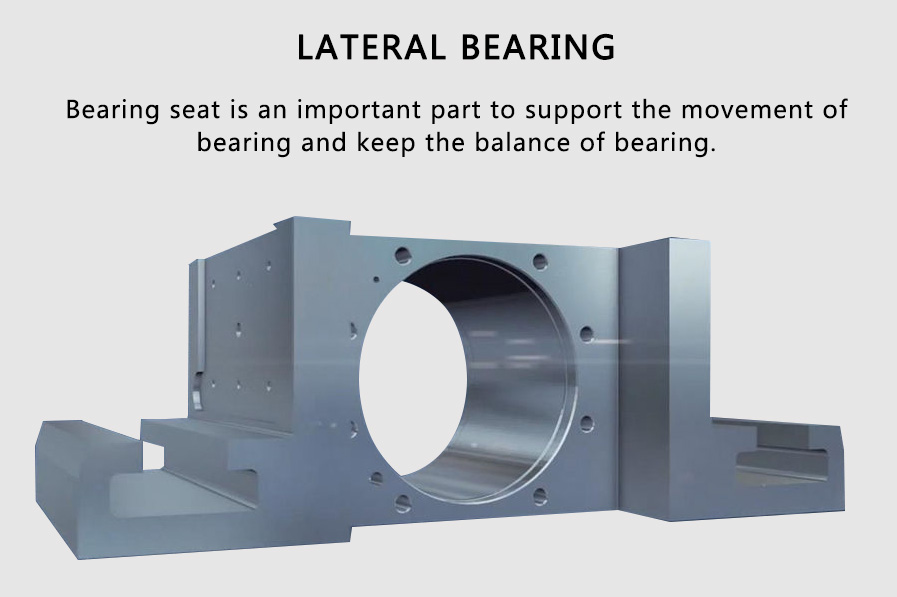
Stödrullagersätet på manöversidan är en strukturell stödkomponent konstruerad för stödrullaggregatet i ett varmvalsverk. Det ger stabilt lagerstöd, exakt valspositionering och tillförlitliga monteringsgränssnitt för kontinuerlig valsning.
Komponenten kan tillverkas av gjutet stål eller smitt legerat stål beroende på belastning, valsningshastighet, slagförhållanden och servicekrav för olika valskonfigurationer. Precisionsbearbetning och koordinatmätning tillämpas på kritiska lagerhål, monteringsytor, positioneringsfunktioner och andra funktionella gränssnitt.
Viktiga funktioner
- Precisionskontroll av lagerhål: Diametertolerans enligt H7 / IT7, med rundhet och cylindricitet kontrollerad till ≤0,02 mm.
- Kontrollerad ytjämnhet: Lagerhålets ytjämnhet Ra ≤1,6 μm, med lageranpassningsytor som kräver Ra ≤0,8 μm.
- Noggrann installation: Monteringsytans planhet kontrollerad till ≤0,05 mm/m, med en tolerans för bulthålsposition på ±0,1 mm.
- Alternativ för kraftiga material: Finns i ZG270-500, ZG35CrMo, 42CrMo och 35CrNiMo enligt driftskrav.
- Flexibel lagerkonfiguration: Kompatibel med fyrradiga koniska rullager och oljefilmslagersystem som MORGOIL.
Märke: GW Precision
Produktens ursprung: Luoyang, Kina
Leveranstid: Enligt avtal
Leveranskapacitet: Tillgänglig enligt produktionskrav
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet är 1000 stycken
- information
Driftssidans stödrullagersäte för varmvalsverk
Material- och tillverkningsstandarder
Derullagersäte på manöversidanär en strukturell stödkomponent konstruerad för stödrullmontering av envarmvalsverkDess primära funktioner inkluderar att stödja lageranordningen, upprätthålla den erforderliga inriktningen av stödvalsen, tillhandahålla stabila monteringsgränssnitt och överföra valsbelastningar mellan valssystemet och valsverkets hölje.
Delagersätetillverkas enligt definierade krav för material, mekaniska egenskaper, bearbetning, dimensionstoleranser och inspektion. Material- och processkonfigurationer kan anpassas till olika driftsförhållanden, inklusive konventionell valsning, högbelastningsproduktion och höghastighetsvalsning.
Huvudmaterial
Alternativen gjutna stål inkluderarZG270-500i enlighet medGB/T 11352ochZG35CrMoför driftsförhållanden med högre hållfasthet.
Smidd stålalternativ inkluderar42CrMoenligtASTM A29och35CrNiMoför tunga valsverksapplikationer med hög hastighet.
Det valda materialet beror på strukturell belastning, driftshastighet, stötförhållanden, dimensionskrav och driftsmiljö. Gjutet stål ger en praktisk kombination av hållfasthet, gjutbarhet och strukturell integritet för stora stödkomponenter, medan legerat smidd stål kan väljas där högre hållfasthet och utmattningsbeständighet krävs.
Kemisk sammansättning av 42CrMo
Som en representativ smidd stålsort har 42CrMo följande specificerade kemiska sammansättning:
| Element | C | Och | Mn | Cr | För | P | S |
|---|---|---|---|---|---|---|---|
| Räckvidd | 0,38–0,45 | 0,17–0,37 | 0,50–0,80 | 0,90–1,20 | 0,15–0,25 | ≤0,025 | ≤0,025 |
Materialspecifikationen är avsedd att ge en lämplig balans mellan styrka, seghet, bearbetbarhet och dimensionsstabilitet. För enstödrullagersäte, dessa egenskaper är viktiga eftersom komponenten arbetar runt lagret och måste förbli strukturellt stabil under upprepade rullande belastningar.
Produktmaterialalternativ
| Ansökan | Typiskt material |
|---|---|
| Arbetsvalsade smidesstycken | 45 stål, 40Cr, 42CrMo |
| Gjutgods för stödrullar | ZG310-570, ZG270-500 |
Materialkonfigurationen väljs utifrån valstyp och tillhörande krav på lagerstöd. En stödvalsenhet kräver en styv och noggrant bearbetadlagersäteför att bibehålla lagerpositionering och valsjustering under drift.
Mekaniska egenskaper
För42CrMoI kylt och anlöpt tillstånd är de specificerade mekaniska egenskaperna:
| Egendom | Obligatoriskt värde | Teststandard |
|---|---|---|
| Draghållfasthet (Rm) | ≥900 MPa | GB/T 228.1 |
| Sträckgräns (Rp0,2) | ≥750 MPa | GB/T 228.1 |
| Förlängning (A) | ≥14% | GB/T 228.1 |
| Slagenergi vid rumstemperatur | ≥40 J | GB/T 229 |
| Hårdhet | 260–320 HBW | GB/T 231.1 |
Dessa mekaniska egenskaper ger en referens för materialacceptans och processkontroll.varmvalsverkvid drift under höga valskrafter, hjälper tillräcklig draghållfasthet och sträckgränslagersätebibehålla strukturell integritet.
Tillräcklig töjning och slagtålighet bidrar också till motståndskraft mot stötbelastning och driftsrelaterad stress. Den slutliga materialkvaliteten och värmebehandlingsförhållandena kan väljas i enlighet med verkets faktiska design- och driftskrav.
Precisionsbearbetningsprocess
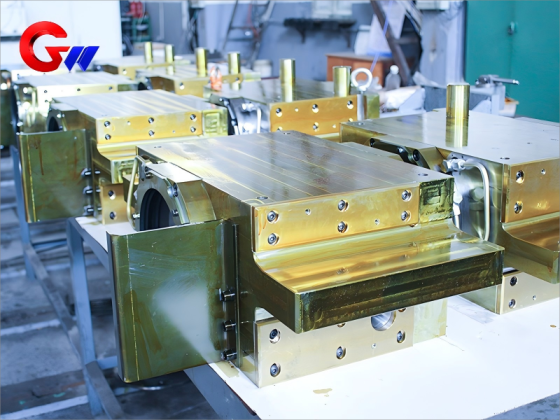
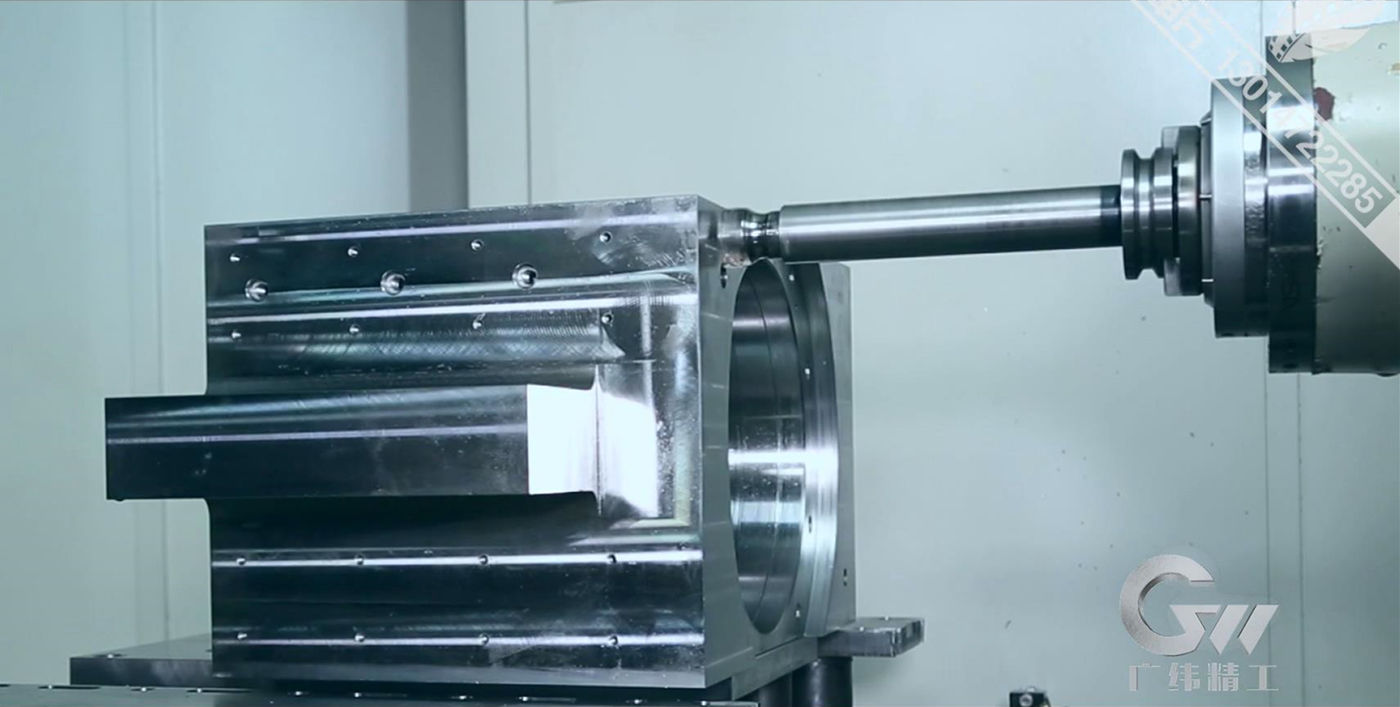
GW Precision har utvecklat en kontrollerad bearbetningsprocess för tillverkning avrullagersäte på manöversidangenom långvarig produktionserfarenhet.
Tillverkningssekvensen använder flera bearbetningssteg för att etablera tillförlitliga referensytor, producera funktionella hål, upprätthålla dimensionsförhållanden och slutföra slutinspektion.
1. Vertikal bearbetningscentral
Initial fräsning utförs enligt konstruktionsritningen. Ett referensband etableras med ett fräsdjup på cirka5 mm, medan ungefär1,5–2 mmav bearbetningsmån bibehålls på varje relevant sida.
Efter den första driftsättningen rengörs komponenten och vassa grader avlägsnas innan den första inspektionen av den första delen.
2. Horisontell borrmaskin
Stora ytor, spår och hål bearbetas med bibehållen bearbetningstillägg.
Cirka1,5–2 mmär reserverad på relevanta ytor,1,5–2 mmför utsedda spår,3–4 mmför specificerade hålmått, och2–3 mmför relevanta hållängder.
Grader och vassa kanter avlägsnas före inspektion.
3. Vertikal bearbetningscentral
Finfräsning utförs enligt kraven för toleranslösa passytor. Referenskanten fastställs på det angivna djupet och borrningsoperationerna fortsätter enligt ritningen.
Den återstående bearbetningsmånen kontrolleras till ungefär1,5 mmdär så anges. Centrumhål monteras i ändarna av relevanta hål för att stödja efterföljande bearbetning och dimensionskontroll.
4. Horisontell bearbetningscentral
Arbetsstycket monteras och justeras med hjälp av det avsedda centrumhålet och referenskanten. Funktionsytor bearbetas enligt ritningen.
Centrumhålen upprättas på ändytorna av relevanta hål, medan djuphålsbearbetning utförs enligt de erforderliga dimensionerna. Dimensionella och geometriska toleranser kontrolleras under hela operationen.
5. Vertikal bearbetningscentral
Befintliga hål används som bearbetningsreferenser för precisionsborrning. Hålbearbetning utförs enligt de angivna dimensionerna, följt av valsning av hålytan där det behövs.
En kontrollerad tilläggsmån bibehålls före slutlig dimensionering. Färdiga hål kontrolleras för måttnoggrannhet och komponenten rengörs och avgradas före inspektion.
6. Bänkarbete
Gängbottenhål och positioneringshål är färdiga enligt de tekniska kraven.
7. Bänkarbete
Ytterligare oljehål och skruvhål borras och gängas. Komponenten rengörs och vassa grader avlägsnas före första inspektionen av den första delen.
8. Slutkontroll
Det färdigalagersäterengörs, avgradas, inspekteras och godkänns med en inspektionsjournal enligt gällande kvalitetskrav.
Denna flerstegsbearbetningsprocess hjälper till att kontrollera dimensionsförhållandet mellan lagerhål, monteringsytor, positioneringsfunktioner och andra funktionella gränssnitt. Sådan kontroll är viktig eftersom avvikelser vid ett gränssnitt kan påverka lagerinstallationen och uppriktningen avstödrulle.
Strukturell design och tolerans
Lagerhålet är en av de viktigaste funktionella egenskaperna hosrullagersäte på manöversidan.
Den specificerade lagerhålsnoggrannheten inkluderar aH7 diametertolerans, motsvarandeIT7lutningskontroll. Rundhet och cylindricitet kontrolleras för att≤0,02 mm.
Ytjämnheten på lagerhålet anges vidRa ≤1,6 μm, medan lagrets anliggningsyta kräverRa ≤0,8 μm.
Dessa ytkrav hjälper till att fastställa det erforderliga kontaktförhållandet mellan lagret ochlagersäteoch stödja tillförlitlig lagerinstallation.
Krav på installationsyta
Flathet:≤0,05 mm/m
Tolerans för bulthålsposition:±0,1 mm
De angivna monteringstoleranserna hjälper till att bibehålla dimensionsförhållandet mellan lagersätet, fräshuset och tillhörande installationskomponenter.
För envarmvalsverk, noggrann lagerhålsgeometri och precision i monteringsytan är viktiga för att bibehållastödrulleuppriktning, minimerar installationsavvikelser och stöder stabil drift under kontinuerliga rullande belastningar.
Precisionsinspektion och kvalitetskontroll
För att ytterligare säkerställa kvaliteten pårullagersäte på manöversidanGW Precision utför måttkontroll utöver rutinmässiga storlekskontroller.
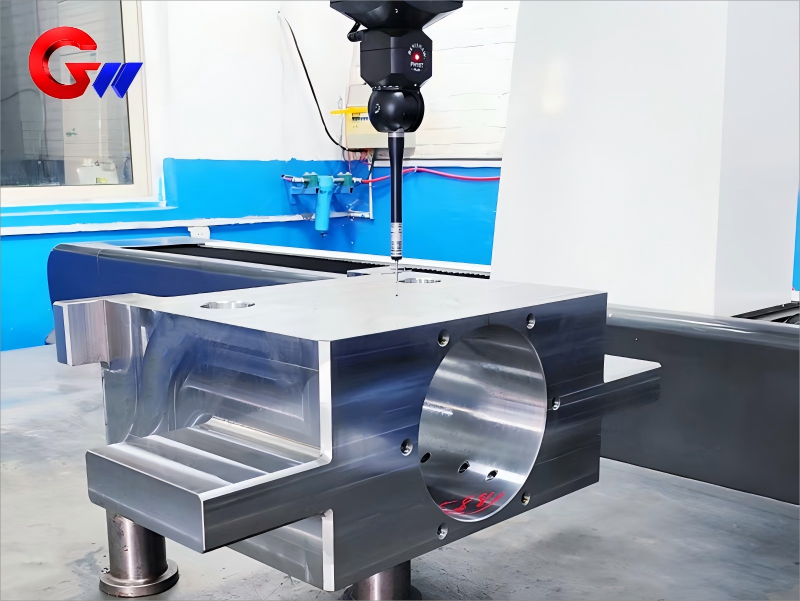
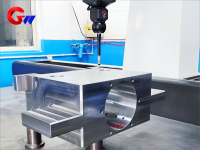
Lager och andra precisionsrelaterade funktioner kan inspekteras med en koordinatmätmaskin, med en mätnoggrannhet som når upp till2-mikronnivå.
Inspektionsprocessen ger en kontrollerad grund för att verifiera måttnoggrannhet, form- och positionstoleranser, lagerhålsgeometri, monteringsgränssnitt och andra kritiska funktioner.
Inspektionsdata kan registreras enligt gällande produktions- och avtalskrav.
Kvalitetskontrollprocessen omfattar materialverifiering, kontroll av bearbetningsprocessen, dimensionsinspektion, precisionsmätning, rengöring och slutgiltig frigivning.
För komponenter som används i envarmvalsverk, denna processorienterade metod bidrar till att upprätthålla en jämn tillverkningskvalitet och ger spårbar inspektionsinformation för kritiska funktionella dimensioner.
Förpackning
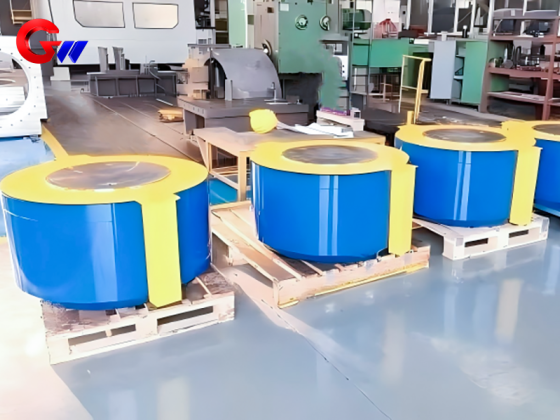
GW Precision upprätthåller särskilda förpackningsrutiner förlagersäteprodukter.
Förpackningsprocessen är utformad för att skydda komponenten från förlust, stötar, kontaminering och skador under lagring, transport och leverans.
Innan förpackning rengörs och kontrolleras produktytan för att säkerställa att den erforderliga renheten uppfyller kraven. Lämpliga skyddsåtgärder vidtas för precisionsbearbetade ytor, lagergränssnitt, monteringsytor och andra områden som kräver skydd under transport.
Kontrollerad förpackning hjälper till att bevara det dimensionella och ytliga tillstånd som fastställts under bearbetning och slutkontroll, vilket gör attstödrullagersäteför att nå kunden i lämpligt skick för efterföljande montering.
Lagerkoordinering och smörjning
Anpassning av lagertyp
Derullagersäte på manöversidankan konfigureras förfyrradiga koniska rullager, såsom SKF TQO-seriens lager, elleroljefilmslagersystem, såsom MORGOIL, enligt kvarnens design och driftskrav.
Lagerarrangemanget väljs utifrån valsbelastning, valsdimensioner, driftshastighet, smörjkonfiguration och valsverkets strukturella konstruktion.
Matchande toleranser
De specificerade lagerpassningarna är:
Lagrets ytterring och säteshål:Övergångspassform,H7/k6
Lager innerring och rullhals:Interferenspassning,H7/S6
Dessa passningar etablerar ett kontrollerat förhållande mellan lagerkomponenterna och deras motsvarande monteringsgränssnitt.
Noggrant val av passform är viktigt förlagersäteeftersom för stort glapp eller störningar kan påverka lagerpositionering, lastfördelning, installationskvalitet och långsiktig driftsstabilitet.
Smörjningskrav
För tunnolja är det specificerade smörjmedlet:
ISO VG 220–320 extremtrycksväxellådsolja
För olje-luftsmörjning:
Tryck:0,2–0,5 MPa
Flödeshastighet:5–10 l/min
Smörjkonfigurationen bör väljas utifrån lagertyp, valsningshastighet, belastning, temperatur och smörjsystemet i valsverket.
Korrekt smörjning hjälper till att kontrollera friktion och värmeutveckling och stöder stabil lagerdrift under kontinuerlig rullning.varmvalsverk, är ett lämpligt smörjsystem särskilt viktigt eftersom lageraggregatet kan arbeta under höga belastningar och förhöjda temperaturförhållanden.
Tillämpning i varmvalsverkssystem
Derullagersäte på manöversidanär avsedd för stödrullsaggregat som används ivarmvalsverksystem.
Den tillhandahåller det mekaniska gränssnittet mellan lageranordningen och kvarnstrukturen samtidigt som den stöder noggrann positionering avstödrulle.
Beroende på utrustningens konfiguration,lagersätekan konstrueras med olika materialkvaliteter, lagerarrangemang, bearbetningskrav, dimensionstoleranser och smörjlösningar.
Denna flexibilitet gör att komponenten kan anpassas till konventionella valsningsförhållanden med hög belastning och hög hastighet.
Genom att kombinera lämpliga konstruktionsmaterial, kontrollerad bearbetning, precisionsinspektion, definierade lagerpassningar och lämplig smörjning, erbjuder GW Precisionstödrullagersätelösningar utformade för tillförlitlig drift i krävande industriella valsmiljöer.
Lagerkoordinering och smörjning av manöversidan rullagersäte
Anpassning av lagertyp:
Fyraradiga koniska rullager (t.ex. SKF TQO-serien) eller oljefilmslager (MORGOIL)
Matchande tolerans:
Lagrets ytterring och säteshål: övergångspassning (H7/k6)
Lager innerring och rullhals: presspassning (H7/S6)
Smörjningskrav:
Tunn oljesmörjning: ISO VG 220~320 extremtrycksväxellådsolja
Olje-luftsmörjning: tryck 0,2~0,5 MPa, flödeshastighet 5~10 l/min