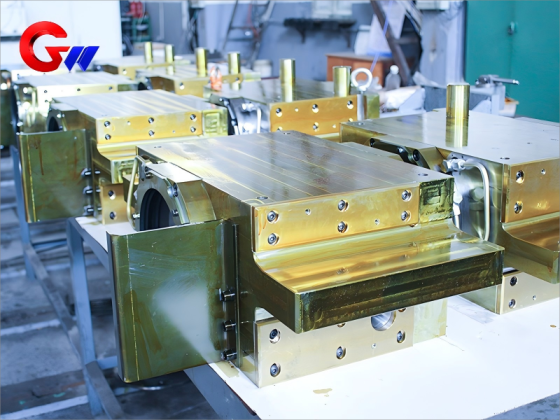
Kallvalsmaskin av den opererande sidoarbetsrullagerblocket
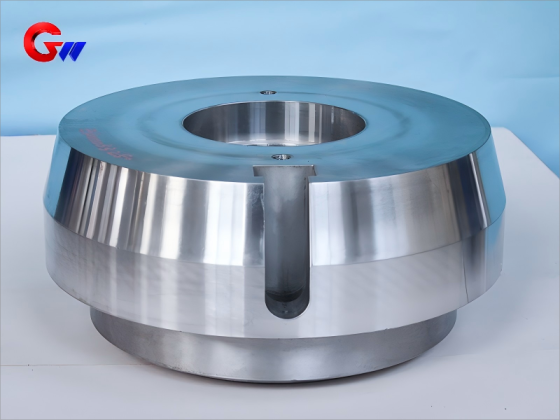
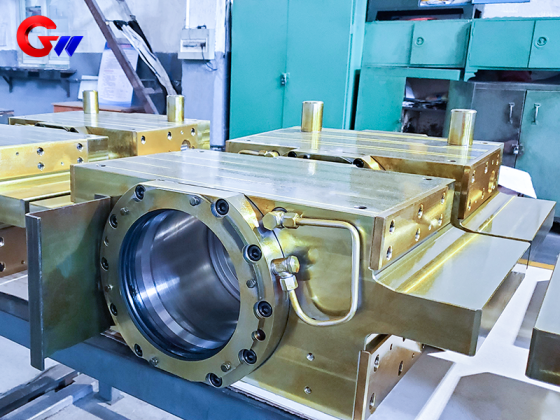
Arbetsrullagerblocket på manöversidan är en precisionsbearbetad stödkomponent konstruerad för arbetsrullaggregatet i ett kallvalsverk. Det ger exakt lagerpositionering, stabilt strukturellt stöd och tillförlitlig uppriktning för arbetsrullens drift under kontinuerliga valsningsförhållanden.
Denna komponent är konstruerad för produktion av rostfritt stål, kiselstål och ultratunna band och kombinerar QT600-3-konstruktion i segjärn, kontrollerad värmebehandling, precisions-CNC-bearbetning, högprecisionslagergränssnitt, olje-luftsmörjning och flerstegstätning.
Viktiga funktioner
- Högprecisionspositionering: Arbetsvalsens radiella rundgång kontrollerad till ≤ 0,01 mm, vilket stöder precisionsvalsning av band.
- Effektivt rullbyte: Integrerad hydraulisk låsmekanism med en önskad rullbytestid på ≤ 10 minuter.
- Vibrationskontroll: Utformad för högfrekvent vibrationskontroll inom 20–500 Hz, med en specificerad amplitud på ≤ 0,5 μm.
- Precisionsgränssnitt för lager: Lagerhålets cylindricitet kontrollerad till ≤ 0,003 mm.
- Flera valsverksapplikationer: Lämplig för valsverkskonfigurationer med sex UC-MILL-valsar och tjugo sendzimir-valsar.
Märke: GW Precision
Produktens ursprung: Luoyang, Kina
Leveranstid: Enligt avtal
Leveranskapacitet: Upp till 1 000 stycken per år
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet är 1000 stycken
- information
Kallvalsmaskin av den opererande sidoarbetsrullagerblocket
Material- och värmebehandlingsspecifikation
Huvudmaterial
Dearbetsrullagerblockär tillverkad avQT600-3 segjärn, motsvarandeEN-GJS-600-3Materialet är valt för sin kombination av strukturell hållfasthet, dimensionsstabilitet, vibrationsdämpning och lämpliga hållfasthets-viktförhållande.
Den angivna materialdensiteten är ungefär7,1 g/cm³Dess mekaniska och dämpande egenskaper gör den lämplig för att stödja arbetsrullen och lageraggregatet på ett precisionsmässigt sättkallvalsverk.
Kemisk sammansättning
| Element | Specifikation |
|---|---|
| Kol (C) | 3,6–3,8 % |
| Kisel (Si) | 2,2–2,5 % |
| Mangan (Mn) | ≤ 0,3 % |
| Magnesium (Mg) | 0,03–0,05 % |
Materialet är utformat för att ge tillräcklig strukturell styvhet samtidigt som det bidrar till vibrationsdämpning under valsning. Den specificerade vibrationsdämpningsgraden är≥35%.
För en tillämpning på driftssidan är materialstabilitet särskilt viktig eftersom stödstrukturen måste bibehålla den relativa positionen förarbetsrulle, lageraggregat och hydrauliska komponenter under upprepade rullningscykler.
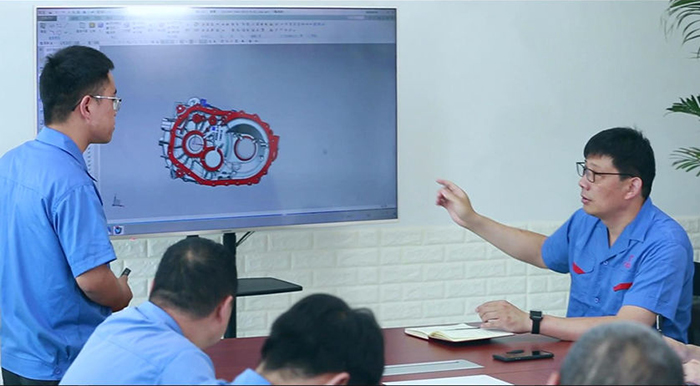
Viktiga komponentmaterial och ytbehandling
Olika funktionella områden avvalsverkslagerblockanvänd material och ytbehandlingar som valts utifrån deras driftsförhållanden.
| Komponent | Material | Behandling |
|---|---|---|
| Lagerblockkropp | QT600-3 segjärn | Isotermisk kylning och kulblästringsförstärkning |
| Slitstarkt foder | GCr15SiMn | Djupkryogenbehandling + 20 μm hårdförkromning |
| Tätningskomponent | PTFE + 316L | Lasermikrotexturering |
QT600-3-karossen utgör den huvudsakliga strukturella delen avarbetsrullagerblockIsotermisk kylning och kulblästring tillämpas enligt den specificerade tillverkningsprocessen.
Det slitstarka fodret använder GCr15SiMn. Djupkryogenbehandling och hårdförkromning används för att förbättra fodrets driftsegenskaper, med en specificerad förkromningstjocklek på20 μm.
PTFE och 316L används för tätningskomponenterna. Lasermikrotexturering appliceras på de specificerade tätningsytorna för att säkerställa de erforderliga tätnings- och driftsegenskaperna.
Kombinationen av dessa material gör att komponenten kan integrera strukturellt stöd, slitstyrka och tätningsfunktioner inom sammakallvalsverkmontering.
GW Precision värmebehandlingsprocess
Isotermisk kylning
Huvuddelen avarbetsrullagerblockgenomgår en kontrollerad värmebehandlingsprocess:
Uppvärmning:900°C × 2 timmar
Släckning i saltbad:300°C × 1 timme
Luftkylning
Behandling av dimensionell stabilitet
Åldrandebehandling:180°C × 24 timmar
Specificerad dimensionsförändring:≤0,005 %
Värmebehandling är en viktig del av tillverkningsprocessen eftersom dimensionsstabilitet direkt påverkar noggrannheten hos lagergränssnittet och installationsytorna.
För en precisionvalsverkslagerblock, okontrollerade dimensionsförändringar efter bearbetning kan påverka lagerinstallationen och uppriktningsförhållandet mellan lagret,arbetsrulle, och frässtruktur. Den specificerade åldringsbehandlingen används därför för att förbättra dimensionsstabiliteten före slutlig precisionsbearbetning och inspektion.
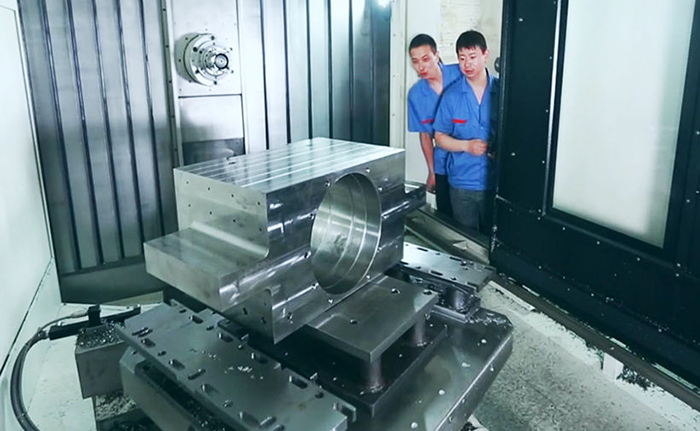
Mekanisk bearbetningsnoggrannhet
Dimensionsnoggrannhet är ett av de viktigaste tillverkningskraven förarbetsrullagerblockKritiska lager- och monteringsgränssnitt inspekteras enligt angivna toleransnivåer.
Kritiska dimensionstoleranser
| Särdrag | Specifikation | Inspektionsmetod |
|---|---|---|
| Lagerhål | Φ200–400 mm, IT4 | Elektronisk kontaktmätare + rundhetsmätare |
| Monteringsyta för hydraulcylinder | Planhet 0,01 mm | Optisk platt |
| Positioneringsstifthål | H6 | Koordinatmätningsmaskin |
| Lagerhålets cylindricitet | ≤0,003 mm | Precisionsdimensionell inspektion |
| Installationsytans vertikalitet | ≤0,005 mm/100 mm | Precisionsdimensionell inspektion |
Lagerhålet är ett kritiskt gränssnitt mellanarbetsrullelageraggregatet och stödstrukturen. Ett cylindricitetskrav på≤0,003 mmär specificerad för att bibehålla det erforderliga geometriska tillståndet.
Hydraulcylinderns installationsyta har ett planhetskrav på0,01 mm, medan positioneringsstifthålen tillverkas med H6-tolerans.
Vertikaliteten för varje installationsyta kontrolleras för att≤0,005 mm/100 mmDessa kontroller hjälper till att upprätthålla installationsrelationen för komponenten inomkallvalsverk.
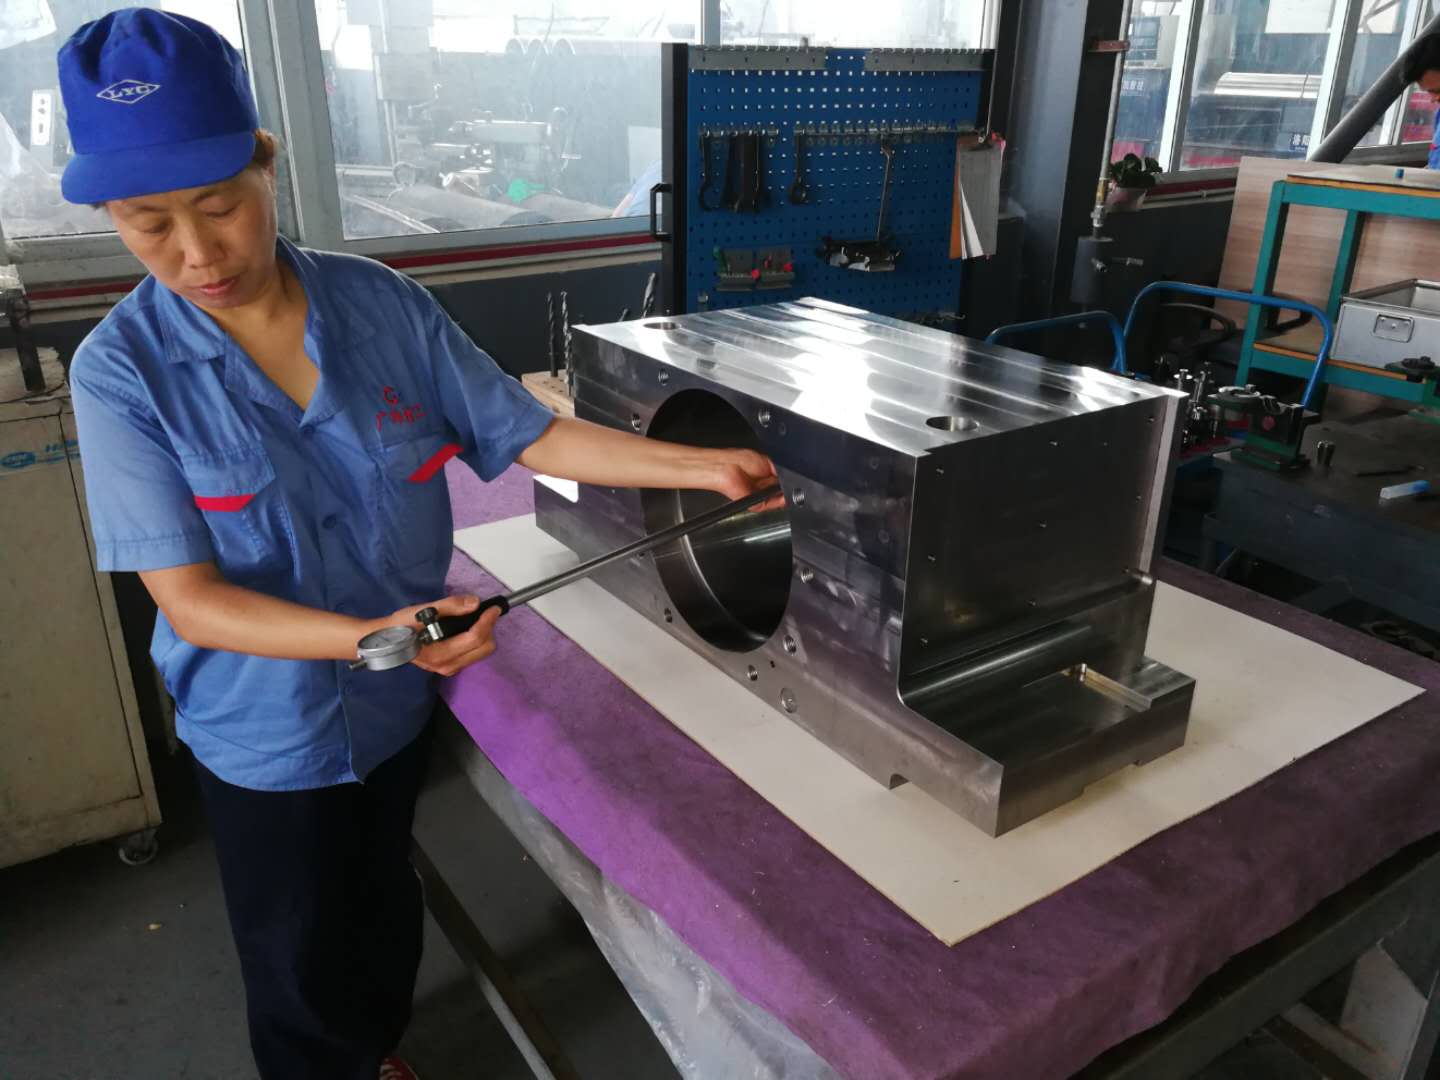
Smörjsystem
Dearbetsrullagerblockanvänder ett olje-luftsmörjningssystem för kontrollerad smörjmedelstillförsel till det lagerrelaterade driftsområdet.
Olje-luftsmörjning
Smörjmedel:ISO VG 68 syntetisk esterolja innehållande MoS₂-tillsats
| Parameter | Specifikation |
|---|---|
| Oljevolym | 0,05 ml/gång |
| Lufttryck | 0,4–0,6 MPa |
| Frekvens | 2–5 Hz |
| Justering | Automatiskt justerad efter rullningshastighet |
Olje-luft-systemet ger kontrollerad smörjning under kontinuerlig drift. Smörjfrekvensen kan justeras automatiskt beroende på valsningshastigheten, vilket bidrar till att upprätthålla ett lämpligt smörjförhållande under förändrade produktionsförhållanden.
För monteringen på manöversidan bidrar stabil smörjning till tillförlitlig drift av lagergränssnittet och stöder kraven på kontinuerlig driftkallvalsverk.
Användning i kallvalsverk
Den operativa sidanarbetsrullagerblockär konstruerad för kallvalsningsutrustning som används i produktion av rostfritt stål, kiselstål och ultratunna band.
Sex-High UC-MILL
Komponenten kan appliceras på sex höga UC-MILL-konfigurationer för valsning av rostfritt stål och kiselstål.
Specificerad valstjocklek:
0,1–2,0 mm
Stödanordningen på manöversidan tillhandahåller det nödvändiga gränssnittet för positionering av arbetsrullar och lagerinstallation i denna typ avkallvalsverk.
Tjugohöga Sendzimirvalsverket
Komponenten kan också användas för tjugo höga Sendzimir-valsverksapplikationer som involverar ultratunna band.
Specificerad valstjocklek:
0,02–0,2 mm
Precisionskraven vid tillverkning av ultratunna band lägger särskild vikt vid lageruppriktning, dimensionsstabilitet, vibrationskontroll och noggrann positionering avarbetsrulle.
Kvalitetskontroll
GW Precision tillämpar processbaserad kvalitetskontroll under hela tillverkningen avarbetsrullagerblock, inklusive materialförberedelse, värmebehandling, CNC-bearbetning, precisionsinspektion, rengöring och slutleverans.
Kritiska dimensioner inspekteras med lämplig mätutrustning, inklusive elektroniska mätare, rundhetsinspektionsutrustning, optisk planinspektion och koordinatmätmaskiner.
Särskild uppmärksamhet ägnas åt lagerhål, positioneringshål, monteringsytor, geometriska toleranser och andra funktionella gränssnitt.
Det färdigavalsverkslagerblockrengörs och avgradas före slutlig inspektion. Inspektionsdokumentation upprättas enligt gällande produktions- och avtalskrav.
Genom kontrollerat materialval, värmebehandling, precisionsbearbetning, dimensionsinspektion, smörjdesign och tätningskonfiguration tillhandahåller GW Precision lagerstödkomponenter på manöversidan för krävandekallvalsverkapplikationer.
E-POST:guangwei@gwspool.com