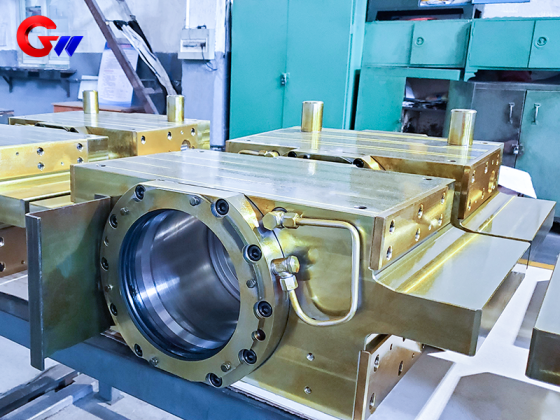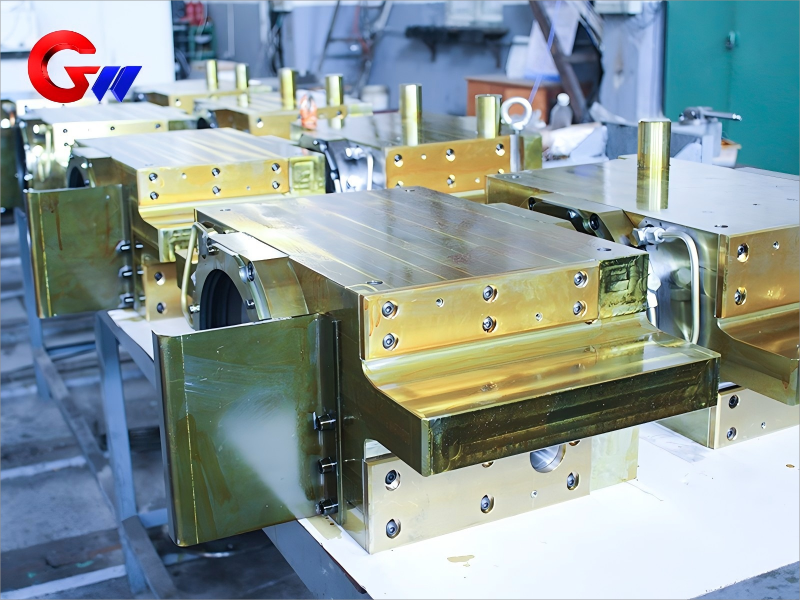
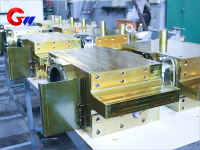
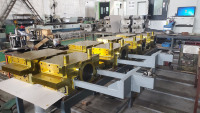
Arbetsrullagersäte på varmvalsverkets manöversida
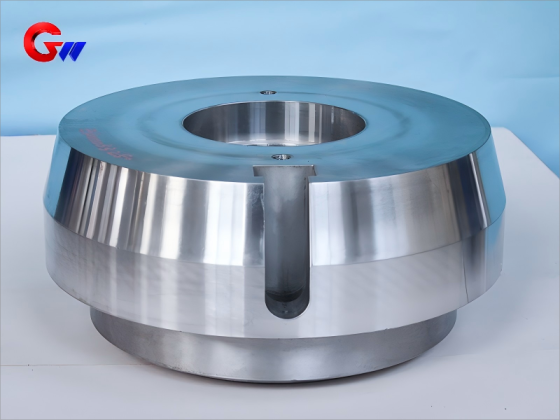
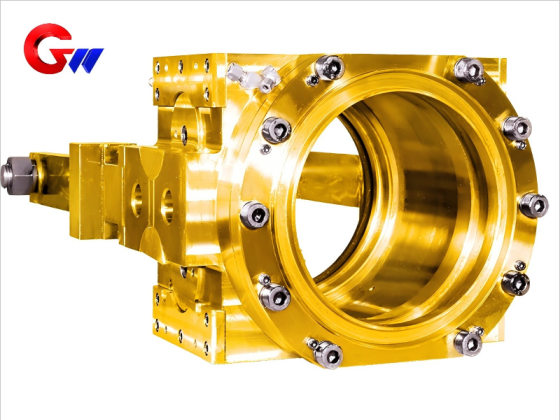
Arbetsvalslagrets säte på manöversidan av ett varmvalsverk är en precisionsbearbetad strukturkomponent som är konstruerad för att stödja och exakt positionera arbetsvalsaggregatet under valsningsförhållanden med hög belastning och förhöjda temperaturer.
Den är konstruerad för att motstå en radiell belastning på 1 500–4 000 kN per sida och en axiell kraft på upp till 10 % av den radiella belastningen. Ett integrerat hydrauliskt låsgränssnitt arbetar vid 20–25 MPa och stöder en önskad valsbytestid på ≤15 minuter.
Lagersätet är också konstruerat med termisk deformationskompensation för driftstemperaturer på 300–600 °C, med en axiell termisk expansionstillägg på 0,1–0,15 mm per 100 °C.
Viktiga funktioner
- Stöd för högbelastade arbetsrullar: Konstruerat för radiella belastningar på 1 500–4 000 kN per sida och axiell kraft upp till 10 % av den radiella belastningen.
- Hydrauliskt snabbvalsbyte: Integrerad hydraulisk låsmekanism som arbetar vid 20–25 MPa, med en valsbytestid på ≤15 minuter.
- Termisk deformationskompensation: Axiell expansionstolerans på 0,1–0,15 mm/100 °C för driftstemperaturer på 300–600 °C.
- Precisionsgränssnitt för lager: Lagerhålsnoggrannhet till H6, med en specificerad tolerans på ±0,015 mm.
- Kontrollerad monteringsnoggrannhet: Axiell förspänning för koniska rullager på 0,05–0,08 mm och radiellt glapp för labyrinttätning på 0,3–0,5 mm.
Märke: GW Precision
Produktens ursprung: Luoyang, Kina
Leveranstid: Enligt avtal
Leveranskapacitet: Tillgänglig enligt produktionskrav
- Guangwei Manufacturing Precision
- Henan, Luoyang
- Avtalsvillkor
- Årlig kapacitet är 500 stycken
- information
Arbetsrullagersäte på varmvalsverkets manöversida
Arbetsförhållanden och funktionella krav
Dearbetsrullagersäte på driftsidan av ett varmvalsverkär utformad för att ge strukturellt stöd, korrekt valspositionering och tillförlitlig lagerinstallation för arbetsvalsaggregatet.
Under varmvalsning utsätts lagersätet för betydande radiella och axiella krafter, upprepad stötbelastning, termisk variation och kontinuerliga driftscykler. Dess strukturella utformning måste därför upprätthålla det erforderliga förhållandet mellanarbetsrulle, lagerenhet, hydraulisk låsmekanism och kvarnhus.
Den angivna radiella belastningen är1 500–4 000 kN per sida, medan axialkraften kontrolleras till maximalt10 % av den radiella kraftenDessa belastningskrav utgör grunden för materialval, konstruktionsdesign, bearbetningsnoggrannhet och monteringskontroll.
Snabbt rullbytesgränssnitt
Manöversidans struktur har en integrerad hydraulisk låsmekanism med ett arbetstryck på20–25 MPa.
Det hydrauliska gränssnittet är utformat för att stödja effektivt rullbyte, med en specificerad rullbytestid på≤15 minuterTillförlitlig hydraulisk låsning är viktig för att bibehålla redskapets position.arbetsrulleunder valsning samtidigt som det möjliggör effektivt underhåll och produktionsomställning.
Kompensation för termisk deformation
Devarmvalsverkarbetar under förhöjda temperaturförhållanden, med ett specificerat valsningstemperaturområde på300–600°C.
Termisk expansion kan påverka dimensionsförhållandet mellan lagersätet, lagerenheten, arbetsvalsen och fräshuset. För att hantera denna effekt används en axiell termisk expansionstillägg på0,1–0,15 mm per 100°Cär reserverad i designen.
Detta kompensationskrav bidrar till att minska påverkan av temperaturrelaterade dimensionsförändringar på valspositionering och lagerdrift under kontinuerlig produktion.
Material- och värmebehandlingsspecifikation
Huvudmaterial
Det primära materialet som specificeras förfungerande rullagersäteärZG35CrNiMo gjutstålmed en optimerad kemisk sammansättning.
Detta legeringsstål väljs för tillämpningar där komponenten måste kombinera hög strukturell hållfasthet, seghet, termisk stabilitet och motståndskraft mot upprepad mekanisk belastning.
Kemisk sammansättning
| Element | Specifikation |
|---|---|
| Kol (C) | 0,32–0,38 % |
| Krom (Cr) | 0,8–1,2 % |
| Nickel (Ni) | 1,0–1,5 % |
| Molybden (Mo) | 0,2–0,4 % |
Legeringssystemet är utformat för att ge lämplig mekanisk prestanda för krävande valsapplikationer. Krom, nickel och molybden bidrar till de hållfasthets- och seghetsegenskaper som krävs för en stor konstruktionskomponent som arbetar under upprepad belastning.
Materialets prestandaegenskaper
Den specificerade materialets prestanda inkluderar:
Högtemperatursträckgräns:σ₀,₂ ≥550 MPa vid 500°C
Lågtemperaturslagenergi:AKV ≥50 J vid −20°C
Högtemperatursträckgränsen är särskilt viktig för envarmvalsverk, där omgivande utrustning kan utsättas för betydande termisk påverkan under produktionen.
Att upprätthålla tillräcklig sträckgräns vid förhöjd temperatur hjälper till attlagersätemotstå permanent deformation och bibehålla sin strukturella geometri.
Den specificerade slagtåligheten vid låg temperatur ger ytterligare hållbarhetsgaranti under hantering, lagring och driftsförhållanden vid lägre temperaturer.
Viktiga komponentmaterial och ytbehandling
Lageraggregatet innehåller olika material- och ytbehandlingskonfigurationer beroende på varje komponents funktion.
| Komponent | Material | Värme-/ytbehandling |
|---|---|---|
| Lagersäteshus | ZG35CrNiMo | Härdning och anlöpning + spänningsavlastningsbehandling + kulblästring, Sa2.5 |
| Slitstark foderplatta | 42CrMo4 | Induktionshärdning + hårdförkromning, 30–50 μm |
| Tätningskomponent | 316L rostfritt stål | Lösningsbehandling + elektrolytisk polering |
DeZG35CrNiMo lagersäteshushärdas och anlöps, följt av spänningsavlastning och kulblästring. Den specificerade ytbehandlingen ärSa2.5.
Den slitstarka foderplattan använder42CrMo4och genomgår induktionshärdning följt av hårdförkromning med en specificerad tjocklek på30–50 μm.
Tätningskomponenten använder316L rostfritt stål, med lösningsbehandling och elektrolytisk polering för att uppnå önskade material- och ytegenskaper.
Denna kombination av strukturmaterial, slitstarka komponenter och behandlade tätningsytor ger en samordnad lösning för driftsförhållandena hosvarmvalsverk.
Värmebehandlingsprocess
Släckning
Den specificerade kylningsprocessen är:
850 ± 10 °C × 4 timmar
Oljekylning används, med en specificerad kylningshastighet på:
≥80°C/s
Kontrollerad kylning ger den erforderliga metallurgiska strukturen och stöder kraven på hållfasthet och dimensionsstabilitet hoslagersäte.
Härdning
Härdningsprocessen är:
580 ± 10 °C × 6 timmar
Luftkylning appliceras efter anlöpning, med hårdhet kontrollerad inom:
HB 280–320
Kombinationen av kylning och anlöpning ger en balans mellan hållfasthet och seghet samtidigt som den hjälper komponenten att bibehålla lämpliga mekaniska egenskaper under upprepade valsbelastningar.
Kryogen behandling
En kryogen behandling är specificerad vid:
−80°C × 2 timmar
Syftet med denna behandling är att förbättra dimensionsstabiliteten och minska potentiella dimensionsförändringar under efterföljande användning.
För en precisionarbetsrullagersäte, dimensionsstabilitet är viktig eftersom förändringar i kritiska gränssnitt kan påverka lagerinstallation och arbetsvalsuppriktning.
Mekanisk bearbetning och monteringsnoggrannhet
Precisionsbearbetning är en viktig del av tillverkningsprocessen förfungerande rullagersäte.
Kritiska funktionsytor och gränssnitt kontrolleras enligt definierade måttoleranser och inspektionsmetoder.
Kritiska dimensionstoleranser
| Projekt | Tolerans | Testmetod |
|---|---|---|
| Lagerhålets diameter | H6, ±0,015 mm | Pneumatisk mätare + koordinatmätningssystem |
| Installationsytans planhet | ≤0,02 mm/m | Elektronisk vattenpass |
| Hydraulisk oljekrets tvärgående hålfasning | R0,5 ±0,1 mm | Industriellt endoskop |
Lagerhålets diameter kontrolleras tillH6, med en specificerad dimensionstolerans på±0,015 mm.
Denna precision är viktig för att fastställa korrekt lagerpassning och bibehålla positionsförhållandet mellanarbetsrulle, lager och stödstruktur.
Kravet på installationsytans planhet är≤0,02 mm/m, vilket hjälper till att kontrollera monteringsnoggrannheten och minska installationsrelaterade avvikelser.
Hydrauloljekretsens tvärgående hålsfasning styrs tillR0,5 ±0,1 mmoch kan inspekteras med ett industriellt endoskop.
Monteringskrav
Monteringsprocessen förvarmvalsverkslagersäteinkluderar kontrollerad lagerförspänning och tätningsspel.
Lagerförspänning
För koniska rullager är den specificerade axiella förspänningen:
0,05–0,08 mm
Förspänningen mäts med hjälp av en mätklocka.
Korrekt lagerförspänning är viktig för att kontrollera lagrens positionering, lastfördelning och driftsstabilitet. För hög eller otillräcklig förspänning kan påverka lagrens prestanda och livslängd, så de angivna monteringsförhållandena bör verifieras under den slutliga installationen.
Tätningsutrymme
För labyrinttätningsanordningen:
Radiellt spel:0,3–0,5 mm
Axiellt spel:1,0–1,2 mm
Kontrollerat tätningsspel hjälper till att etablera ett lämpligt förhållande mellan de roterande och stationära komponenterna samtidigt som den erforderliga tätningsfunktionen stöds.
Precisionsinspektion och kvalitetskontroll
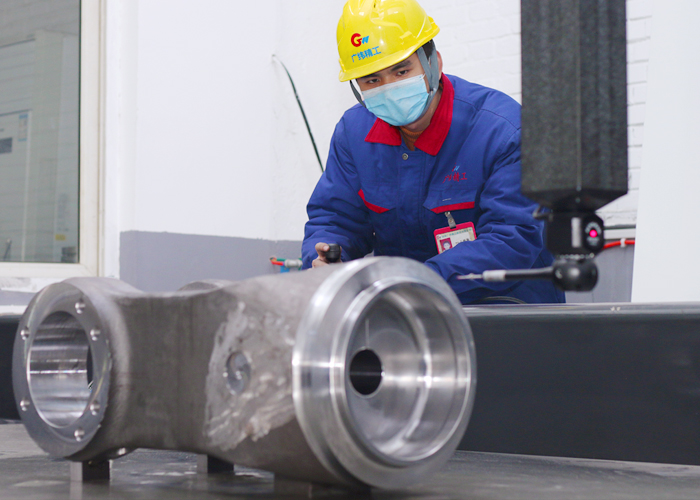
GW Precision tillämpar processkontroll och precisionsinspektion under hela tillverkningen avarbetsrullagersäte.
Inspektionen fokuserar på kritiska funktionella dimensioner, lagergränssnitt, installationsytor, hydrauliska passager och monteringsrelaterade funktioner.
Lagerhålets dimension verifieras med hjälp av en pneumatisk mätare och koordinatmätningsutrustning. Installationsytans planhet kontrolleras med en elektronisk vattenpass, medan interna hydrauliska passager och tvärgående hål kan inspekteras med ett industriellt endoskop.
Inspektionsprocessen är utformad för att verifiera att kritiska dimensioner och geometriska egenskaper håller sig inom de specificerade kraven före slutmontering eller leverans.
För komponenter som arbetar i envarmvalsverk, dimensionsnoggrannhet och strukturell stabilitet är nära relaterade till valsjustering och lagerprestanda. Kontrollerad inspektion utgör därför en viktig grund för att upprätthålla en jämn tillverkningskvalitet.
Strukturell tillförlitlighet för kontinuerlig valsning
Den operativa sidanlagersäteutsätts för upprepade mekaniska och termiska belastningar under hela valsningscykeln.
I varmvalsningsapplikationer med fyra höga höjder måste komponenten stödjaarbetsrullesamtidigt som noggrann positionering bibehålls vid rullhastigheter upp till12 m/soch remsbredder på upp till2 200 mm.
I tillämpningar med reversibla grovfräsar måste komponenten hantera valskraftsfluktuationer på±25 %och stötbelastning som uppstår med en frekvens av minst5 gånger per minut.
Dessa förhållanden lägger särskild vikt vid materialhållfasthet, värmebehandlingsstabilitet, bearbetningsnoggrannhet, lagerpassning och monteringskontroll.
Kombinationen av optimerat ZG35CrNiMo-material, kontrollerad värmebehandling, precisionsbearbetning och definierade monteringstoleranser ger en tillverkningsgrund för tillförlitlig drift under krävande valsningsförhållanden.
Tillverkningskapacitet
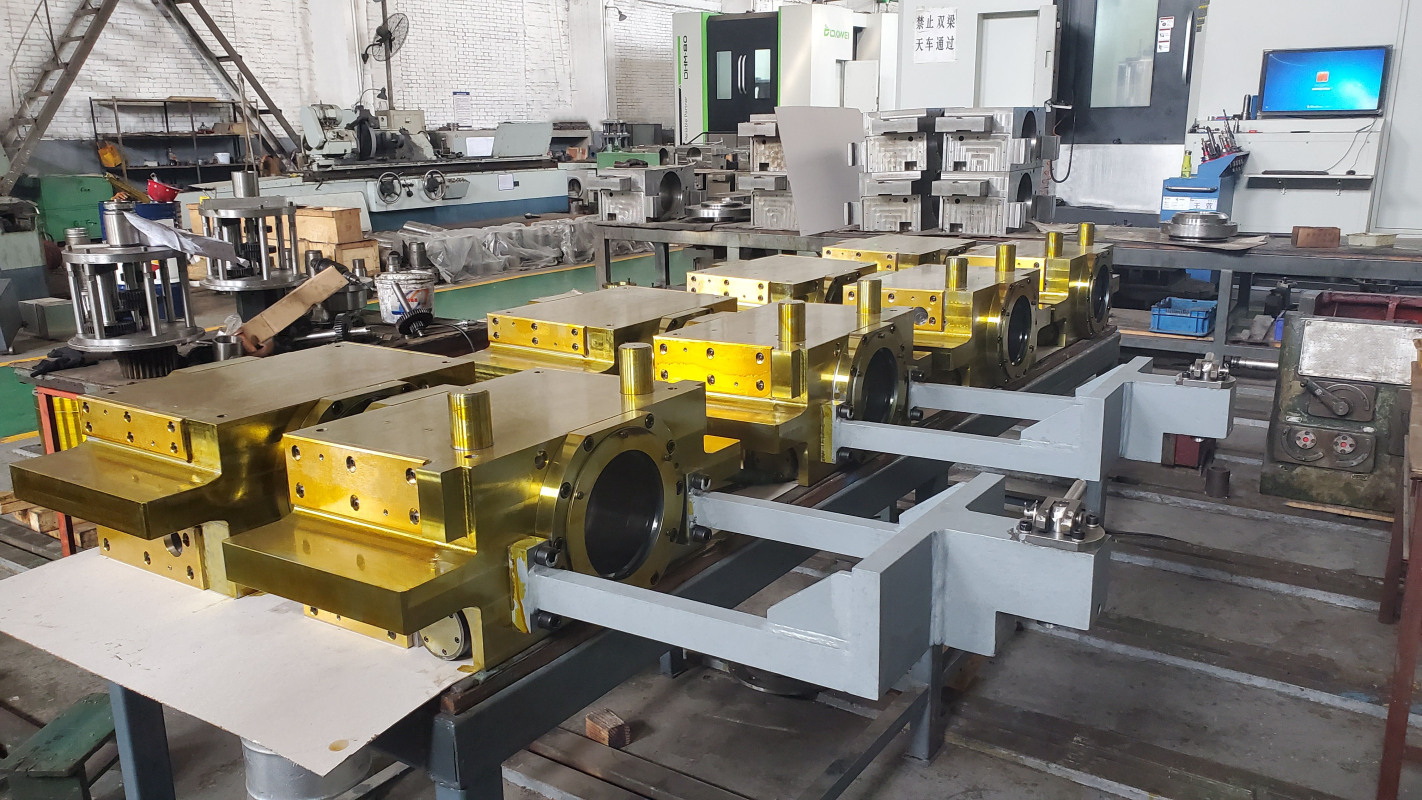
GW Precision har samlat på sig omfattande erfarenhet av produktion och bearbetning av storalagersätekomponenter för industriell valsutrustning.
Tillverkningsprocessen integrerar materialkontroll, värmebehandling, precisionsbearbetning, dimensionsinspektion, monteringsrelaterad verifiering och slutlig kvalitetskontroll.
Företaget fortsätter att förbättra produktions- och bearbetningsmetoder genom att tillämpa avancerade tillverknings- och ledningsmetoder inom branschen.
För kunder som behöver skräddarsyddavarmvalsverkLagerstödkomponenter, materialval, bearbetningskrav, dimensionstoleranser, lagerkonfiguration och monteringsparametrar kan koordineras enligt den faktiska utrustningens konstruktion och driftsförhållanden.
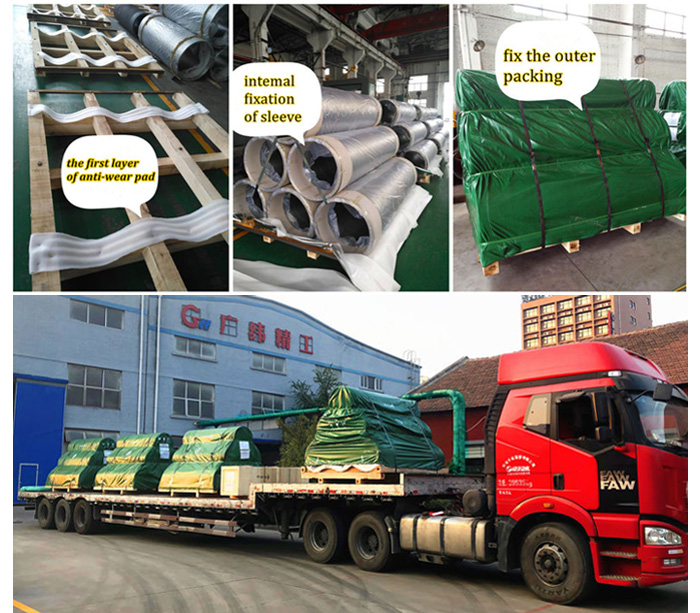
Förpackning