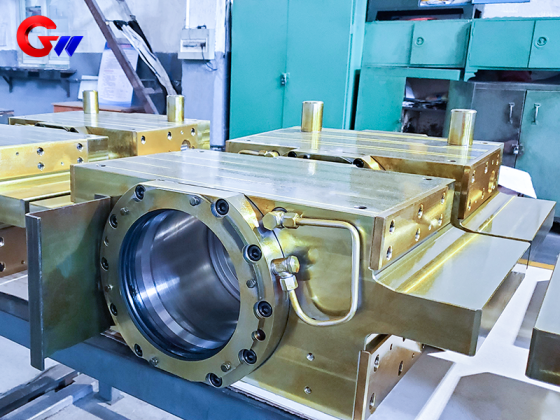


Varmvalsmaskin på drivsidans mellanliggande rullagerblock
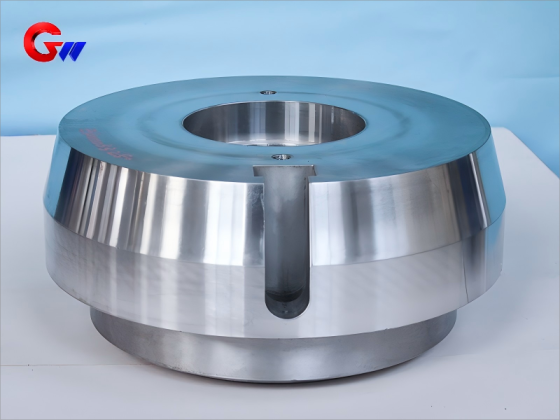
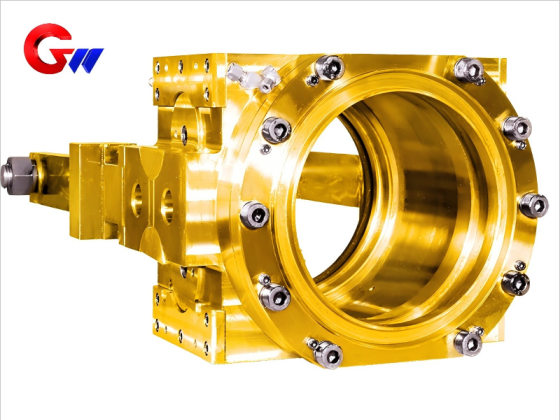
Varmvalsverkets drivsidesmellanlagerblock är en precisionsstödkomponent som används för att stödja och positionera mellanvalsen på drivsidan av ett varmvalsverk. Den bär valsbelastningar och överför dem till valsverkets ram samtidigt som den stöder momentöverföring genom valssystemet på drivsidan. Lagerblocket kan tillverkas enligt valsverkets konfiguration, valsdimensioner, materialkrav och kundens tekniska specifikationer.
Produkttyp: Mellanrullagerblock på drivsidan
Användningsområde: Varmvalsverk
Material: Gjutet stål eller smidd stål enligt tillämpningskrav
Anpassning: Standard- och icke-standardiserad kundanpassad tillverkning tillgänglig
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet är 1000 stycken
- information
Varmvalsmaskin på drivsidans mellanliggande rullagerblock
DeVarmvalsverks drivsida mellanliggande rullagerblockär en av de viktiga strukturella komponenterna i ett varmvalsverk. Den används huvudsakligen för att stödja och noggrant positionera mellanvalsen på valsverkets drivsida, samtidigt som den bär de mekaniska belastningar som genereras under valsningen och överför dem till valsverkets ram.
Under varmvalsning arbetar mellanrullagerblocket under krävande förhållanden med hög temperatur, kylvatten, smörjmedel, damm, upprepad belastning och vibrationer. Valsningszonen kan nå cirka 800–1200 °C, medan själva lagerblocket är konstruerat för att fungera som en del av valsstödsaggregatet under kontinuerliga industriella driftsförhållanden.
Lagerblocket måste bibehålla en stabil positionering av mellanvalsen och ge lämpliga installationsförhållanden för lagret. Noggrann positionering hjälper till att minska valsnedböjning och stöder stabil valsinriktning under valsning. Beroende på valsverkets konfiguration kan komponenten också fungera med ett hydrauliskt bockningsvalssystem och hantera ytterligare axiella krafter.
Stöd, positionering och kraftöverföring
Den primära funktionen hos det mellanliggande rullagerblocket på drivsidan är att ge tillförlitligstöd och positioneringför mellanvalsen. Valskrafterna överförs genom vals- och lageraggregatet till lagerblocket och sedan till valsramen.
På drivsidan är lagerblocket också kopplat till kraftöverföringssystemet. Det kan ansluta till universalaxeln eller växellådan och överföra motormomentet genom valsverkets drivsystem.
Den strukturella konstruktionen måste därför ge tillräckligt stöd för lagret samtidigt som den erforderliga uppriktningen mellan rullen, lagret och drivsidans komponenter bibehålls.
Smörjning, tätning och kylning
Smörjning och tätning är viktiga för tillförlitlig drift av ett valsverkslager. Den medföljande produktinformationen inkluderar ett olje-luft-smörjsystem som är utformat för att stödja lagersmörjning och förhindra att kylvatten och oxidbeläggningar kommer in i lagerområdet.
Lagerblocket kan också ha eller arbeta med en intern kylanordning. Cirkulerande vatten eller luft kan användas vid behov för att hjälpa till att kontrollera lagertemperaturen och minska överdriven temperaturökning under kontinuerlig drift.
Korrekt smörjning, tätning och kylning hjälper till att skydda lagren och anliggningsytorna i varmvalsningsmiljön. Dessa funktioner är särskilt viktiga där kylvatten, glödskal, smörjmedel och höga temperaturer uppstår samtidigt.
Materialval
Den tillhandahållna materialinformationen inkluderarZG35CrMo och ZG42CrMo gjutstålför applikationer som kräver en balans mellan styrka och gjutningsbarhet.
För applikationer med ultrahög belastning,34CrNiMo6 smidd stålhänvisas också till som ett tillval, vilket ger högre utmattningsbeständighet för krävande driftsförhållanden.
Det slutliga materialvalet beror på valsverkets konfiguration, lagerblockets struktur, belastningsförhållanden, tillverkningskrav och kundens tekniska specifikationer. Materialvalet bestäms därför utifrån den faktiska produkten snarare än att tillämpa en materialkvalitet på varje lagerblock.
Tillverkningsprocess
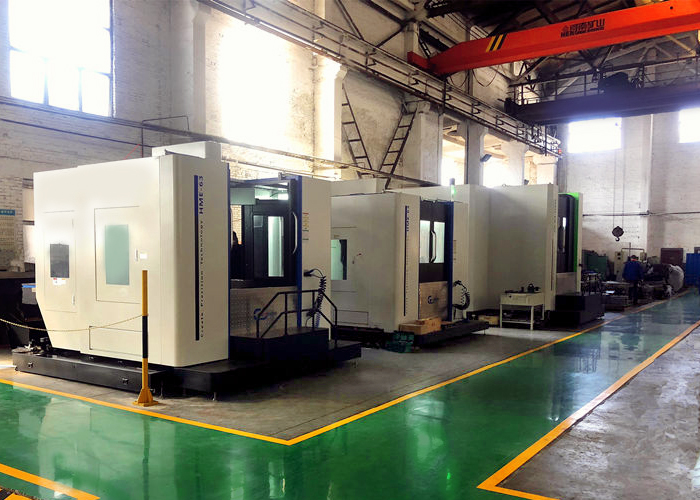
GW Precision har utvecklat en mogen bearbetningsprocess för lagerblock i valsverk genom långvarig tillverkningserfarenhet. Produktionsprocessen kombinerar vertikal bearbetning, horisontell borrning, datorstödd processplanering och stegvis inspektion.
Undervertikal bearbetning, bearbetas komponenten initialt enligt ritningsgeometrin. En bearbetningstillägg reserveras för de relevanta ytorna, och de bearbetade områdena rengörs och gradas för inspektion. Den första delen inspekteras innan den efterföljande produktionsprocessen fortsätter.
Underhorisontell borrning, bearbetningsmån är reserverad för relevanta ytor och spår. Referensprocessdata inkluderar cirka 1,5–2 mm tillägg för utvalda ytor och spår, medan hålbearbetning kan bibehålla cirka 3–4 mm tillägg före slutlig bearbetning. Dessa värden är processreferenser och justeras enligt faktiska ritnings- och bearbetningskrav.
Efter bearbetning avlägsnas grader och vassa kanter för att underlätta inspektion och efterföljande bearbetning.
CNC-bearbetning och processoptimering
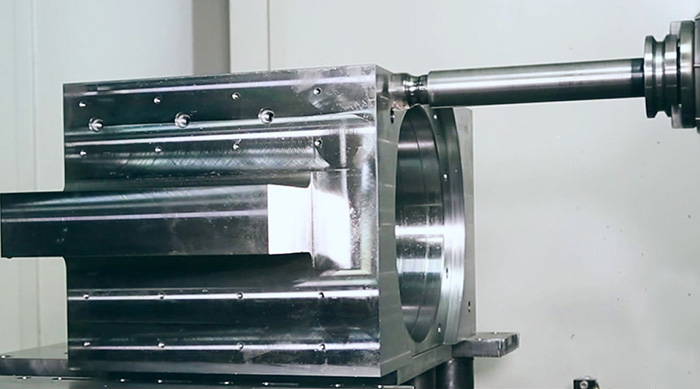
För valsverkslagerblock, bockvalsblock och andra precisionskomponenter använder GW Precision datorstödd programmering för att optimera bearbetningsprogram och arrangera produktionsprocessen.
Bearbetningssekvensen planeras enligt komponentstrukturen, bearbetningskraven och inspektionspunkterna. Detta hjälper till att kontrollera förhållandet mellan olika bearbetade ytor och stöder konsekvent måttnoggrannhet.
Kombinationen av vertikal bearbetning, horisontell borrning, processoptimering och första styckeinspektion ger en strukturerad tillverkningsmetod för komplexa valsverkskomponenter.
Kvalitetskontroll
Kvalitetskontroll är integrerad i tillverkningsprocessen snarare än att begränsas till slutlig inspektion. Första styckeinspektionen utförs efter viktiga bearbetningssteg, vilket gör att processen kan verifieras innan fortsatt produktion.
Måttkontroll, kontroll av bearbetningsmån, ytbeskaffenhet och borttagning av grader och vassa kanter beaktas under produktionen. Bearbetningsprocessen justeras enligt den tekniska ritningen och faktiska produktkrav.
Genom långsiktig processutveckling och kontinuerlig optimering av CNC-bearbetningsprogram har GW Precision etablerat en tillverkningsprocess förmellanliggande rullagerblock på drivsidanoch andra precisionskomponenter för valsverk.
Kombinationen av lämpligt materialval, precisionsbearbetning, processplanering, inspektion, smörjning och tätningsöverväganden gör att lagerblocket kan uppfylla kraven för olika varmvalsningsapplikationer.
GW Precision kan tillverka standard- och icke-standardiseradelagerblock för varmvalsverkenligt kundens ritningar, utrustningskonfiguration, materialkrav och tekniska specifikationer.