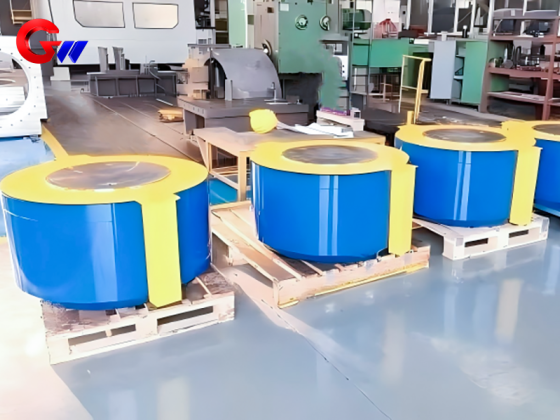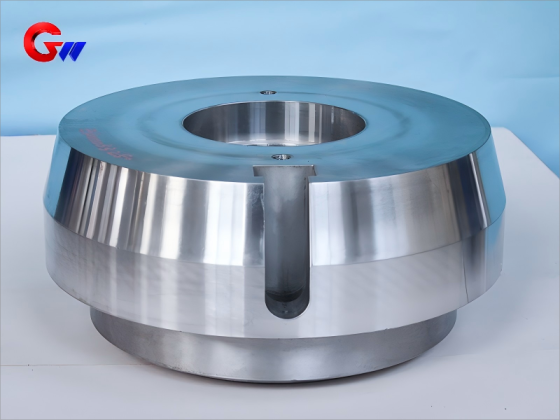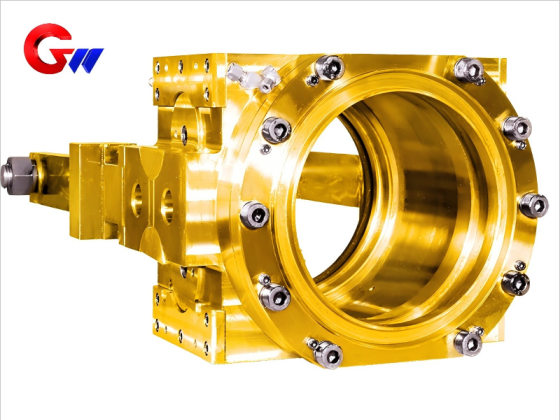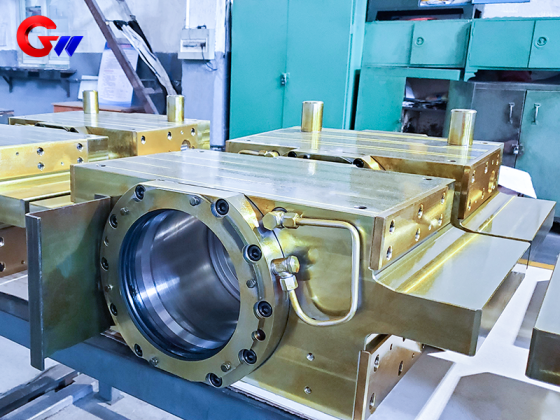
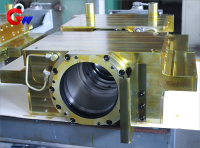
Kallvalsmaskin av den mellanliggande rullagerblocket på operatörssidan
Material- och värmebehandling av mellanrullagerblocket på kallvalsverkets arbetssida
Manöversida Mellanrullagerblock Husmaterial:
Höghållfast gjutjärn (HT300/HT350) eller gjutstål (ZG310-570), med en draghållfasthet på ≥500 MPa.
Slitstarkt foder:
Brons (ZCuAl10Fe3) eller polymerkompositmaterial, såsom modifierat PTFE-material.
Värmebehandling:
Gjutgods kräver åldringsbehandling för att eliminera inre spänningar och högfrekvent härdning av kritiska kontaktytor, med en typisk hårdhet på HRC 45-50.
Märke: GW Precision
Produktens ursprung: Liaoyang
Leveranstid: Avtalsvillkor
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- information
Kallvalsmaskin på driftssidans mellanliggande rullagerblock
Mått och toleranser för mellanliggande rullagerblock på manöversidan
Hål för lagerinstallation:
Lagerinstallationshålen är precisionsbearbetade enligt lagertyp och valsverkets krav. För lager som TQO-seriens fyrradiga koniska rullager är den tillämpliga passningstoleransen vanligtvis H6 för innerhålet eller js6 för ytterdiametern, beroende på lagertillverkarens specifikationer och den faktiska monteringsdesignen.
Ytjämnhet:
Ra för lagrets anliggningsyta är ≤ 0,8 μm, medan Ra för den icke-anliggningsytan är ≤ 3,2 μm. Kontrollerad ytjämnhet bidrar till en stabil lagerpassning och tillförlitliga kontaktförhållanden.
Positioneringsnoggrannhet:
Lagerhålets rundhet är ≤ 0,008 mm och koaxialiteten är ≤ 0,015 mm/500 mm. Passningsspelet med rullhalsen är 0,05–0,10 mm, med hänsyn till termisk expansion och faktiska driftsförhållanden.
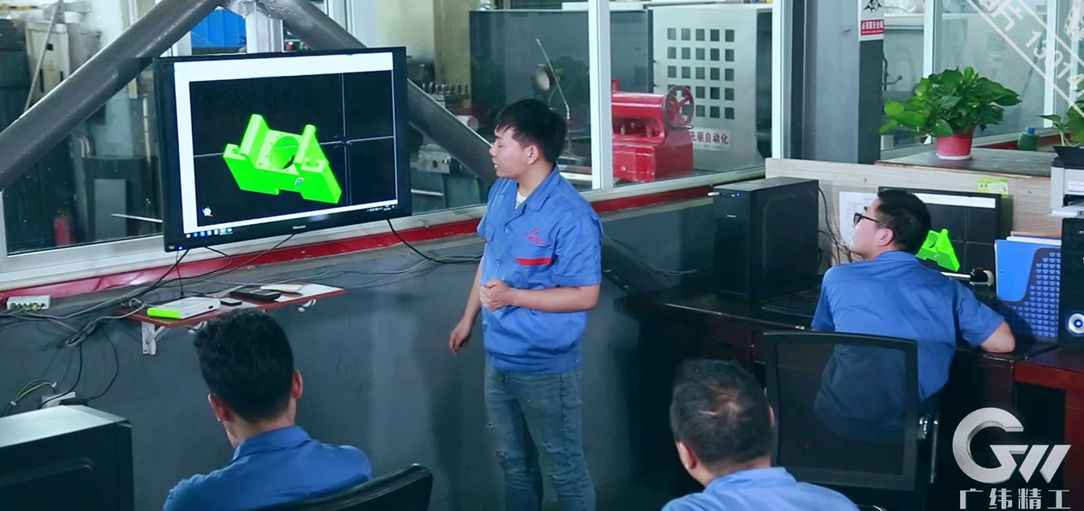
CNC-bearbetningsprogrammering
CNC-bearbetningsprogram verifieras genom PC-baserad simulering före produktion. Verktygsbanor och bearbetningssekvenser optimeras för att förbättra dimensionsnoggrannheten, minska onödiga verktygsrörelser och bibehålla en jämn bearbetningskvalitet. Korrekt processplanering bidrar också till att producera rena och enhetliga bearbetade ytor på lagerblocket.
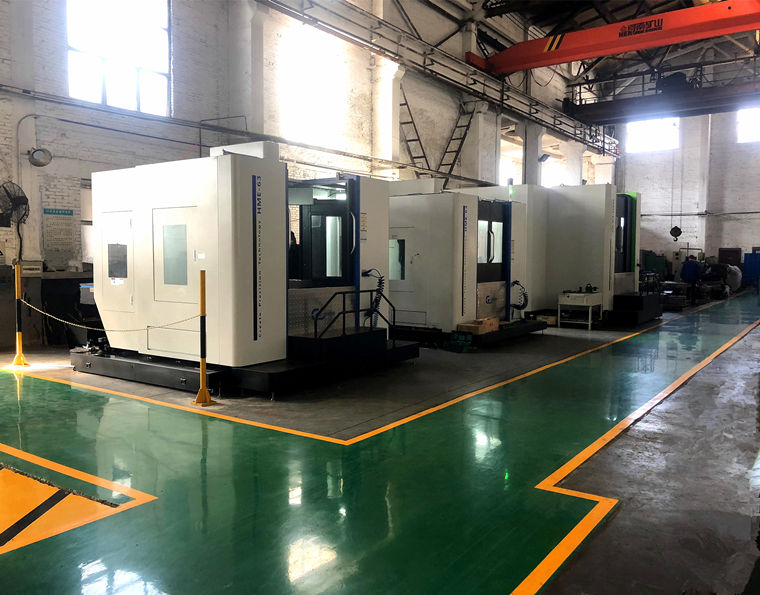
Högprecisionsutrustning för bearbetning
CNC-horisontella bearbetningscentra, CNC-vertikalbearbetningscentra, femaxliga bearbetningscentra och annan högprecisionsutrustning väljs utifrån storleken och den strukturella komplexiteten hos mellanliggande rullagerblocket på manöversidan. Dessa maskiner ger den positioneringsnoggrannhet och bearbetningskapacitet som krävs för stora lagerhål, monteringsytor, bulthål och komplexa strukturella egenskaper.
Tillverknings- och monteringsprocess
Lagerhålen bearbetas på CNC-borr- och fräsmaskiner med IT6-nivånoggrannhet där så anges. Henning eller slipning kan användas för slutlig ytbehandling för att uppnå önskad måttnoggrannhet och ytkvalitet. Positionsfelet för kritiska bulthål är ≤ 0,05 mm för att säkerställa korrekt anslutning med valsverkets ram.
Monteringskrav:
Lagerförspänningen justeras enligt lagertillverkarens specifikationer och den faktiska valsverkets konstruktion. För tillämpliga lagerarrangemang kan den axiella förspänningen specificeras till 8–12 kN. Hydrauliska muttrar kan användas under installationen för att ge kontrollerad monteringskraft och undvika stötbelastningar på lager, valshals och lagerblock.
Kvalitetsprocesskontroll
Kvalitetskontroll implementeras genom hela tillverkningsprocessen, från ämnesberedning och feldetektering till värmebehandling, CNC-bearbetning, ytbehandling och slutkontroll. Varje process inspekteras och godkänns innan arbetsstycket går vidare till nästa tillverkningssteg.
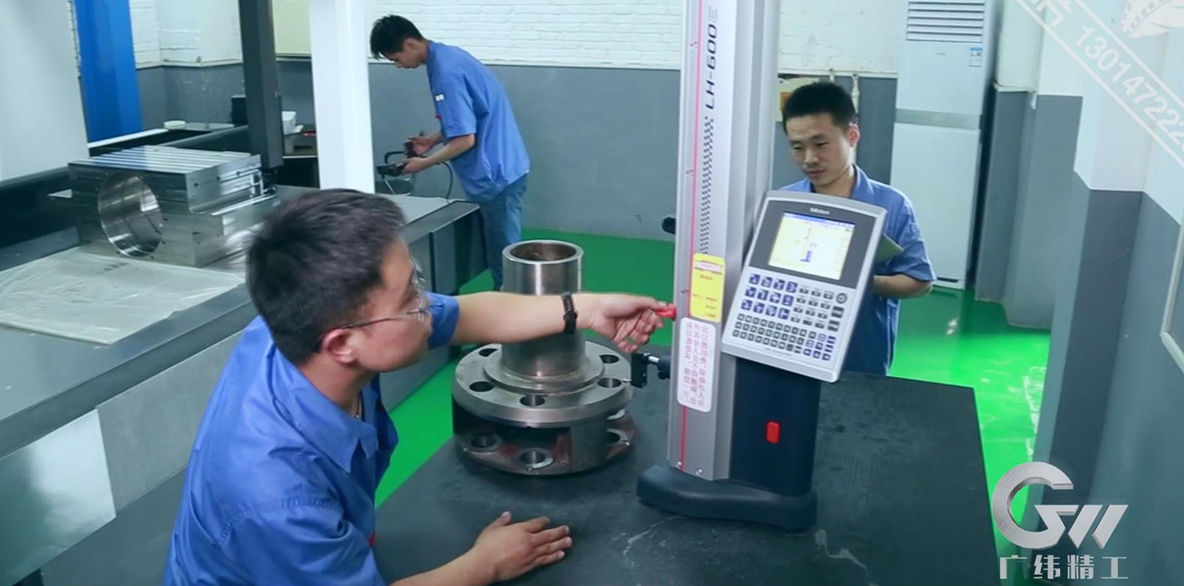
Inspektion och testning
Strikta inspektions- och testprocedurer används för att verifiera kvaliteten på varje mellanliggande rullagerblock på arbetssidan. Kvalitetsdokumentation kan inkludera analys av kemisk sammansättning, värmebehandlingsregister, feldetekteringsrapporter, inspektion av dimensionstoleranser och geometrisk tolerans. Koordinatmätmaskiner och andra precisionsinspektionsinstrument används för att verifiera kritiska bearbetningsdimensioner, hålgeometri, hålpositioner samt form- och positionstoleranser. Alla inspektionsregister upprätthålls för fullständig spårbarhet i tillverkningen.
Smörjning och tätning av mellanlagerblocket
Smörjsystem:
Mellanrullagret kan använda koncentrerad tunnoljesmörjning med ett tryck på 0,3–0,5 MPa och ett flöde på 30–50 l/min, eller olje-luftsmörjning med en oljetillförselhastighet på cirka 5–10 droppar/min, beroende på utrustning och lagerkrav. Den rekommenderade smörjoljeviskositeten är ISO VG 68–100 vid 40 °C, beroende på lagrets driftshastighet, belastning, temperatur och smörjsystem.
Tätningsdesign:
En kombinerad tätningsstruktur bestående av en labyrinttätning och en fjäderförstärkt läpptätning kan användas för att minska inträngningen av vatten, damm, kylvätska och metallpartiklar. Tillämpliga renhetskrav kan specificeras som ISO 4406 18/16/13. Tätningsmaterial inkluderar högtemperaturbeständig fluorgummi (FKM) eller polyuretan (PU), valda enligt driftstemperatur, smörjmedel, kylvätska och slitageförhållanden.