
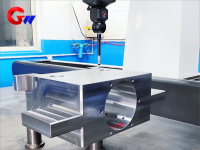
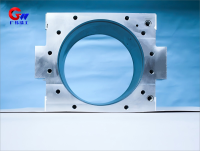
Lagersäte för överföringssidans arbetsvals i varmvalsverk
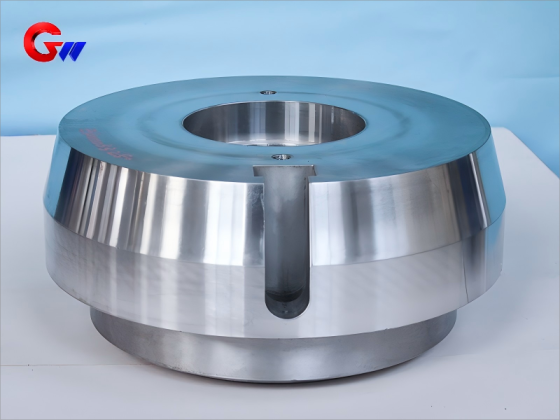
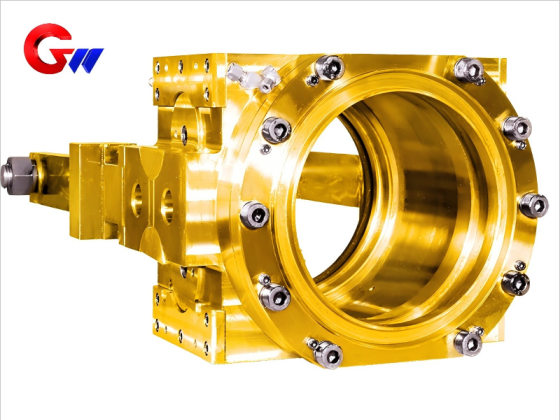
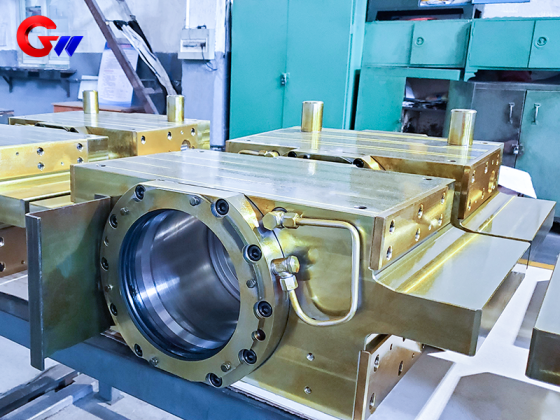
Varmvalsverkets drivsidas arbetsrullagersäte är en viktig valsverkskomponent som tillverkas av GW Precision. Det stöder och positionerar arbetsrullagret på drivsidan, överför vridmoment från huvuddrivsystemet till arbetsrullen och bär de valsbelastningar som genereras under varmvalsningen. Lagersätet är konstruerat för krävande driftsförhållanden som innefattar förhöjd temperatur, upprepad belastning, vibrationer och frekvent valsbyte.
GW Precision kan tillverka arbetsrullagersätet enligt kundens ritningar, materialkrav, valskonfiguration och specificerade inspektionsstandarder.
Produkttyp: Drivsidans arbetsrullagersäte
Användningsområde: Varmvalsverk
Huvudmaterial: ZG35CrNiMoV gjutstål
Anpassning: Standard- och icke-standardiserad kundanpassad tillverkning tillgänglig
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet är 500 stycken
- information
Lagersäte för överföringssidans arbetsvals i varmvalsverk
DeVarmvalsverks drivsida arbetsrullagersäteär en av de viktigaste precisionskomponenterna som används i varmvalsningsutrustning. Lagersätet är installerat på drivsidan av arbetsvalsen och ger stabilt lagerstöd och positionering samtidigt som det överför mekaniska belastningar mellan arbetsvalsenheten och valsverkets struktur.
Förutom att stödja arbetsvalslagret är drivsidans lagersäte en del av valsverkets kraftöverföringssystem. Det samverkar med huvuddrivanordningen för att överföra vridmoment till arbetsvalsen. De tillhandahållna applikationsdata indikerar att toppmomentet kan nå cirka 500 kN·m, medan valskrafterna kan nå cirka 2000–6000 kN på ena sidan beroende på valsverkets konfiguration.
Lagersätet måste också bibehålla den erforderliga positioneringsnoggrannheten för arbetsvalsen under drift. Det specificerade kravet på radiell rundgång för arbetsvalsen kan vara så lågt som 0,04 mm för applikationer som kräver en tolerans på cirka ±0,15 % av bandtjockleken.
Driftsförhållanden
Lagersätet arbetar under krävande varmvalsningsförhållanden. Lagerpositionens arbetstemperatur är specificerad till cirka 80–120 °C, med momentana toppar på upp till 180 °C under vissa driftsförhållanden. Valsningshastigheten kan nå 15 m/s, med högre hastigheter på upp till 20 m/s möjliga i konfigurationer med oljefilmslager.
Arbetsrullar kan behöva bytas ut minst en gång per skift, vilket gör effektiv demontering och underhåll till en viktig faktor vid lagersätesdesignen. Komponenten måste därför kombinera strukturell styrka, dimensionsnoggrannhet och praktiska underhållskrav.
Upprepade rullande belastningar och stötbelastningar kräver också att lagersätet bibehåller stabila mekaniska prestanda under kontinuerlig drift.
Material- och värmebehandling
Det huvudsakliga materialet som specificeras förarbetsrullagersäteärZG35CrNiMoV specialgjutet stålDet angivna kemiska sammansättningsintervallet inkluderar C 0,33–0,37 %, Cr 1,0–1,3 %, Ni 1,2–1,6 %, Mo 0,3–0,5 % och V 0,15–0,25 %.
Materialet är specificerat för tillämpningar som kräver hållfasthet och utmattningsbeständighet under krävande valsningsförhållanden. De angivna referensdata indikerar en sträckgräns på minst 650 MPa vid 300 °C och en utmattningslivslängd på Nf ≥ 2 × 10⁶ cykler vid Δσ = 400 MPa.
Arbetsrullagrets säteshus kan härdas och anlöpas följt av åldring, med en referenshårdhet på HB 300–330. Olika funktionella komponenter kan använda olika material och behandlingar. Till exempel kan momentöverföringskilen använda 42CrMoA med nitreringsbehandling, medan den tätade ändkåpan kan använda duplex rostfritt stål 2205 med lösningsbehandling.
De slutliga kraven för material och värmebehandling bestäms enligt produktritning och kundspecifikation.
Ytförstärkning
Kritiska ytor på lagersätet kan få ytterligare ytbehandling enligt tillämpningens krav.
För lagerhålet inkluderar den medföljande processenHVOF WC-12Co-beläggning, med en referensbeläggningstjocklek på 150–200 μm och en hårdhet på HV ≥1300. Denna typ av ytbehandling kan tillämpas där förbättrad slitstyrka krävs på den lagerrelaterade funktionsytan.
Tätningsytan kan laserhärdas, med ett referenshärdat lagerdjup på 1,2–1,5 mm och en hårdhet på HRC ≥52.
Den faktiska ytbehandlingsprocessen väljs utifrån material, ytfunktion, driftsmiljö och kundens tekniska krav.
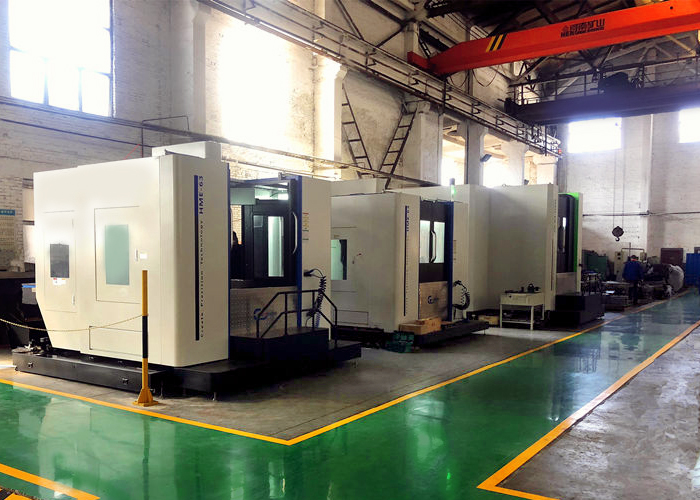
CNC-bearbetningsprocess
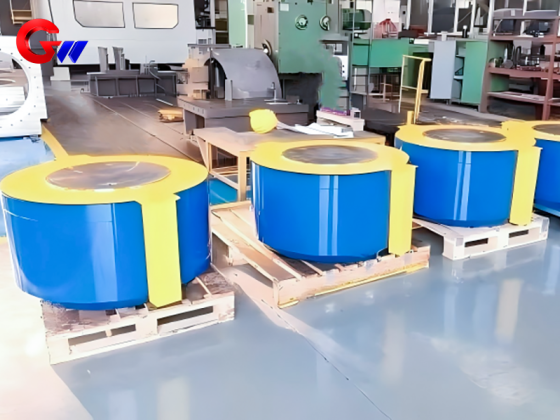
GW Precision har etablerat en strukturerad bearbetningsprocess för stora precisionskomponenter i valsverk.
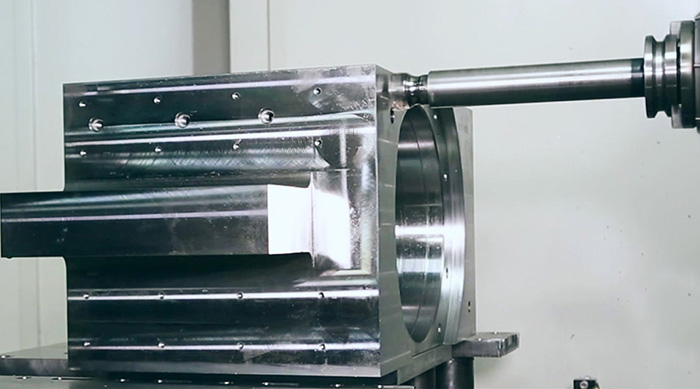
Under den förstavertikal bearbetningscentralVid drift bearbetas komponenten enligt ritningsgeometrin, med lämplig bearbetningsmån reserverad för de relevanta ytorna. Det bearbetade området rengörs, grader och vassa kanter avlägsnas, och den första delen inspekteras innan produktionen fortsätter.
Dehorisontell borrmaskinanvänds sedan för relevanta hål, spår och ytor. Referensbearbetningstillägg bibehålls enligt de angivna processkraven, inklusive cirka 1,5–2 mm på utvalda ytor och spår och 3–4 mm för vissa håloperationer.
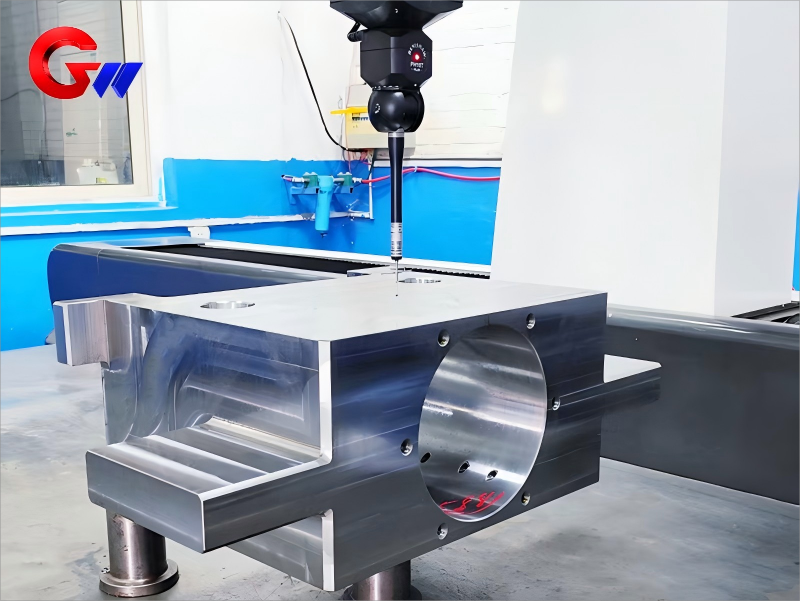
En efterföljande vertikal bearbetningsoperation utför finfräsning och borrning enligt de angivna dimensionerna och toleranserna. Processen är utformad för att kontrollera dimensionsnoggrannhet och geometriska toleranser för lagersätet.
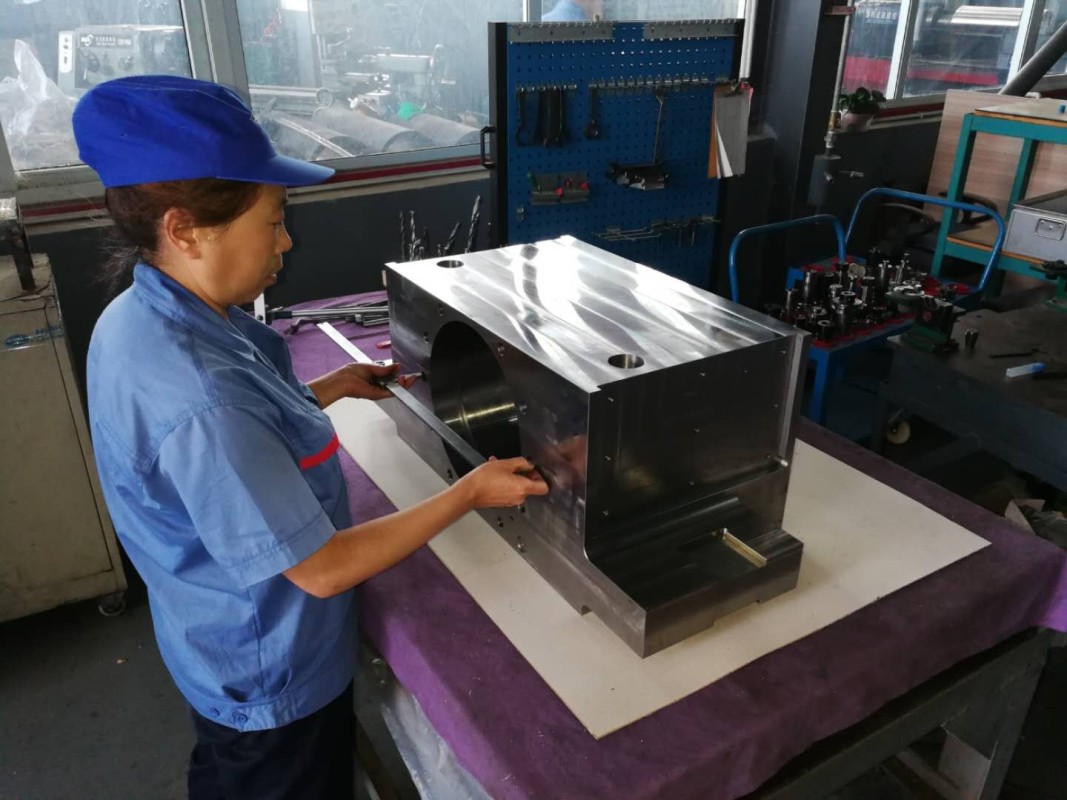
Bänkbearbetningsoperationer används för gängade bottenhål, positioneringshål, oljehål och skruvhål. Efter borrning och gängning rengörs och inspekteras komponenten.
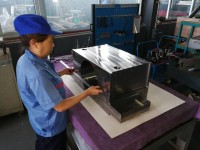
Den sista inspektionen inkluderar rengöring, borttagning av vassa grader och inlämning av den färdigalagersäteför inspektion.
Inspektion och kvalitetskontroll
Kvalitetskontroll omfattar materialverifiering, oförstörande provning, prestandatestning och dynamisk inspektion enligt specificerade krav.
För materialinspektion kan den kemiska sammansättningen verifieras med hjälp av en ICP-spektrometer, med det angivna referenskravet på elementavvikelse inom ±0,01 %.
Icke-förstörande provning inkluderar ultraljudsprovning enligt EN 12680-3 Klass 1 och magnetisk partikelinspektion enligt ASTM E709. Dessa inspektioner hjälper till att identifiera interna eller ytliga diskontinuiteter i kritiska komponenter.
De tillhandahållna testspecifikationerna inkluderar även statisk belastningstestning, dynamisk utmattningstestning och tätningsprestandatestning. Där så är tillämpligt inkluderar referenskraven 1,8 gånger nominell belastning utan deformation, 10⁷ utmattningscykler utan sprickor och 0,6 MPa tryckhållning utan läckage.
Dynamisk inspektion kan inkludera dynamisk balans G0.4 enligt ISO 1940-1 och vibrationsintensitet på ≤2,5 mm/s enligt GB/T 29531.
GW Precision kan tillverkaVarmvalsverks drivsida arbetsrullagersäteenligt kundens ritningar, materialspecifikationer, bearbetningskrav, inspektionsstandarder och tillämpningsförhållanden.
Anpassad tillverkning
Strukturen hos ett arbetsvalslagersäte varierar beroende på varmvalsverkets konfiguration, arbetsvalsens dimensioner, lagerarrangemang, drivsystem och underhållskrav. GW Precision stöder därför kundanpassad tillverkning baserad på kundritningar och tekniska specifikationer.
Kunder kan specificera olika materialkrav beroende på tillämpning. Bearbetningsprocessen, värmebehandlingen, ytförstärkningen, inspektionsmetoden och förpackningen kan också ordnas enligt produktspecifikationen.
För exportordrar kan det färdiga lagersätet packas i trälådor enligt transportkrav. Sjötransport är tillgänglig, med Shanghai hamn som referenshamn i den angivna informationen. Leveranstiden beror på orderkvantitet och produktionskrav.
Genom kontrollerat materialval, värmebehandling, precisionCNC-bearbetning, ytbehandling och flerstegsinspektion, erbjuder GW Precision skräddarsydd tillverkning av arbetsrullagersäten för varmvalsningsverk.
Vanliga frågor
1. Kan du göra detta Lagersäte för arbetsrullprodukten Enligt kundens krav?
A: Ja, vi kan följa dina specifika krav.
2. Kan jag besöka er fabrik innan vi beställer? ?
A: Ja, välkommen till vår fabrik för en utflykt.
3. Var är den närmaste hamnen till ditt företag?
A: Shanghais hamn är den närmaste.
4. Kan vi välja olika material för lagersätet för arbetsvalsen?
A: Ja, det kan väljas beroende på dina krav.
5. Hur lång tid tar det att leverera lagersätet för arbetsrullen till mig?
A: Det tar vanligtvis en och en halv till två månader med sjöfrakt. Det beror på beställningsmängden.
6. Vad är er täckning för paketet?
A: Vi använder trälåda för export.