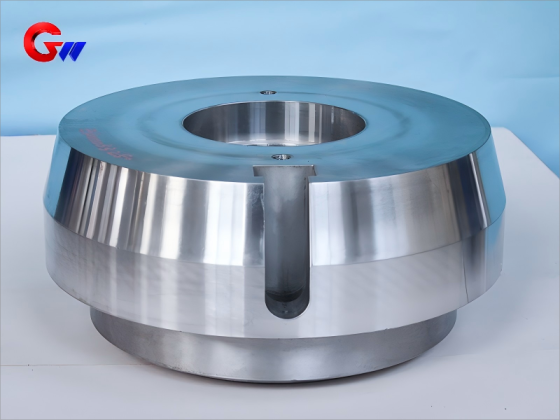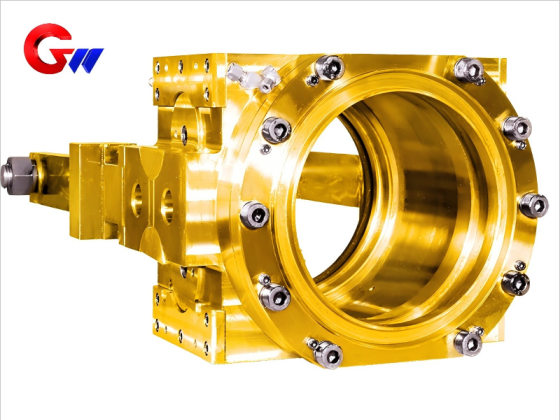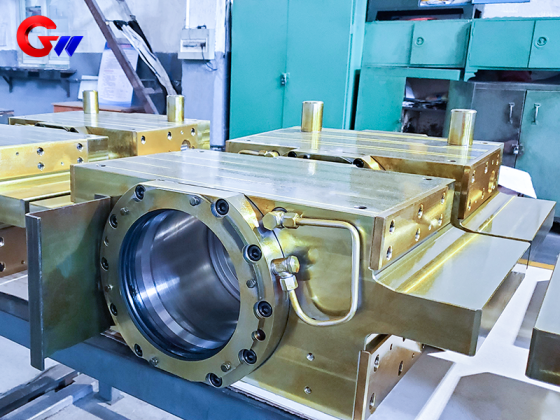
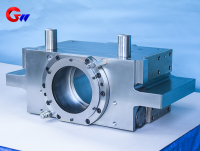
Kallvalsmaskin av Transimit Side Work Roller Bearing Block
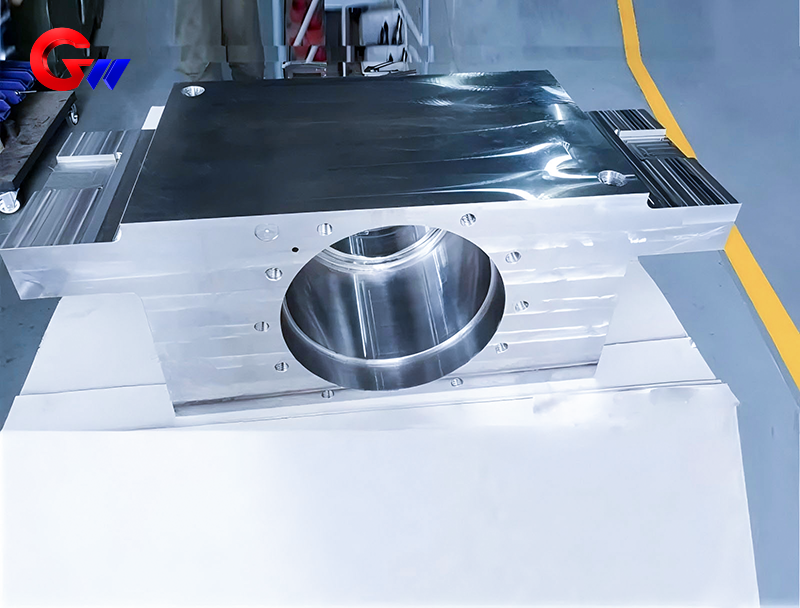
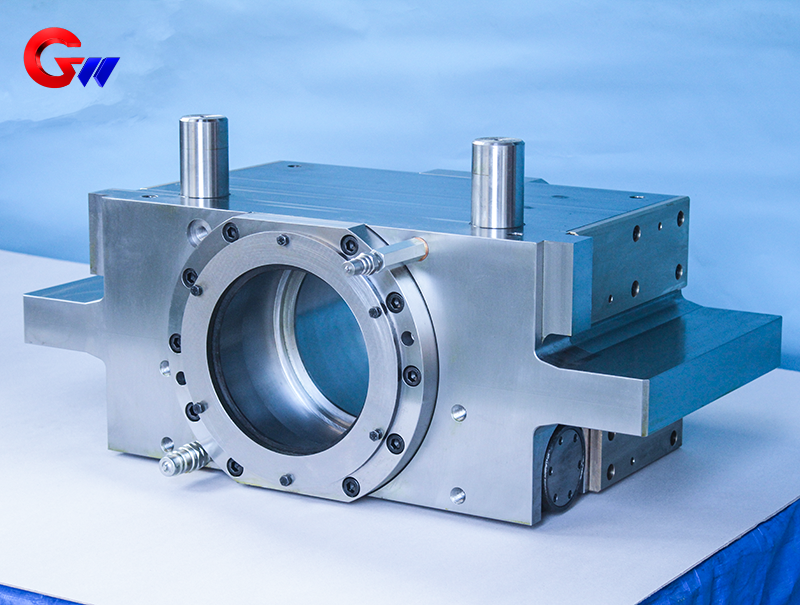
Kallvalsverkets drivsidas arbetsrullagerblock är en viktig stödjande komponent som används för att stödja och positionera arbetsrullen på drivsidan av ett kallvalsverk. Det hjälper till att upprätthålla den erforderliga inriktningen och stabiliteten hos arbetsrullen under valsningsoperationer samtidigt som det bär radiella och axiella krafter som genereras under valsningsprocessen.
GW Precision Technology kan tillverka arbetsrullagerblocket enligt specifika kallvalsverkskonfigurationer, arbetsrullens dimensioner, kundritningar, materialkrav och tekniska specifikationer. Standard- och icke-standardiserad kundanpassad tillverkning är tillgänglig.
Produkttyp: Drivsidans arbetsrullagerblock
Användningsområde: Kallvalsverk
Huvudmaterial: Gjutet stål, smidd stål eller andra specificerade material enligt tillämpningskrav
Anpassning: Standard- och icke-standardiserad kundanpassad tillverkning tillgänglig
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet är 1000 stycken
- information
Kallvalsverks drivsida arbetsrullagerblock
Kallvalsverkets drivsidas arbetsrullagerblock är en viktig stödjande komponent i kallvalsverksutrustning. Dess huvudsakliga funktion är att stödja
porta och positionera arbetsvalsen och skapa en stabil strukturell förbindelse mellan arbetsvalsenheten och valsverkets ram. Under valsningsprocessen utsätts arbetsvalsen för radiella och axiella krafter, stötbelastningar och driftsvibrationer. Arbetsvalsens lagerblock ger nödvändigt stöd och positionering för att bibehålla stabil valsdrift.
Noggrann positionering av arbetsvalsen är viktig för att bibehålla dimensionsnoggrannheten och ytkvaliteten hos valsade produkter. Lagerblocket kräver därför kontrollerad bearbetning av sina lagerplatser, monteringsytor, hål och andra kritiska egenskaper. De faktiska dimensions- och geometriska kraven beror på kallvalsverkets konfiguration, valsdimensioner, lagerarrangemang och kundens tekniska specifikationer.
GW Precision Technology Co., Ltd. tillverkar olika lagerblock för valsverk och andra precisionsmekaniska komponenter. Baserat på långvarig tillverkningserfarenhet har företaget etablerat en välutvecklad bearbetningsprocess för valsverkslagerblock och kan erbjuda kundanpassad tillverkning enligt kundens ritningar och tekniska krav.
Funktionen hos arbetsrullagerblocket
Arbetsvalslagerblockets primära funktion är att stödja arbetsvalsen under kallvalsningsoperationer. Lagerblocket ger det strukturella stöd som krävs för arbetsvalslagerenheten och hjälper till att bibehålla valsens konstruerade position i förhållande till valsverket.
Under valsning utsätts arbetsvalsen för radiella och axiella krafter som genereras av valsningsprocessen. Lagerblocket överför dessa krafter genom sin stödstruktur och monteringsgränssnitt. Lagerblockets stabilitet och noggrannheten hos dess bearbetade ytor är därför viktiga för valsverkets övergripande driftstillstånd.
Exakt positionering av arbetsvalsen bidrar också till stabil bandbearbetning. Vid precisionsvalsning kan valsens position och uppriktning påverka bandtjocklek, ytkvalitet och valsningsstabilitet. Av denna anledning måste lagerhålet, monteringsytan och relaterade positioneringsfunktioner tillverkas enligt de angivna toleranserna.
Arbetsrullagerblocket kan användas i olika kallvalsverkskonfigurationer. Beroende på produktionslinjen kan tillämpningarna inkludera precisionsvalsning av kallvalsat bandstål, rostfritt stål, aluminiumfolie och andra metallbandprodukter.
Komponenten kan även användas i kontinuerliga valsningslinjer, inklusive kombinerade syravalsningsenheter, såväl som reversibla valsverk och annan kallvalsningsutrustning. Den exakta produktkonfigurationen bestäms av valsverkets struktur och kundens krav.
Material för arbetsrullagerblock
Materialval är en viktig del av tillverkningen av arbetsrullagerblock. Materialet måste väljas utifrån förväntad belastning, strukturella krav, slitageförhållanden, bearbetningskrav och driftsmiljö.
Den tekniska informationen som tillhandahålls för relaterade valsverkskomponenter inkluderar smidda stålsorter som45 stål, 40Cr och 42CrMoför komponenter relaterade till arbetsvalsar, såväl som gjutna stålkvaliteter somZG310-570 och ZG270-500för komponenter relaterade till stödrullar. För specifika tillämpningar av arbetsrullagerblock bör det slutliga materialet bekräftas enligt kundens ritning, utrustningens konstruktion och tillämplig teknisk specifikation.
Vanliga materialkategorier för valsverkslagerblock kan inkludera gjutjärn, segjärn, gjutstål, legerat gjutstål och smitt stål. Olika material ger olika kombinationer av hållfasthet, seghet, slitstyrka, bearbetbarhet och motståndskraft mot deformation.
Till exempel kan grått gjutjärn som HT250 och HT300 ge goda tryckegenskaper och bearbetningsegenskaper och kan användas för lämpliga strukturella tillämpningar. Segjärnskvaliteter som QT400-18 och QT500-7 ger en kombination av styrka och seghet och kan övervägas där förbättrad mekanisk prestanda krävs.
Gjutna stålmaterial som ZG270-500 och ZG310-570 ger högre bärförmåga och kan användas för tunga valsverkskomponenter. Legerat gjutstål, som ZG35CrMo, kan ge förbättrad mekanisk prestanda genom tillsats av legeringsämnen som krom och molybden.
För applikationer som kräver högre hållfasthet kan smidd stål såsom 42CrMo eller 34CrNiMo6 väljas enligt de specifika konstruktionskraven.
Det slutliga materialvalet bör inte separeras från den faktiska valsverksapplikationen. Valskraft, stötbelastning, lagerkontaktförhållanden, slitagekrav, termiska effekter, produktdimensioner och kundstandarder bör alla beaktas vid bestämning av lämpligt material.
Bearbetningsnoggrannhet och lagerhålskontroll
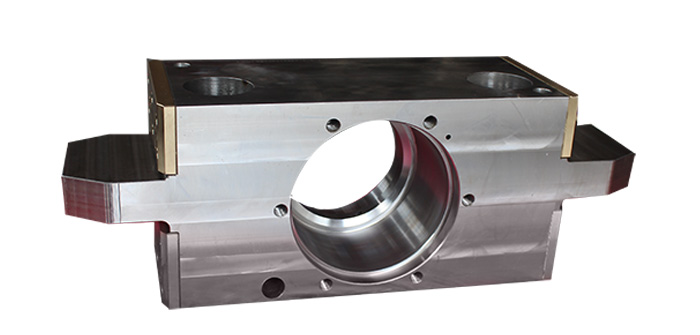
Lagerhålet är en av de kritiska bearbetningsegenskaperna hos ett arbetsrullagerblock. Dess dimensionsnoggrannhet, geometriska noggrannhet och förhållande till andra styrytor kan direkt påverka lageraggregatets installationsskick.
För relaterade tillämpningar i valsverkslagerblock kan bearbetningsprocessen inkludera kontroll av lagerhålets koaxialitet och cylindricitet. Den medföljande tekniska referensen specificerar koaxialitetskontroll på upp till0,02 mmför tillämpliga lagerhålskonstruktioner. Den faktiska toleransen för varje produkt bör bestämmas enligt kundens ritning och tekniska specifikationer.
Lagerblockets kontaktytor kräver också lämplig bearbetning för att uppnå önskat kontaktförhållande. Beroende på produktdesign och processkrav kan slipning eller skrapning tillämpas på valda kontaktytor.
Noggrann bearbetning av lagerhålet och anliggningsytorna bidrar till ett stabilt installationsgränssnitt för lagret och arbetsrullsenheten. Det minskar också risken för dimensionsavvikelser mellan relaterade komponenter under monteringen.
Eftersom kallvalsverkskomponenter ofta har relativt stora dimensioner och komplexa strukturer är processplanering viktig. Bearbetningssekvensen måste ta hänsyn till referensytor, arbetsupphängningsmetod, bearbetningstillägg, hålposition och slutliga inspektionskrav.
Värmebehandling och ytbehandling
Värmebehandling kan tillämpas enligt valt material och produktkrav. För gjutna eller smidda komponenter kan glödgning eller normalisering användas för att minska kvarvarande spänningar och ge ett lämpligt materialtillstånd för efterföljande bearbetning.
För lämpliga legerade stålmaterial kan kylning och anlöpning användas för att förbättra komponentens övergripande mekaniska egenskaper. Den medföljande tekniska referensen inkluderar 42CrMo som ett material för vilket kylning och anlöpning kan tillämpas, med en referenshårdhet på cirka HRC 28–32 efter den specificerade behandlingen. Den faktiska värmebehandlingsproceduren och hårdhetskravet bör bestämmas enligt materialstandarden och kundens tekniska specifikation.
Där ytterligare ytbeständighet krävs kan även ythärdning övervägas. Beroende på tillämpning kan högfrekvent induktionshärdning eller karburering tillämpas på utvalda lageranslutningsytor.
Den exakta värmebehandlings- och ytbehandlingsprocessen bestäms utifrån material, komponentstruktur, arbetsförhållanden och kundens krav. GW Precision behandlar inte en process som lämplig för varje produkt; tillverkningsvägen fastställs enligt de faktiska tekniska kraven för varje arbetsrullagerblock.
CNC-bearbetningsprocess
GW Precision Technology har genom långvarig tillverkningserfarenhet utvecklat ett moget mekaniskt bearbetningssystem för produktion av valsverkslagerblock.
De huvudsakliga bearbetningsprocesserna för drivsidans arbetsrullagerblock inkluderar:
1. Vertikal bearbetningscentral
Den vertikala fleroperationscentralen kan användas för större ytfräsning, strukturbearbetning, monteringsdetaljer och andra nödvändiga operationer. Bearbetningsprogrammet och skärsekvensen är arrangerade enligt produktstrukturen och ritningskraven.
2. Horisontell borrmaskin
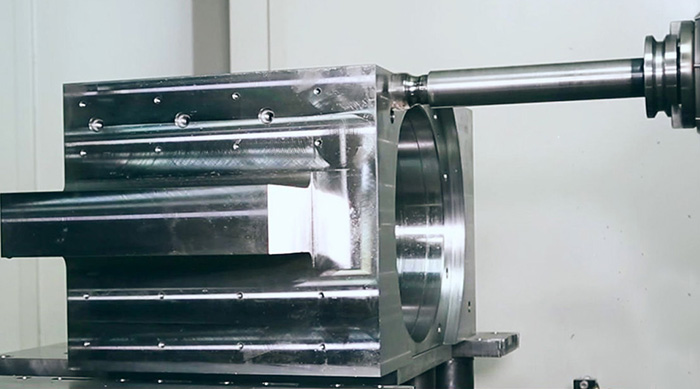
Den horisontella borrmaskinen används för bearbetning av stora eller djupa hål och relaterade precisionsfunktioner. För lagerblockprodukter är horisontell borrning en effektiv metod för att bearbeta lagerhål och andra kritiska hålpositioner enligt de erforderliga dimensionerna och geometriska toleranserna.
3. Bänkarbete
Efter CNC-bearbetning och borrningsoperationer kan bänkbearbetning användas för gradning, rengöring, passningsrelaterade operationer och annat efterarbete som krävs av tillverkningsprocessen.
4. Slutkontroll
Efter avslutad bearbetning genomgår arbetsrullagerblocket en slutkontroll. Kritiska mått och geometriska toleranser kontrolleras enligt tillämplig ritning och tekniska krav.
Kombinationen av CNC-bearbetning, horisontell borrning, bänkbearbetning och slutinspektion ger en kontrollerad tillverkningsväg för olika konfigurationer av valsverkslagerblock.
CNC-tillverkningsutrustning
GW Precision Technology har högprecisions-CNC-tillverkningsutrustning för produktion av precisionskomponenter till valsverk. Utrustningen inkluderar enDMG DMF1800×600 femaxlig bearbetningscentral, horisontella fleroperationscentra, vertikala fleroperationscentra, portalflänsar och högprecisionskoordinatmätningsutrustning.
Ungefär 80 % av företagets bearbetningsutrustning består av CNC-maskiner. Detta ger den bearbetningskapacitet som krävs för stora, komplexa och precisionskomponenter i valsverk.
Användningen av CNC-utrustning gör det möjligt att utveckla bearbetningsprogram enligt individuella produktritningar och tillverkningskrav. Olika bearbetningsstrategier kan tillämpas på olika ytor och strukturer samtidigt som en kontrollerad produktionsprocess bibehålls.
För stora lagerblock för arbetsrullar är det särskilt viktigt att välja rätt utrustning eftersom komponenten kan innehålla stora monteringsytor, lagerhål, komplexa strukturella egenskaper och flera bearbetningsreferenser. Kombinationen av vertikal, horisontell, gantry- och femaxlig bearbetningskapacitet ger flexibilitet för olika produktstrukturer.
Koordinatmätning och kvalitetskontroll
Kvalitetskontroll är en viktig del av tillverkningsprocessen för kallvalsverkets drivsidesrullagerblock.
Utöver konventionell dimensionskontroll använder GW Precision Technology en högprecisionskoordinatmätmaskin för slutkontroll av lagerblock och andra precisionskomponenter. Mätnoggrannheten kan nå2-mikronnivå, vilket ger en tillförlitlig inspektionsgrund för verifiering av dimensionell och geometrisk tolerans.
Koordinatmätningsutrustning kan användas för att verifiera kritiska dimensioner, hålplaceringar, geometriska samband och andra inspektionskrav som specificeras i kundens ritning.
För ett arbetsrullagerblock kan inspektionen fokusera på kritiska lagerhålsdimensioner, koaxialitet, cylindricitet, monteringsytor, positioneringsfunktioner och andra relevanta geometriska toleranser. De exakta inspektionspunkterna beror på produktritningen och de tekniska kraven.
Genom att kombinera CNC-bearbetning, processinspektion, konventionell dimensionsmätning och högprecisionskoordinatmätning skapas en komplett kvalitetskontrollprocess från tillverkning till slutinspektion.
GW:s precisionstillverkningskapacitet
GW Precision Technology Co., Ltd. har erfarenhet av tillverkning och bearbetning av precisionskomponenter till valsverk. Företagets tillverkningskapacitet omfattar CNC-bearbetning, vertikal bearbetning, horisontell borrning, portalbearbetning och precisionsdimensionsinspektion.
Företaget har utvecklat sina tillverkningsprocesser genom lång erfarenhet av valsverkskomponenter. Processplaneringen är utformad enligt produktstruktur, material, ritningskrav, bearbetningssekvens och inspektionskrav.
Förutom kallvalsverkens drivsidesrullagerblock kan GW Precision tillverka olika valsverkslagerblock, bockningsblock och andra kundanpassade precisionsmekaniska komponenter.
Företaget kombinerar CNC-tillverkningsutrustning, teknisk personal, etablerade bearbetningsprocesser, kvalitetsinspektionsprocedurer och produktionsledning för att tillhandahålla skräddarsydda tillverkningstjänster för valsverkskomponenter.
För kunder som behöver icke-standardiserade arbetsrullagerblock kan produktionen organiseras enligt levererade ritningar, tredimensionella modeller, materialspecifikationer, dimensionskrav och inspektionsstandarder.
Tillverkning av anpassade arbetsrulllagerblock
Kallvalsverk har olika utrustningskonfigurationer, valsstorlekar, lagerarrangemang och installationsstrukturer. Därför tillverkas ofta arbetsvalslagerblock enligt den specifika valsverkets design snarare än att använda en universell dimension.
GW Precision kan tillverka drivsidesrullagerblock enligt kundens ritningar och tekniska krav. Tillverkningsprocessen kan justeras efter komponentdimensioner, materialval, bearbetningsstruktur, erforderliga toleranser och inspektionskrav.
För kunder med befintliga ritningar kan GW Precision bearbeta komponenten enligt den bifogade tekniska dokumentationen. För icke-standardiserade produkter kan bearbetningsprocessen planeras enligt den faktiska strukturen och produktionskraven.
Med CNC-bearbetningskapacitet och högprecisionsinspektionsutrustning tillhandahåller GW Precision en kontrollerad tillverkningsprocess för kallvalsverksrullagerblock och andra precisionskomponenter för valsverk.