Dynamisk balanseringstest på stålrulle av plåt och bandfräsmaskin
Stålspolar för plåt- och bandfräsmaskiner används ofta i valsning av aluminiumfolie, aluminiumplåt, rostfri stålfolie och -band samt andra plåt-, platt- och bandvalsningsapplikationer. Eftersom dessa komponenter arbetar under höghastighetsrotation och alternerande belastningar ställs strikta krav på hylsans koncentricitet, dimensionsnoggrannhet och dynamisk balans. GW Precision tillverkar stålhylsämnen genom centrifugalgjutning och tillämpar kontrollerade bearbetnings- och värmebehandlingsprocesser för att möta kraven för höghastighets- och högprecisionsvalsningsapplikationer.
- GW Precision Technology Co.,LTD.
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet för stålspole är 4000 stycken
- information
Dynamisk balanseringstest på stålrulle av plåt och bandfräsmaskin
Produktinformation
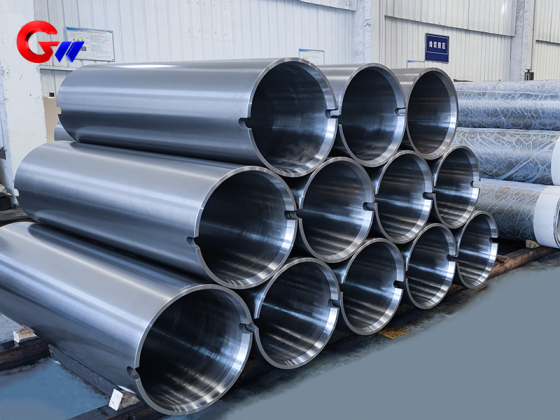
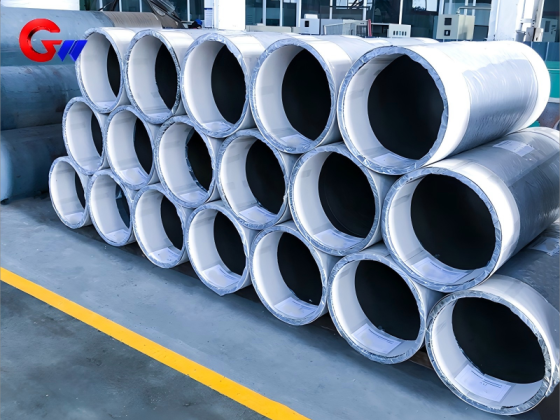
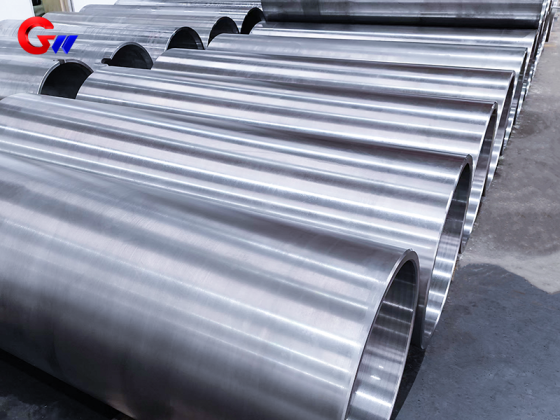
Stålspolen på plåt- och bandfräsmaskinen är tillverkad av35CrMoV-stålEn representativ hylsa av 35CrMoV-stål har en specifikation påΦ554 × Φ504 × 1625 mm.
De35CrMoV stålhylsa för plåt- och bandfräsar, som genomgår dynamisk balanstestning, är en viktig komponent för höghastighets- och högprecisionsvalsning. Under drift måste hylsan bibehålla dimensionsstabilitet och mekanisk hållfasthet samtidigt som den motstår alternerande belastningar, stötvibrationer och kontinuerliga rotationskrafter. Därför är materialhållfasthet, slitstyrka, bearbetningsnoggrannhet, koncentricitet och dynamisk balans alla viktiga faktorer i tillverkningsprocessen.
Användning av 35CrMoV stålhylsa i plåt- och bandverk
Stålhylsan kan användas i valssystem i plåt- och bandverk, inklusive applikationer som involverararbetsrullar och stödrullarTypiska valsmaterial inkluderarrostfritt stål, kolstål och koppar-aluminiumband, med höghastighetsvalsningsförhållanden som når en linjehastighet på≥10 m/sUnder dessa förhållanden utsätts hylsan för alternerande belastningar och stötvibrationer som genereras av det roterande valssystemet.
För höghastighetsroterande utrustning är dynamisk balans ett viktigt prestandakrav. När rotationshastigheten överstiger500 varv/min, krävs ett dynamiskt balanstest. Den önskade kvarvarande obalansen är≤1 g·cm/kgAtt kontrollera kvarvarande obalans hjälper till att minska vibrationer vid höghastighetsdrift och undviker potentiella lagerfel och ojämn plåt- eller bandtjocklek orsakad av överdriven rotationsvibration.
För högprecisionsvalsning måste stålhylsan också bibehålla dimensionsstabilitet under drift. En stödlagerhylsa som används isexhöga och 20höga valsverkkräver en rundhet av≤0,02 mmför att stödja noggrannheten i formkontrollen av bandet. Detta krav är särskilt viktigt för valssystem där små dimensionsavvikelser kan påverka valspositioneringen och slutproduktens kvalitet.
Centrifugalgjutning och precisionstillverkning
GW Precision erhåller ämnet till stålhylsan för plåt- och bandfräsmaskiner genomcentrifugal gjutningCentrifugalgjutning används för att producera det initiala hylsämnet före efterföljande bearbetning och värmebehandling.
För en stor roterande hylsa är förhållandet mellan de inre och yttre ytorna viktigt för den slutliga koncentriciteten och dynamiska balansen hos den färdiga komponenten. Därför måste tillverkningsprocessen beakta hela produktionsvägen från ämnesberedning till grovbearbetning, spänningsavlastning, värmebehandling, precisionsbearbetning och slutlig dynamisk balanskontroll.
De35CrMoV-materialger en kombination av styrka och seghet lämplig för krävande valsapplikationer. Den färdiga stålhylsan tillverkas enligt erforderliga dimensioner och tekniska förhållanden, med bearbetning och inspektion inriktade på dimensionsstabilitet och rotationsprestanda.
Värmebehandlingsprocess för 35CrMoV stålhylsa
Värmebehandling är en viktig del av tillverkningsprocessen för 35CrMoV-stålhylsan. Kärnprocessen ärhärdning och anlöpning.
För kylning austenitiseras materialet och oljekyls sedan vid880–900°CFör komponenter med stor sektion, avattenkylning plus oljekylning med dubbelmediumkylningsprocesskan användas. Den angivna hårdheten efter behandling ärHRC 45–50.
Efter kylning genomgår hylsan högtemperaturanlöpning. Anlöpningstemperaturen är600–650°C, med en hålltid på3–5 timmarDenna process är avsedd att erhålla en härdad sorbitstruktur och uppnå den specificerade mekaniska prestandan, inklusivedraghållfasthet ≥1100 MPaochslagenergi ≥50 J.
Stressavlastningsglödgning
Efter grovbearbetning appliceras spänningsavlastningsbehandling för att minska bearbetningsinducerad kvarvarande spänning. Den specificerade processen hålls vid620°C i 4 timmarAtt kontrollera kvarvarande bearbetningsspänning är viktigt eftersom dimensionsförändringar orsakade av frigjord spänning kan påverka den slutliga geometrin och potentiellt påverka resultatet av dynamisk balanstestning.
Valfri ytförstärkning
För applikationer som kräver ytterligare ytprestanda,jonkitreringkan användas som en valfri ytförstärkningsprocess. Den angivna ythårdheten är≥HV1000, med ett angivet lagerdjup på0,3–0,5 mm.
Denna behandling är tillämpbar på kallvalsade hylsor och är avsedd att förbättra ytprestanda och minska friktionskoefficienten.
Dynamisk balanstestning
Dynamisk balanstestning är ett viktigt inspektionskrav för 35CrMoV-stålhylsa som används i höghastighetsplåt- och bandfräsapplikationer. När valsningshastigheten ökar kan även en relativt liten kvarvarande obalans generera centrifugalkrafter och rotationsvibrationer.
För applikationer med rotationshastigheter över500 varv/min, hylsan utsätts för dynamisk balanstestning, med kvarvarande obalans kontrollerad för att≤1 g·cm/kgDenna inspektion utförs tillsammans med dimensions- och bearbetningskontroller för att säkerställa stabil drift av den färdiga stålhylsan.
Kombinationen avcentrifugalgjutning, värmebehandling, spänningsavlastning, precisionsbearbetning och dynamisk balansprovningerbjuder en komplett tillverkningsväg för höghastighetsvalshylsor. Koncentricitet och dimensionsstabilitet är särskilt viktiga eftersom hylsan fungerar som en del av ett roterande valssystem. Att bibehålla den erforderliga geometrin hjälper till att minska vibrationer och stöder stabil valsningsprestanda.
Fördelar med GW Precision Manufacturing
GW-precisionhar sina egna professionella förmågor förproduktbearbetningsdesign, utveckling och tillverkning, tillsammans med beprövad bearbetningsteknik. Företaget har erfarenhet av tillverkning av stålhylsor och relaterade precisionsmekaniska komponenter för valsning.
GW Precision har också ett välutvecklat ledningssystem, som stöds av högkvalificerade och skickliga medarbetare. Produktionsstyrning och processkontroll tillämpas genom hela tillverkningen för att stödja produktkonsekvens och tekniska krav.
Dessutom har GW Precision ett ledningssystem som stödereftermarknadsservice, vilket ger kunderna fortsatt teknisk support och servicesupport efter leverans. Företaget följer en humaniserad ledningsstrategi, främjar en samarbetsinriktad arbetsmiljö och strävar efter att skapa en vinn-vinn-affärsplattform genom samarbete med kunder och partners.
För plåt- och bandvalsapplikationer kan GW Precision tillverka stålhylsor enligt kundens ritningar, specifikationer och driftskrav. Materialval, hylsdimensioner, värmebehandling, bearbetningsnoggrannhet, ytförstärkning och krav på dynamisk balans kan beaktas beroende på den faktiska valsapplikationen.
Slutsats
De35CrMoV stålhylsa för plåt- och bandfräsmaskinerär konstruerad för krävande rullande miljöer där hög rotationshastighet, alternerande belastningar, dimensionsstabilitet och dynamisk balans är viktiga. Med en representativ specifikation avΦ554 × Φ504 × 1625 mm, centrifugalgjuten ämne, kontrollerad kylning och anlöpning, spänningsglödgning, valfri jonkitrering och dynamisk balanstestning, produkten är lämplig för höghastighets- och högprecisionsplåt- och bandvalsningsapplikationer.
För rullande system som arbetar vid≥10 m/s, dynamisk balanstestning ovan500 varv/minmed kvarvarande obalans av≤1 g·cm/kg, tillsammans med rundhetskontroll av≤0,02 mmför tillämpliga sex- och 20-höga valshylsor, ger viktiga tekniska kontroller för stabil valssystemets drift.