Anpassad centrifugal gjutningsstålspole av kopparplåt och remsmaskin
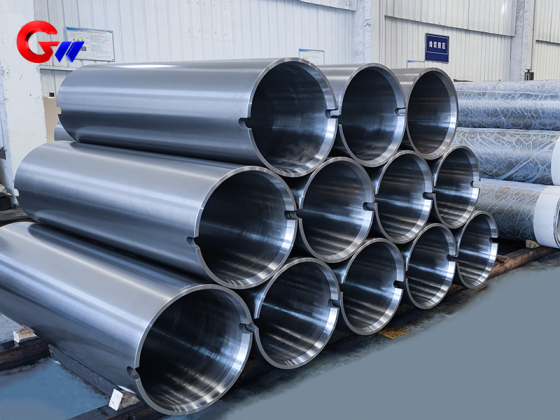
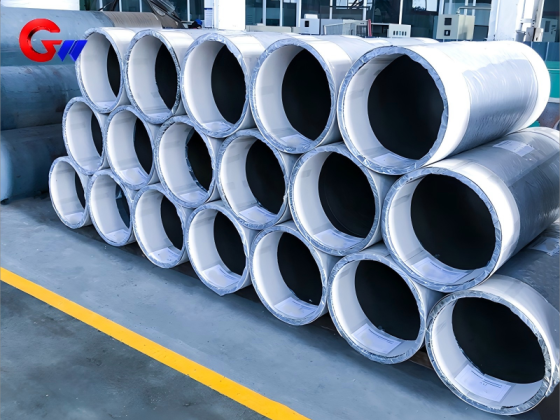
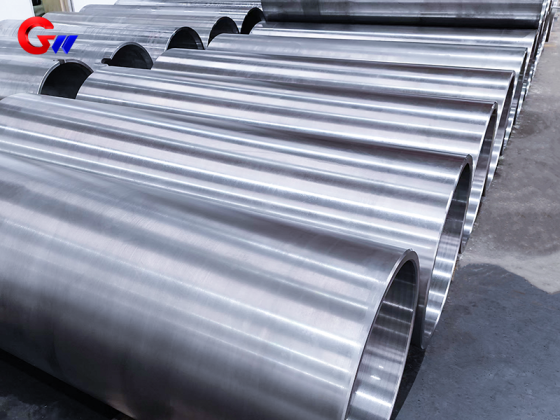
Anpassad 35CrNiMo centrifugal gjutstålshylsa för kopparplåt och bandverk är konstruerad för krävande valsningsapplikationer som kräver hög hållfasthet, seghet, härdbarhet och utmattningsbeständighet. Det föreslagna materialet är 35CrNiMo, med en representativ specifikation på 685 × 605 × 700 mm. Centrifugalgjutning bidrar till att producera en tätare och mer enhetlig struktur samtidigt som det minskar gjutningsdefekter som porer, slagginneslutningar, sprickor och sandhål. Hylsan kan användas för rullagersäten och transmissionskomponenter i kopparbandvalsverk, inklusive varmvalsningsförhållanden på cirka 300–500 °C. GW Precision tillämpar kontrollerad värmebehandling, mekanisk egenskapstestning och valfri ytförstärkning enligt den erforderliga applikationen.
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet för stålspolen är 4000 stycken
- information
Anpassad centrifugal gjutningsstålspole av kopparplåt och remsmaskin
Vilket material kommer att användas för gjutning av stålspole? Ett förslag Materialet är 35CrNiMo, och specifikationen är685*605*700.
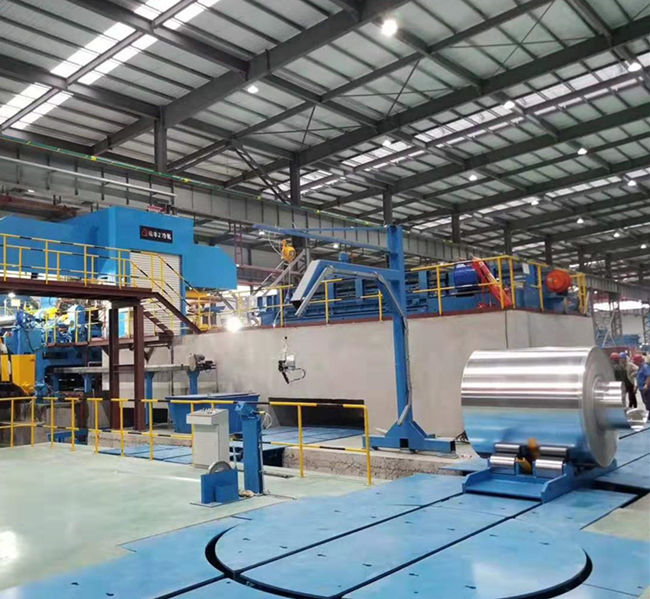
35CrNiMo är ett höghållfast legerat stål med utmärkta mekaniska egenskaper (hög hållfasthet, hög seghet, god härdbarhet och utmattningsbeständighet). Gjutstålsspolen som produceras genom centrifugalgjutning kan ytterligare förbättra strukturens densitet och de mekaniska egenskapernas enhetlighet.
Användningsscenario för anpassad 35CrNiMo gjutstålshylsa för kopparbandvalsverk
I valsverk för kopparband används 35CrNiMo centrifugalgjutstålshylsor huvudsakligen för följande viktiga delar:
Rullagersäte: För att stödja rullen och bära rullkraften måste det motstå högt tryck och växlande belastning under valsning av kopparband.
Transmissionens anslutningskomponenter: överför vridmoment, kräver hög vridhållfasthet och slitstyrka.
Hög temperatur och högspänningsmiljö: Vid varmvalsning av kopparband måste hylsan bibehålla stabilitet vid 300-500 ℃ (beroende på värmebehandling och legeringsdesign).
Fördelar:
Centrifugalgjutning eliminerar porer och slagginneslutningar, vilket resulterar i en tätare struktur;
Den synergistiska effekten av NiCrMo hos 35CrNiMo förbättrar seghet vid låg temperatur och slagtålighet.
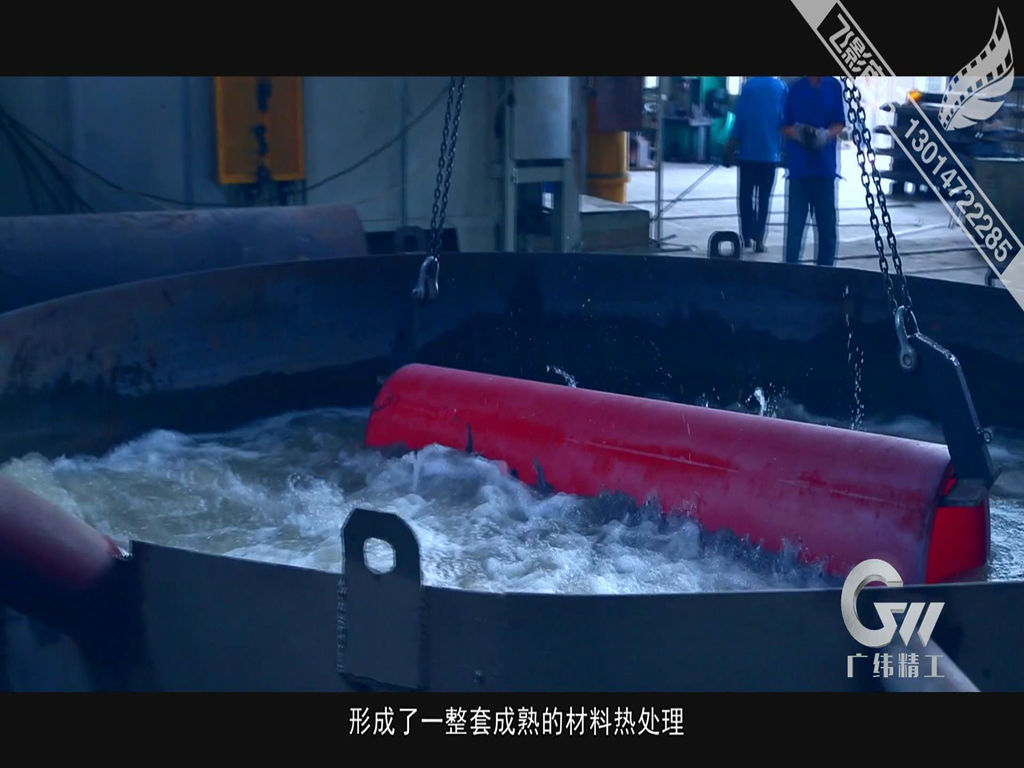
Värmebehandlingsprocess för anpassad 35CrNiMo centrifugal gjutstålshylsa för kopparbandvalsverk
1. Förberedande värmebehandling (justering av gjutningstillståndet)
Diffusionsglödgning: Håll vid 1050-1100 ℃ i 10-12 timmar för att eliminera dendritseparation, kyl i ugnen till 600 ℃ och luftkyl sedan.
Normalisering: Luftkylning vid 880-900 ℃ för att förfina kornstorleken och förbereda för efterföljande kylning.
2. Slutlig värmebehandling (härdning och anlöpning)
Härdning: Oljesläckning vid 850~870 ℃ (vattenhärdning + oljekylning, dubbelmediumhärdning krävs för tjocklekar 100 mm), vilket säkerställer fullständig sektionshärdning.
Anlöpning: Anlöpning vid 560~600 ℃ i 3~4 timmar för att erhålla anlöpt martensit, med hårdhet kontrollerad vid HRC 28~32.
3. Ytförstärkning (valfritt)
Induktionshärdning: Högfrekvent härdning av kontaktytan till HRC 50-55, med ett djup på 2-3 mm.
Karburering: Utför djupkarburering (1,0–1,5 mm) på delar som kräver extremt hög slitstyrka.
GW Precision använder avancerad smält- och gjutningsteknik, där utrustningen noggrant inspekteras för att säkerställa den kemiska sammansättningen avcentrifugal gjutstålhylsa materialet är pålitligt och korrekt, samtidigt har samma egenskaper.
Centrifugalgjutning garanterar både den inre och yttre ytan avgjutstål hylsan är fri från defekter såsom sprickor, slagginläggning, porer och sandhål.
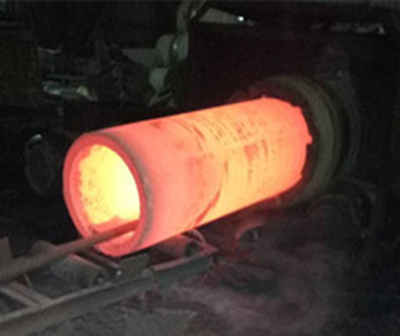
Värmebehandling av GW precisionscentrifugal gjutstålhylsa:
Vi kommer att utföra värmebehandling strikt för gjutna stålhylsor som har specifika krav på mekaniska egenskaper, även vid motsvarande testning av mekaniska egenskaper, se till att varje GW har precision. gjutstålhylsa produkt för att uppnå bästa möjliga skick och kundernas goda resultat.