Anpassad 35CrMoV stålhylsa av kallvalsmaskin
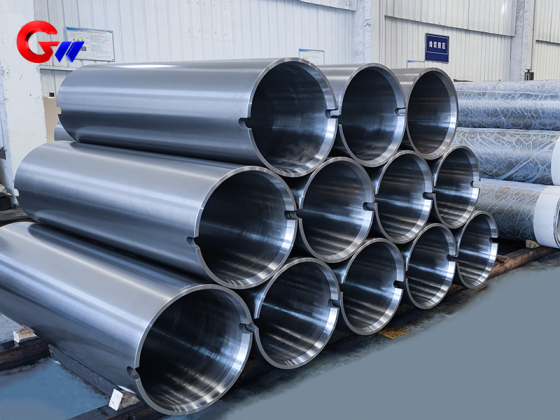
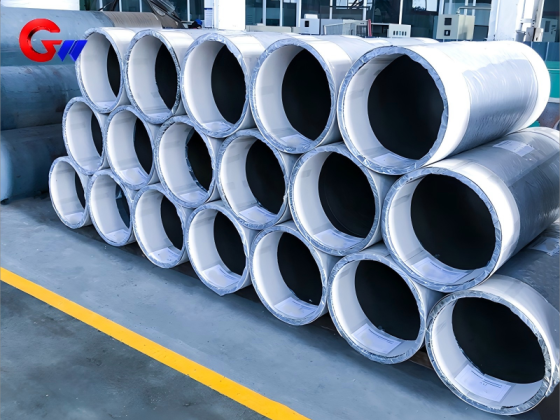
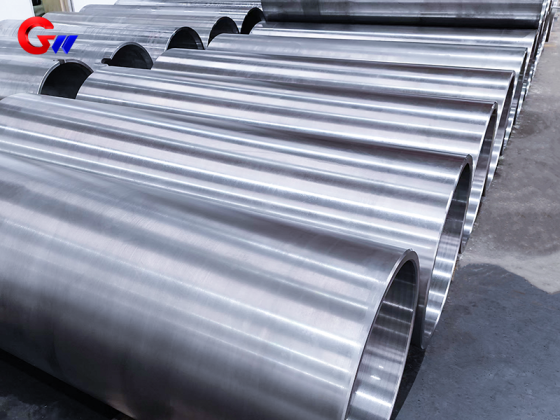
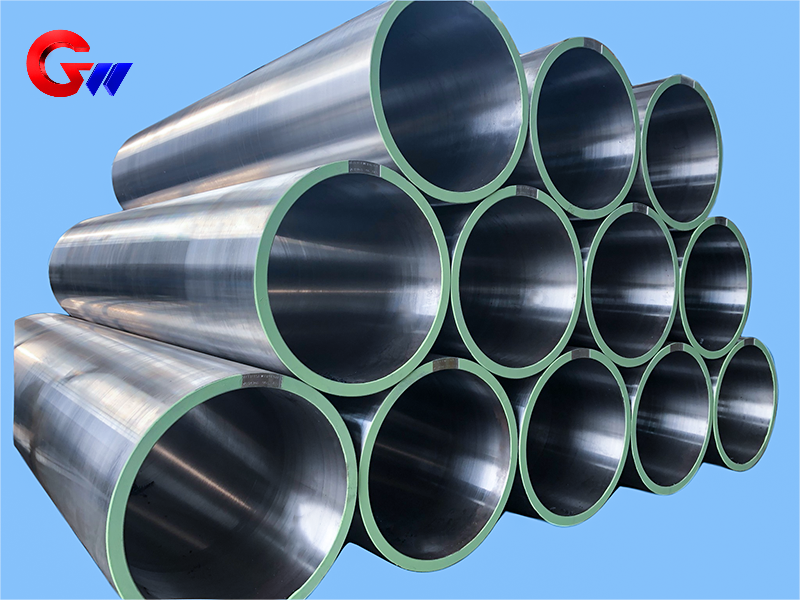
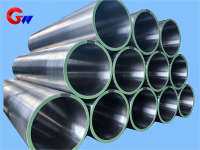
Stålhylsan av 35CrMoV för kallvalsverk är en specialanpassad höghållfast komponent för kraftöverföring, valsstöd och precisionspositionering i kallvalsningsutrustning. Hylsans specifikationer är Φ502 × Φ560 × 1700 mm. I seghärdat tillstånd inkluderar de levererade mekaniska egenskaperna en draghållfasthet på 900–1100 MPa, sträckgräns på 750–950 MPa, töjning på ≥12 %, slagenergi på ≥50 J vid rumstemperatur, hårdhet på HRC 28–35 och krympning i sektionen på ≥45 %. Hylsan tillverkas genom kontrollerad smidning, precisionsbearbetning, värmebehandling, ytförstärkning och inspektionsprocesser.
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet för stålspolen är 4000 stycken
- information
 Anpassad 35CrMoV stålhylsa för kallvalsmaskin
De35CrMoV stålhylsa för kallvalsverkär en specialanpassad mekanisk komponent konstruerad för kraftöverföring, valsstöd, positionering och stabil drift i kallvalsningsutrustning. Hylsan är tillverkad av35CrMoV-ståloch har en specificerad storlek påΦ502 × Φ560 × 1700 mm.
Under kallvalsning utsätts hylsan för valsningsmoment, radiell valsningskraft, vibrationer, stötbelastning, glidfriktion och temperaturförändringar. Därför måste dess materialegenskaper, koncentricitet, cylindricitet, dimensionsnoggrannhet, ythårdhet och dynamiska balans kontrolleras i enlighet med valsverkets krav.
Mekaniska egenskaper hos 35CrMoV-stål
De angivna uppgifterna om mekaniska egenskaper gäller för35CrMoV-stål i seghärdat tillstånd, med hjälp av kylning följt av högtemperaturanlöpning.
De typiska prestandavärdena är:
Draghållfasthet: 900–1100 MPa, testad enligt GB/T 228.1 (ISO 6892)
Sträckgräns: 750–950 MPa
Förlängning: ≥12%, med en mätlängd på 5d, där d är provdiametern
Slagenergi: ≥50 J vid rumstemperatur, enligt GB/T 229 (ISO 148)
Hårdhet: HRC 28–35i kylt och anlöpt tillstånd, enligt GB/T 230.1
Krympning i sektion: ≥45%
Dessa egenskaper ger en kombination av hållfasthet, seghet och deformationsmotstånd för en stålhylsa som arbetar under upprepad mekanisk belastning i kallvalsningsutrustning.
Materialjämförelse
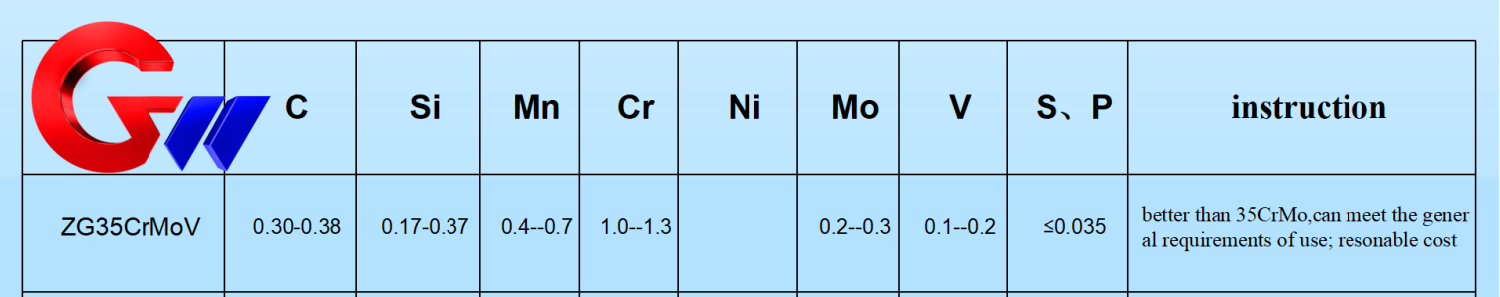
Jämfört med andra Cr-Mo-legeringsstål som används för stålhylsor,35CrMoVger en balanserad kombination av styrka och tålighet.
Som referens ger den medföljande materialjämförelsen följande typiska värden:
| Material | Kolhalt | Vanadinhalt | Draghållfasthet | Huvudsakliga egenskaper |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40 % | 0,10–0,20 % | 900–1100 MPa | Omfattande styrka och seghet, relativt låg kostnad |
| 42CrMo | 0,38–0,45 % | — | 1000–1200 MPa | Högre styrka, men något lägre seghet |
| 34CrNiMo6 | 0,30–0,38 % | — | 1000–1300 MPa | Hög seghet och utmattningsbeständighet, inklusive nickel |
Valet av 35CrMoV ger en praktisk balans mellan mekanisk prestanda och tillverkningskostnad för kundanpassade kallvalsverksstålshylsor.
Funktion i kallvalsverk
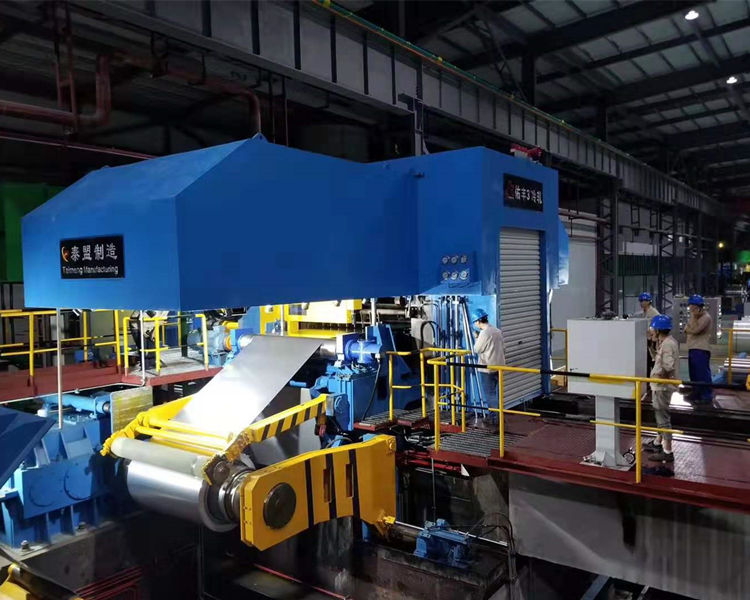
Den anpassade35CrMoV stålhylsautför flera funktioner i ett kallvalsverk.
Först ger detkraftöverföring och stödHylsan förbinder valsverket och transmissionsaxeln och överför valsningsmoment som kan nå2000 kN·m eller meroch motstår radiella rullkrafter i intervallet ungefär500–3000 tonenligt de tillhandahållna applikationsdata.
För det andra ger hylsanprecisionspositioneringDen specificerade koaxialiteten mellan valsverket och transmissionssystemet är≤0,02 mmAtt upprätthålla detta förhållande hjälper till att minska uppriktningsrelaterade problem såsom bandavvikelser och ojämn bandtjocklek.
För det tredje bidrar hylsan tillutmattningsbeständighet och vibrationsdämpningKallvalsningsutrustning kan utsättas för vibrations- och stötbelastningar, inklusive dynamiska krafter orsakade av plötsliga förändringar i flödeshastigheten. Hylsan behöver därför tillräcklig styrka och seghet för att motstå upprepad belastning.
Slitstyrka och termisk stabilitet
Kontaktytan mellan stålhylsan och lager- eller rullkomponenterna kan utsättas för långvarig glidfriktion. Det angivna tekniska kravet anger en ythårdhet påHRC 50–55för kontaktytan för att förbättra slitstyrkan.
Kallvalsningsutrustning arbetar vanligtvis vid ungefär60–120°Cunder de angivna driftsförhållandena. Hylsan måste bibehålla dimensionsnoggrannheten under dessa temperaturer, och dess termiska expansionsegenskaper måste vara kompatibla med valsverkets system.
Kombinationen av kärnans seghet och ytförstärkning gör att stålhylsan kan möta olika krav mellan den inre materialstrukturen och den bearbetande kontaktytan.
Smide och ämnesförberedelse
Tillverkningsprocessen börjar med beredning av ämnen. Den angivna processen specificerar användningen avESR-stålgötför att erhålla ett renare materialtillstånd, medS och P kontrollerade till ≤0,015 %.
Ämnet bildas genomflerriktad smide vid 1100–850°C, med ett smidesförhållande på≥4Denna smidesprocess är avsedd att eliminera gjutningsrelaterade defekter och förbättra materialets inre struktur.
Efter smidningen normaliseras ämnet omedelbart vid880°C × 2 timmarNormalisering används för att förfina kornstrukturen och skapa lämpliga förhållanden för efterföljande bearbetning och värmebehandling.
Precisionsbearbetning
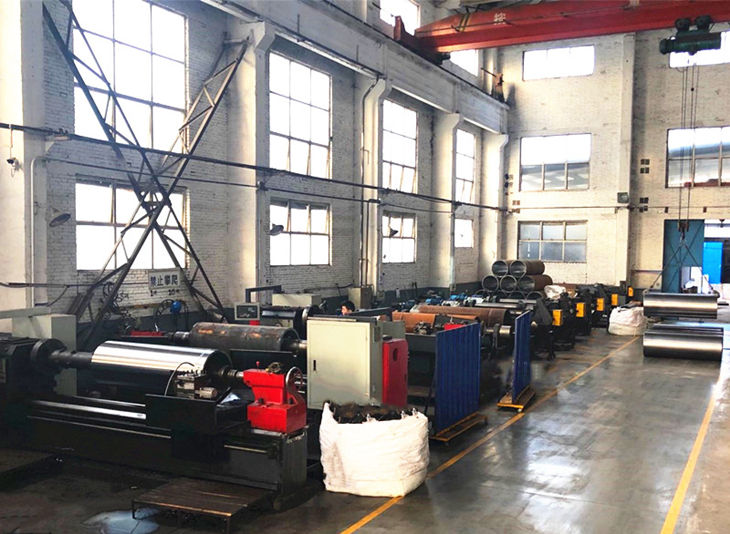
Efter smidning och förberedande värmebehandling genomgår stålhylsan grov- och halvprecisionsbearbetning.
Vid grovbearbetning bearbetas ytterdiametern och ändytorna med svarv, vilket ger en bearbetningstillägg på2–3 mmBorrning och gängning utförs också, med en specificerad gängnoggrannhet på6H.
För den interna kylkanalen används djuphålsborrning. Det angivna kravet anger en håldiameter påΦ15 ±0,2 mmoch rakhet av≤0,1 mm/m.
Det inre hålet borras sedan tillIT7-noggrannhet, med cylindricitet kontrollerad till≤0,01 mmDessa bearbetningsoperationer lägger den geometriska grunden för de efterföljande precisionsslipnings- och heningsprocesserna.
Värmebehandling och ytförstärkning
Den huvudsakliga värmebehandlingsprocessen för 35CrMoV-stålhylsan ärhärdning och högtemperaturanlöpning.
Den angivna kylningsprocessen är850°C följt av oljekylning, följt av högtemperaturhärdning vid550°C × 4 timmarDen resulterande hårdheten anges vidHRC 28–32, samtidigt som den erforderliga kärnstyrkan bibehålls.
För arbetsytan,jonkitreringkan appliceras. Den angivna ythårdheten är≥HV900, med ett nitrerat lagerdjup på0,3–0,5 mmEnligt de tillhandahållna uppgifterna kan denna behandling öka slitstyrkan med cirkafem gånger.
Alternativt,lasersläckningkan användas för att selektivt förstärka kontaktytan. Den angivna hårdheten efter lasersläckning ärHRC 55–60, med kontrollerad deformation till<0,03 mm.
Precisionsslipning och inspektion
Efter värmebehandling och ytförstärkning genomgår stålhylsan precisionsbearbetning.CNC-cylindrisk kvarnanvänds för precisionsslipning, med kontrollerad dimensionstolerans±0,005 mmoch ytjämnhet hosRa ≤0,4 μm.
Det inre hålet bearbetas vidare genom honing, med kontrollerad rundhet för att≤0,005 mm.
Inspektionen inkluderarultraljudsprovningenligt den medföljandeEN 10228-3standard, utan defekter större änΦ1 mmRestspänning kan också inspekteras med hjälp avRöntgendiffraktionsmetod, med det specificerade tryckspänningslagret som når≥0,2 mm.
Dessa inspektionsprocedurer ger ytterligare kontroll av intern materialkvalitet, bearbetningsnoggrannhet och kvarvarande spänning för den färdiga stålhylsan.
Dedikerad hålborrningsutrustning
GW Precision Technology använder enoberoende utvecklad dedikerad hålborrmaskinför bearbetning av stålhylsor. Utrustningen har forskats och utvecklats av företaget och har erhållit ennationellt patent.
Maskinen är konstruerad med god styvhet, en återgångsfri bearbetningsstruktur och hög bearbetningsnoggrannhet. Genom kontinuerlig förbättring av utrustningen och tillverkningsprocessen har GW Precision Technology utvecklat ett integrerat bearbetningssystem för att styrakoncentricitet, cylindricitet, symmetri och dynamisk balansav 35CrMoV stålhylsor.
De specifika dimensionstoleranserna och kraven på geometrisk noggrannhet styrs enligt kundens krav på stålhylsan. Detta gör att tillverkningsprocessen kan anpassas till olika kallvalsverkskonfigurationer och tekniska specifikationer.
Anpassad kallvalsverksstålhylsa
De35CrMoV stålhylsatillverkas enligt de tekniska kraven från kundens kallvalsverk. Dess angivna storlek ärΦ502 × Φ560 × 1700 mm, med kontrollerade mekaniska egenskaper, bearbetningsnoggrannhet, ytprestanda och inspektionskrav.
Tillverkningsvägen integrerarESR-stålgotberedning, smide i flera riktningar, normalisering, grovbearbetning, djuphålsborrning, innerhålsborrning, härdning och anlöpning, ytförstärkning, precisionsslipning, hening och slutkontroll.
Denna integrerade process är avsedd att tillhandahålla en anpassad stålhylsa med den erforderliga kombinationen av hållfasthet, seghet, slitstyrka, dimensionsnoggrannhet och geometrisk noggrannhet för kallvalsningsapplikationer.