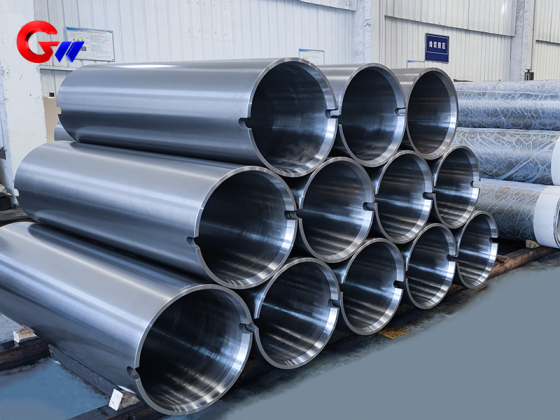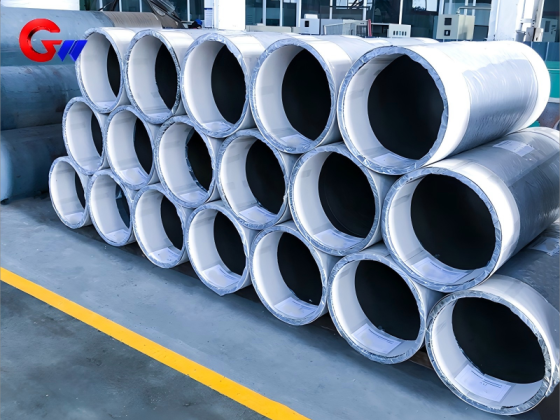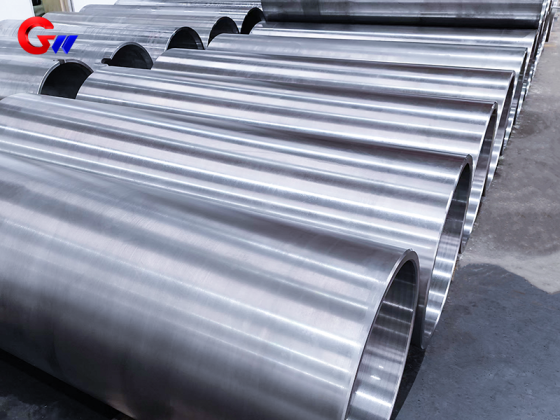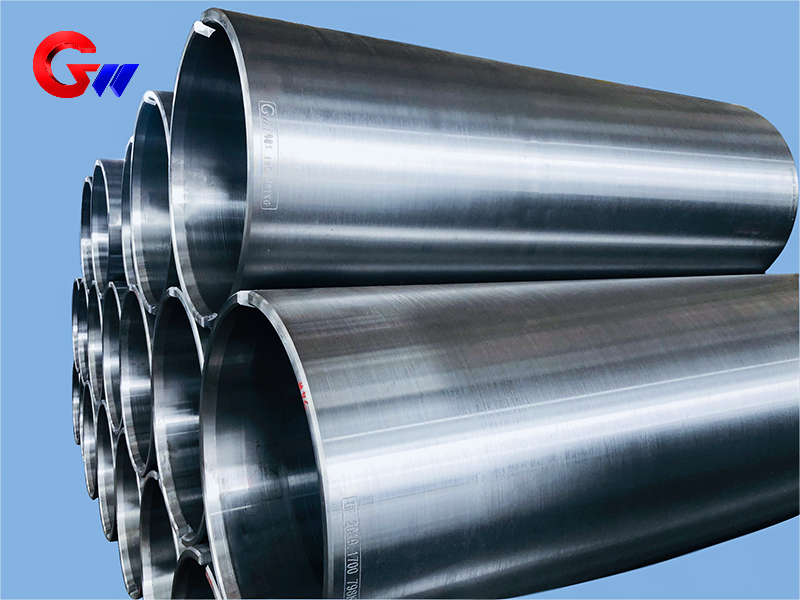
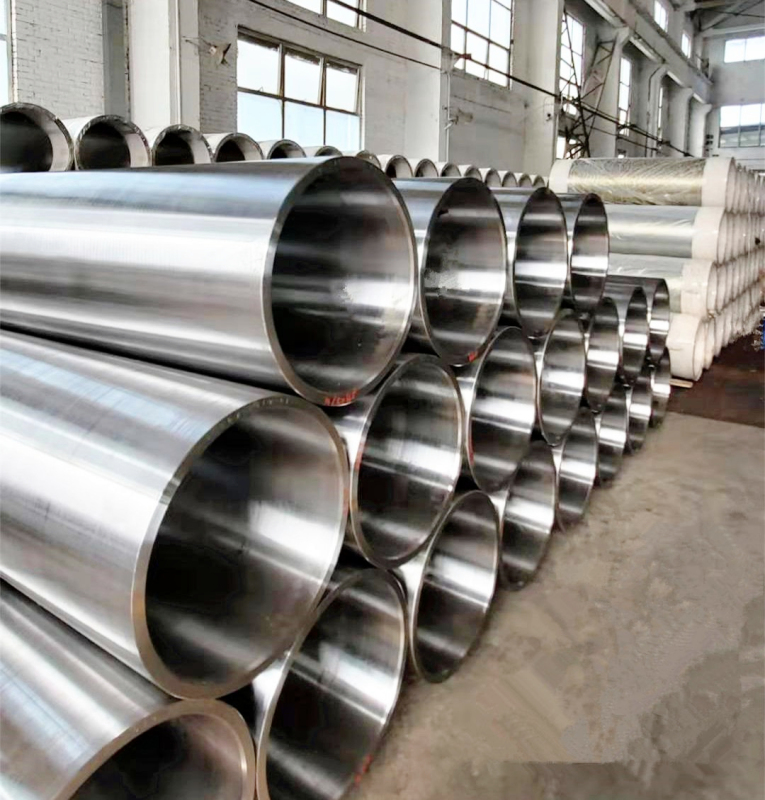
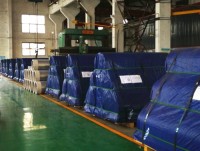
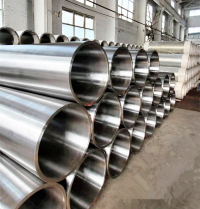
Gjutningsstålspole som används i valsmaskin av kopparfolie
35CrMoV gjutstålshylsa för kopparfolievalsverk, tillverkad med centrifugalgjutning, värmebehandling, dedikerad hålborrning, precisions-CNC-bearbetning och 100 % dynamisk balanseringsinspektion. Anpassade specifikationer inkluderar 565×505×1600 mm och 665×605×2000 mm, med mekaniska egenskaper och geometriska toleranser kontrollerade enligt kundens krav.
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet för stålspolen är 4000 stycken
- information
Gjutningsstålspole som används i valsmaskin av kopparfolie
| Gjutningsstålspole | Material | Specifikation |
| Används i valsmaskin av kopparfolie | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Gjutstålshylsan är en stor precisionsmekanisk komponent som används i valsverk för kopparfolie. GW Precision tillverkar kundanpassade stålhylsor enligt kundens ritningar, materialkrav, måttoleranser och geometriska noggrannhetskrav. För denna produkt,35CrMoV-legerat stålanvänds som material, med tillgängliga specifikationer för565×505×1600 mmoch665×605×2000 mm.
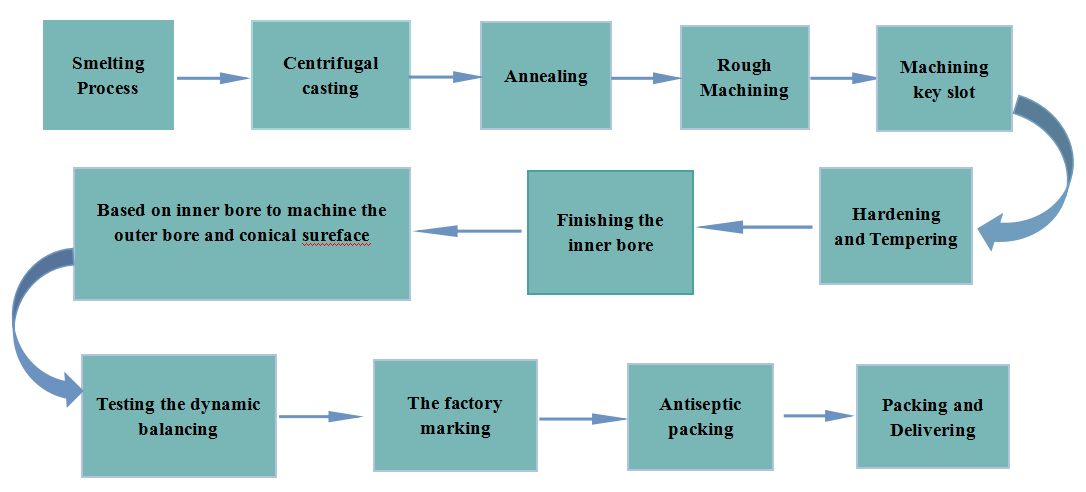
Tillverkningsprocessen kombinerar kontrollerad smältning och gjutning, centrifugalgjutning, värmebehandling, dedikerad hålborrning, precisions-CNC-bearbetning och dynamisk balanseringsinspektion. Hela bearbetningssystemet utvecklas genom kontinuerlig förbättring för att kontrollera koncentricitet, cylindricitet, symmetri och dynamisk balans hos gjutstålshylsan.
35CrMoV Material och mekaniska egenskaper
Gjutstålshylsan av 35CrMoV värmebehandlas genom kylning och anlöpning för att erhålla de erforderliga mekaniska egenskaperna. Typiska prestandaindikatorer efter värmebehandling inkluderar hårdhet, draghållfasthet, sträckgräns, töjning, slagseghet och högtemperaturhårdhet.
De typiska mekaniska egenskaperna är:
Hårdhet: HRC 48–52 vid rumstemperatur, testad med Rockwell-hårdhet enligtASTM E18.
Draghållfasthet: 1500–1800 MPa vid rumstemperatur, testad enligtASTM E8.
Sträckgräns: 1200–1400 MPa.
Förlängning: 10–15 %, baserat på en50 mm mätlängd.
Slagseghet: 20–40 J/cm², testad med Charpy-skårmetoden.
Röd hårdhet: ≥HRC 38 vid 600°C, testad efter1 timmes högtemperaturhållning.
Dessa egenskaper är viktiga för en stålhylsa som används i valsverksmaskiner eftersom komponenten måste bibehålla tillräcklig hållfasthet och dimensionsstabilitet under kontinuerlig mekanisk drift. De slutliga värmebehandlingsförhållandena och inspektionskraven kan styras enligt kundens tekniska specifikation.
Kontrollerad smält- och gjutningsprocess
GW Precision använder kontrollerad smält- och gjutningsteknik för tillverkning av hylsor i gjutstål. Smält- och gjutningsutrustningen stöds av inspektions- och testprocedurer för att kontrollera den kemiska sammansättningen av hylsmaterialet i gjutstålet.
Noggrann kontroll av materialsammansättningen ger en tillförlitlig grund för efterföljande gjutning, värmebehandling och bearbetning. Materialinspektionsprocessen används för att verifiera att stålhylsan uppfyller de specificerade materialkraven innan man går vidare till efterföljande tillverkningssteg.
För stora stålhylsor har gjutämnets kvalitet en direkt inverkan på stabiliteten vid senare bearbetning och den slutliga geometriska noggrannheten. Därför är materialkontroll och gjutkvalitet viktiga delar av hela tillverkningsprocessen.
Centrifugalgjutning för gjutning av stålhylsor
Centrifugal gjutninganvänds för gjutstålshylsan för att förbättra kvaliteten och integriteten hos de inre och yttre ytorna. Centrifugalgjutningsprocessen bidrar till att minska förekomsten av ytdefekter såsomsprickor, slagginneslutningar, porer och sandhål.
Kvaliteten på gjutytan är särskilt viktig för en stor cylindrisk komponent eftersom efterföljande bearbetning måste skapa exakta inre och yttre cylindriska ytor från gjutämnet. En stabil gjutprocess ger en lämplig grund för borrning, svarvning, slipning och andra precisionsbearbetningsoperationer.
Efter gjutning och preliminär inspektion går stålhylsämnet igenom den efterföljande bearbetningen och värmebehandlingen. Den specifika tillverkningsvägen justeras enligt hylsans specifikation och kundens krav.
Värmebehandling av gjutstålshylsan
Värmebehandling är ett viktigt tillverkningssteg för 35CrMoV-gjutstålshylsa när specifika mekaniska egenskaper krävs.
GW Precision tillämpar en välutvecklad värmebehandlingsprocess för stålhylsor som kräver specificerad mekanisk prestanda. Efter värmebehandlingen utförs motsvarande mekaniska egenskaper för att verifiera den färdiga produktens skick.
Värmebehandlingsprocessen är utformad för att uppnå den erforderliga hårdheten och hållfastheten samtidigt som de mekaniska egenskaper som krävs för valsverkstillämpningen bibehålls. Mekanisk egenskapskontroll utförs tillsammans med konventionell dimensionskontroll så att produktens skick kan utvärderas både utifrån materialprestanda och bearbetningsnoggrannhet.
För denna 35CrMoV gjutstålshylsa inkluderar den typiska värmebehandlade prestandanHRC 48–52 hårdhet,1500–1800 MPa draghållfasthet,1200–1400 MPa sträckgräns,10–15 % förlängningoch20–40 J/cm² slagseghetKravet på hårdhet vid hög temperatur är≥HRC 38 vid 600 °C efter en timmes hållning.
Det slutliga värmebehandlingstillståndet kontrolleras enligt kundens specificerade krav på mekaniska egenskaper och tillämpliga inspektionskriterier.
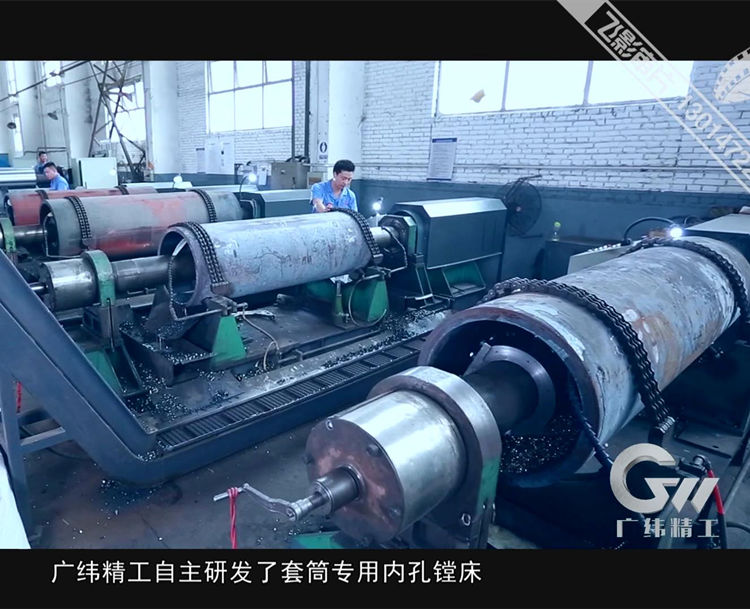
Dedikerad hålborrmaskin
En av de viktiga tillverkningsmöjligheterna för denna gjutstålshylsa är företagets egenutvecklade dedikerade hålborrmaskin. Utrustningen har forskats och utvecklats av GW Precision och har erhållit ennationellt patent.
Den dedikerade maskinen är konstruerad med god styvhet och hög bearbetningsnoggrannhet. Dess bearbetningsstruktur använder en backspännanordning som hjälper till att bibehålla arbetsstyckets position under hålbearbetningsprocessen.
Utvecklingen och den kontinuerliga förbättringen av denna dedikerade utrustning har hjälpt GW Precision att etablera ett integrerat bearbetningssystem för stora stålhylsor. Systemet fokuserar på styrning.koncentricitet, cylindricitet, symmetri och dynamisk balansgenom hela tillverkningsprocessen.
Specifika dimensionstoleranser och geometrisk noggrannhetstoleranser kontrolleras strikt enligt kundens ritningar och tekniska krav snarare än att tillämpa en fast tolerans oberoende av den faktiska produktdesignen.
Precisionsborrning av stålhylsämnet
Gjutstålshylsämnet bearbetas först på den dedikerade hålborrmaskinen som utvecklats av GW Precision.
Under borrning kan hylsämnet justeras för att uppnå koncentricitet mellan öppningens främre och bakre ändar. Denna positioneringsmetod hjälper till att upprätthålla stabila skärförhållanden och förbättra bearbetningsnoggrannheten.
Under skärprocessen förblir arbetsstycket fixerat medan verktygsaxeln roterar för att bearbeta det inre hålet. Denna bearbetningsmetod undviker fel i samband med arbetsstyckets rotation, inklusive konisk vinkel och andra formfel.
Stabil spånavgång under bearbetning bidrar också till att förbättra den bearbetade ytans skick och minskar risken för att spånor repar den bearbetade ytan. Dessa processegenskaper är viktiga vid bearbetning av stålhylsor med stor diameter och lång längd där bearbetningsstabilitet direkt påverkar den slutliga geometriska noggrannheten.
Dubbel självcentrerande CNC-bearbetning
Efter hålborrning och borrning bearbetas gjutstålshylsan vidare med hjälp av endubbel självcentrerande CNC-maskinverktygutvecklad från GW Precisions långsiktiga forskning och erfarenhet inom högprecisionsbearbetning av stora komponenter.
Hydrauliska stödchuckar är installerade i båda ändar av hylsan. Dessa chuckar kan snabbt lokalisera de två ändarna av det inre hålet och hjälpa till att kontrollera koncentriciteten mellan de främre och bakre innerhålssektionerna inom den tillåtna toleransen.
Efter positioneringen bearbetar maskinverktyget den yttre cylindriska ytan samtidigt som koncentriciteten mellan de inre och yttre cirklarna kontrolleras inom det tillåtna toleransområdet.
De koniska cirklarna i innerhålen i båda ändar bearbetas och kontrolleras också för att bibehålla koncentriciteten inom den angivna toleransen. Denna dubbel självcentrerande bearbetningsmetod är särskilt användbar för stora stålhylsor eftersom förhållandet mellan innerhålet, ytterdiametern och båda ändars referensytor har en direkt inverkan på den slutliga monteringens noggrannhet.
Geometrisk noggrannhet och processkontroll
För en stor gjutstålshylsa som används i kopparfolievalsverksutrustning är enbart dimensionsnoggrannhet inte tillräcklig för att utvärdera slutprodukten. Förhållandet mellan olika bearbetade ytor måste också kontrolleras.
GW Precisions integrerade bearbetningssystem fokuserar därför på flera viktiga geometriska egenskaper, inklusivekoncentricitet, cylindricitet och symmetriDessa parametrar kontrolleras genom hela bearbetningssekvensen snarare än att endast beaktas vid den slutliga inspektionen.
Den dedikerade hålborrmaskinen, den dubbelt självcentrerande CNC-maskinen och relaterade precisionsbearbetningsprocesser arbetar tillsammans för att etablera stabila bearbetningsreferenser för stålhylsan.
Den specifika måttoleransen och den geometriska toleransen bestäms enligt kundens ritningar och tekniska krav. Detta gör att gjutstålshylsan kan tillverkas för olika kopparfolievalsverkskonfigurationer och olika utrustningsgränssnitt utan att tillämpa standardmått som inte stöds.
Dynamiskt balanseringstest
Dynamisk balansering är en viktig inspektionspunkt för en stor roterande stålhylsa som används i valsverksmaskiner.
Förutom konventionell dimensionsinspektion och mekanisk egenskapskontroll efter värmebehandling utför GW Precision dynamisk balanseringsinspektion för att ytterligare verifiera kvaliteten på gjutna stålhylsor.
Endynamisk balanseringsmaskin för ringbälteär tillgänglig för100 % dynamisk balanseringstestningav gjutstålshylsorna. Balanseringsinspektionen hjälper till att identifiera kvarvarande obalans som kan påverka komponentens roterande tillstånd.
För stora roterande komponenter är dynamisk balans nära relaterad till stabil drift. Därför införlivas dynamisk balansering i inspektionsprocessen tillsammans med dimensionsnoggrannhet, geometrisk noggrannhet och värmebehandlade mekaniska egenskaper.
Anpassad gjutstålhylsa för kopparfolievalsverk
35CrMoV-gjutstålshylsan är tillverkad för kopparfolievalsverk och kan anpassas enligt kundens ritningar och tekniska krav. Tillgängliga produktspecifikationer i aktuell data inkluderar565×505×1600 mmoch665×605×2000 mm.
GW Precisions tillverkningsprocess omfattar material- och gjutkontroll, centrifugalgjutning, värmebehandling, dedikerad hålborrning, precisionsborrning, dubbel självcentrerande CNC-bearbetning och dynamisk balanseringsinspektion.
Kombinationen av dessa processer är avsedd att ge stabil kontroll över stålhylsans materialtillstånd, mekaniska egenskaper, dimensionsnoggrannhet och geometriska noggrannhet. För produkter som kräver specifika mekaniska egenskaper utförs värmebehandling enligt gällande tekniska krav, följt av motsvarande mekaniska egenskapsprovning.
För precisionsbearbetning erbjuder den dedikerade hålborrmaskinen som utvecklats av GW Precision en stabil bearbetningsmetod för stora hylsämnen. Den efterföljande dubbla självcentrerande CNC-bearbetningsprocessen styr förhållandet mellan de inre och yttre cylindriska ytorna och den inre hålgeometrin i båda ändar.