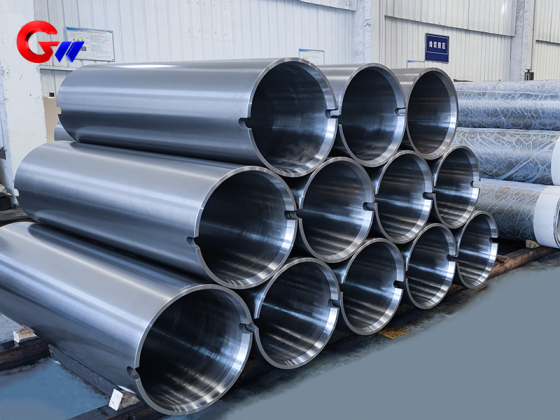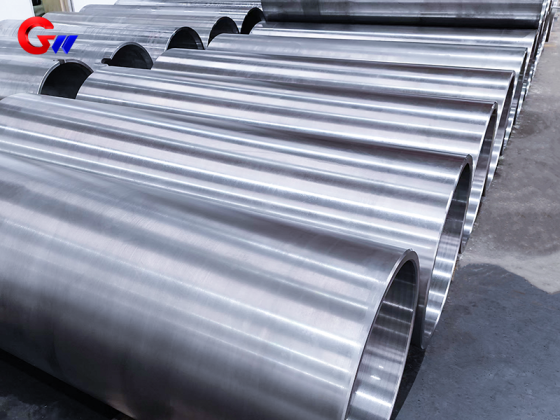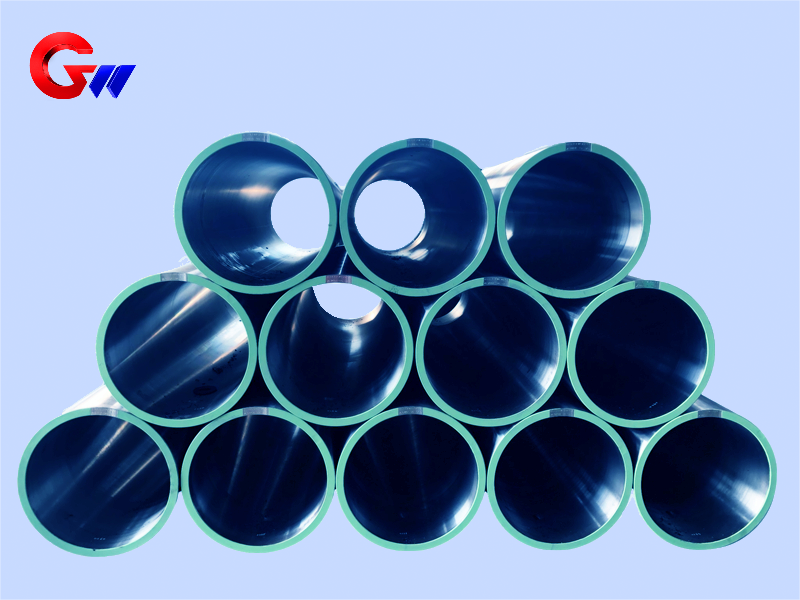
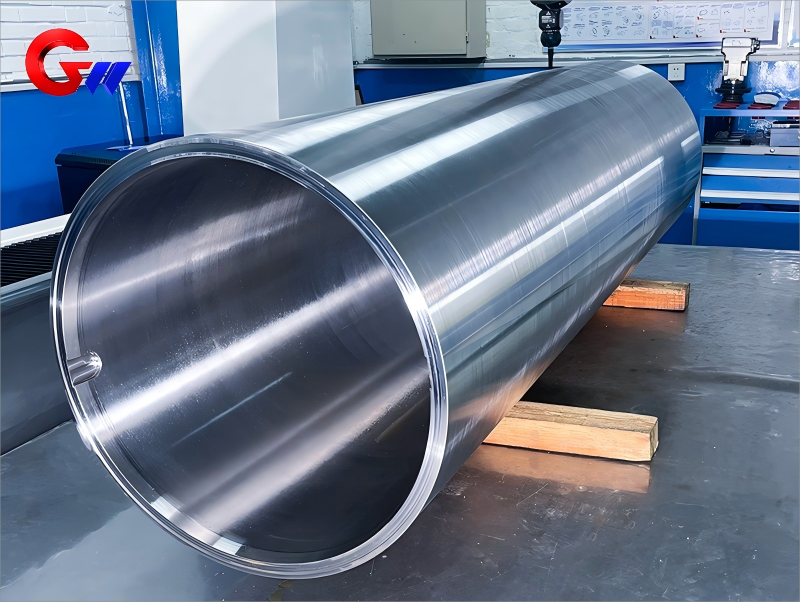
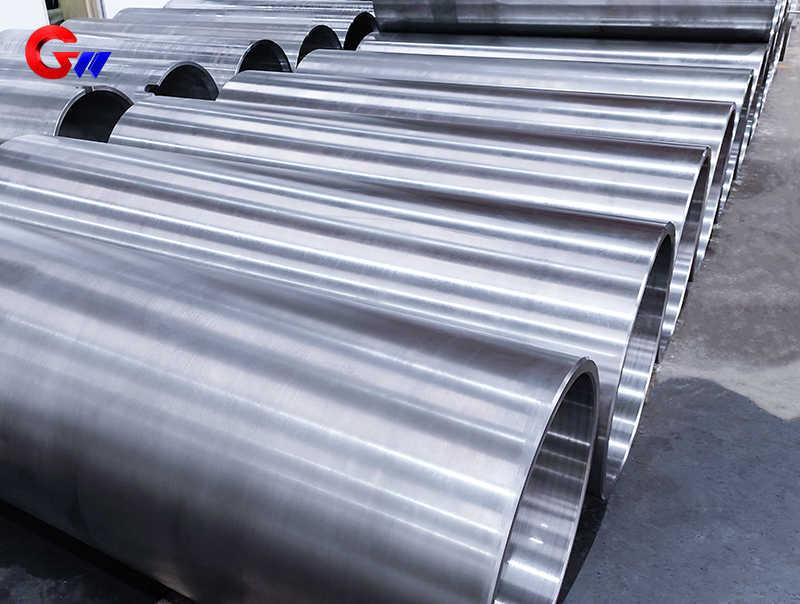
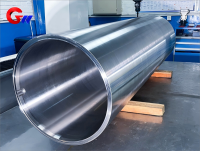
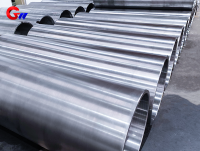
Anpassad 35CrMoV stålspole av kallvalsmaskin
Den specialanpassade 35CrMoV-stålspolen för kallvalsverk är tillverkad av höghållfast och högseg legerat konstruktionsstål. Efter kylning och högtemperaturanlöpning ger 35CrMoV en balanserad kombination av hållfasthet, seghet, utmattningsbeständighet och högtemperaturprestanda, vilket gör den lämplig för högbelastade och högprecisionsroterande komponenter som används i kallvalsverk.
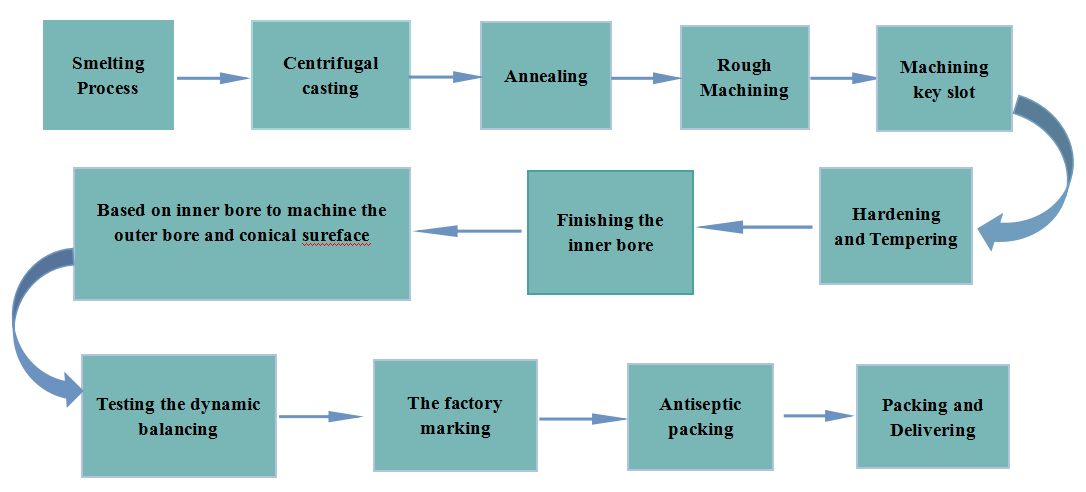
GW Precision tillverkar spolar i 35CrMoV-stål enligt kundens ritningar, utrustningskonfiguration, dimensionskrav, bearbetningstoleranser, värmebehandlingskrav och inspektionsstandarder.
Produkttyp: Anpassad 35CrMoV stålspole
Material: 35CrMoV
Specifikation: 665 × 605 × 2000 mm
Användningsområde: Kallvalsverk
Värmebehandling: Släckning och högtemperaturanlöpning
Bearbetning: Precisionsborrning, hening och slipning
Dynamisk balans: G2.5-nivå, ISO 1940
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet för stålspolen är 4000 stycken
- information
Anpassad 35CrMoV stålspole av kallvalsmaskin
GW Precisions specialanpassade 35CrMoV-stålspole är konstruerad för högbelastnings- och högprecisionsapplikationer i kallvalsningsutrustning. Stålspolen tillverkas enligt kundens tekniska ritningar och valsverkets faktiska krav. Den medföljande produktspecifikationen är 665 × 605 × 2000 mm, medan andra dimensioner kan anpassas efter utrustningens konfiguration och applikationskrav.
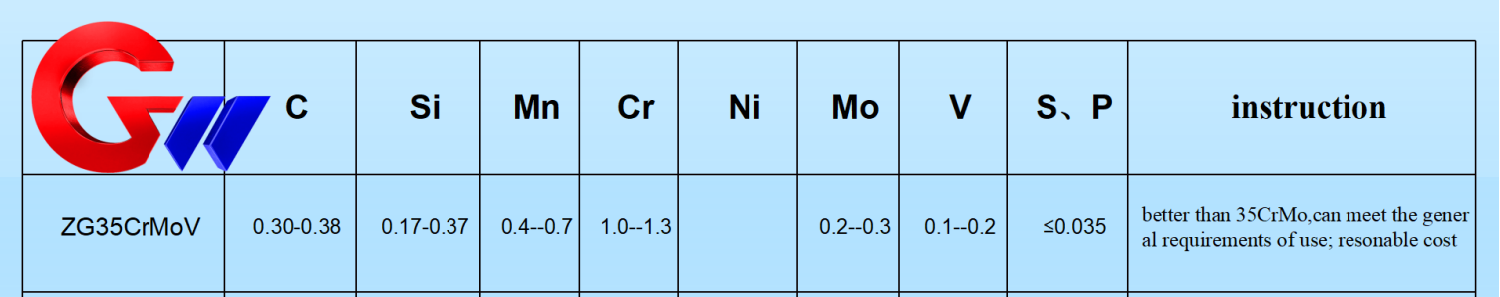
35CrMoV är ett konstruktionsstål med hög hållfasthet och hög seghet. Dess krom-molybden-vanadin-legeringssystem ger god härdbarhet, utmattningsbeständighet och högtemperaturhållfasthet. Materialet är lämpligt för komponenter som utsätts för upprepade mekaniska belastningar och kontinuerlig eller höghastighetsrotation. Kontrollerat svavel- och fosforinnehåll bidrar också till att minska termisk sprödhet och förbättra slagsegheten.
Enligt de tillhandahållna materialdata inkluderar den typiska kemiska sammansättningen av 35CrMoV C 0,30–0,38 %, Cr 0,80–1,10 %, Mo 0,20–0,30 % och V 0,10–0,20 %, med S/P kontrollerat till ≤0,015 %. Dessa legeringselement utgör materialgrunden för den erforderliga hållfastheten, segheten, härdbarheten och utmattningsbeständigheten under krävande driftsförhållanden.
Mekaniska egenskaper hos 35CrMoV
De mekaniska egenskaperna hos stålspolmaterialet utvärderas efter kylning och högtemperaturanlöpning. Den typiska draghållfastheten är 900–1100 MPa, medan sträckgränsen är 750–950 MPa. Förlängningen är ≥12 % baserat på en mätlängd på 5d, där d representerar provstyckets diameter. Slagenergin är ≥50 J vid rumstemperatur, hårdheten är HRC 28–35 i kylt och anlöpt tillstånd, och krympningshastigheten i sektionen är ≥45 %.
De relevanta teststandarderna som tillhandahålls för dessa egenskaper inkluderar GB/T 228.1 (ISO 6892) för dragprovning, GB/T 229 (ISO 148) för slagprovning och GB/T 230.1 för hårdhetsprovning.
För dynamiska belastningstillämpningar anger de angivna tekniska uppgifterna en utmattningsgräns på cirka 450–500 MPa under 10⁶ cykler med ett slätt prov. Denna utmattningsprestanda gör materialet lämpligt för komponenter som utsätts för upprepad belastning under valsverksdrift. Faktisk prestanda beror på materialtillstånd, värmebehandling, geometri, yttillstånd och driftsmiljö.
Värmebehandling och högtemperaturprestanda
Värmebehandling är en viktig del av tillverkningen av 35CrMoV-stålspolen. Härdningsprocessen använder uppvärmning till cirka 850–880 °C följt av oljekylning för att erhålla den önskade martensitiska strukturen. Efter härdning utförs högtemperaturanlöpning vid cirka 550–650 °C.
Anlöpningstemperaturen kan justeras efter önskad hållfasthet och seghet. Generellt sett minskar hållfastheten om anlöpningstemperaturen ökas, samtidigt som segheten förbättras. De slutliga värmebehandlingsförhållandena måste därför väljas utifrån stålspolens mekaniska prestandakrav och dess avsedda kallvalsningsapplikation.
Efter lämplig kylning och anlöpning kan 35CrMoV bibehålla en stabil hållfasthet under cirka 400 °C och tål kortvarig exponering till cirka 500 °C under specificerade förhållanden. Molybden bidrar till högtemperaturhållfasthet och krypmotstånd, medan Cr-Mo-V-legeringssystemet stöder materialets övergripande mekaniska prestanda.
Krav för precisionsbearbetning
Spolen i 35CrMoV-stål kräver precisionsbearbetning efter värmebehandling. Innerhålet, ytterdiametern, de cylindriska ytorna och lagrets anslutningsytor måste uppfylla de dimensionella och geometriska krav som anges för produkten.
Det inre hålet är kontrollerat till IT6-kvalitet, med ett H6-passningskrav och en ytjämnhet på Ra ≤0,8 μm. Ytterdiametern är kontrollerad till IT7-kvalitet med ett H7-passningskrav och en ytjämnhet på Ra ≤1,6 μm. Cylindriciteten är kontrollerad till ≤0,01 mm/100 mm, medan koaxialiteten hos lagrets anliggningsyta är kontrollerad till ≤0,02 mm.
Precisionsborrning och honing används för att uppnå den erforderliga måttnoggrannheten och ytjämnheten för det inre hålet. För den yttre cylindriska ytan används rundslipning för att erhålla den erforderliga måttnoggrannheten och ytkvaliteten samtidigt som risken för termisk deformation minskas.
För en stor roterande stålspole måste dimensionsnoggrannheten och den geometriska noggrannheten kontrolleras tillsammans. Förhållandet mellan innerhålet, ytterdiametern och den roterande axeln påverkar direkt den slutliga monteringen och rotationsförhållandena. Därför måste val av bearbetningsutgångspunkt, bearbetningssekvens, borrning, hening och slipning koordineras för att bibehålla den erforderliga cylindriciteten och koaxialiteten.
Dynamisk balanstestning och inspektion
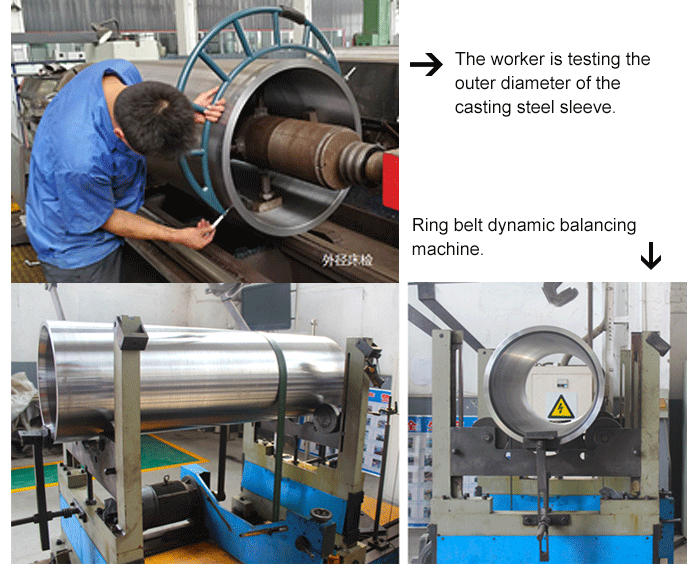
Dynamisk balans är ett viktigt kvalitetskrav för en stålspole som används i roterande kallvalsverksutrustning. När spolen roterar med hög hastighet kan ojämn massfördelning producera ytterligare centrifugalkraft och vibrationer. Därför kräver den färdiga produkten dynamisk balansprovning utöver konventionell dimensionskontroll.
GW Precision kan använda en dynamisk balanseringsmaskin för ringband för att utföra 100 % dynamisk balanstestning. Det angivna tekniska kravet specificerar kvarvarande obalans upp till G2.5-nivå enligt ISO 1940.
Kvalitetskontrollen inkluderar även mekaniska egenskaper efter värmebehandling och konventionell dimensionskontroll. Inspektionsprocessen omfattar kritiska dimensioner, ytbeskaffenhet, geometrisk noggrannhet, materialmekaniska egenskaper och dynamiskt balanstillstånd hos den färdiga stålspolen.
För kundanpassade produkter kan inspektionskraven bekräftas enligt kundens ritningar, tekniska specifikationer, kvalitetsstandarder och tillämpningskrav. Detta gör att den slutliga inspektionsprocessen direkt överensstämmer med den faktiska kallvalsningsutrustningen.
Att tänka på vid svetsreparationer
Om svetsreparation krävs för en 35CrMoV stålspole måste svetsprocessen ta hänsyn till höghållfasthetslegeringsstålets egenskaper och dess värmebehandlade tillstånd. Enligt de angivna tekniska kraven bör materialet förvärmas till cirka 200–300 °C före svetsning.
Efter svetsreparation krävs spänningsglödgning för att minska kvarvarande svetsspänningar och bidra till att bibehålla dimensionsstabilitet. Den faktiska svetsproceduren bör bestämmas utifrån reparationsplatsen, materialets skick, svetsmetoden, värmebehandlingsförhållandena och tillämpliga tekniska krav.
För precisionsstålspolar bör svetsreparationen följas av lämplig inspektion och, vid behov, dimensionsverifiering för att säkerställa att den reparerade komponenten fortsätter att uppfylla de erforderliga bearbetnings- och monteringstoleranserna.
Förpackning och produktskydd
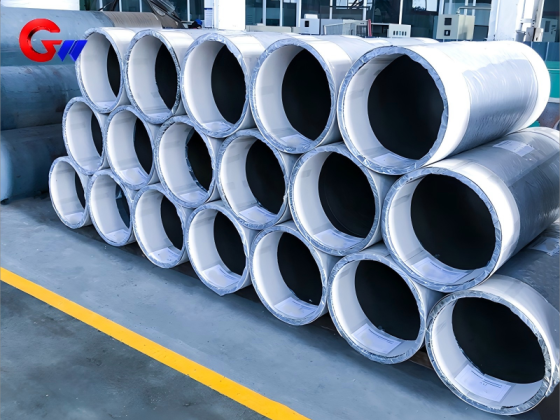
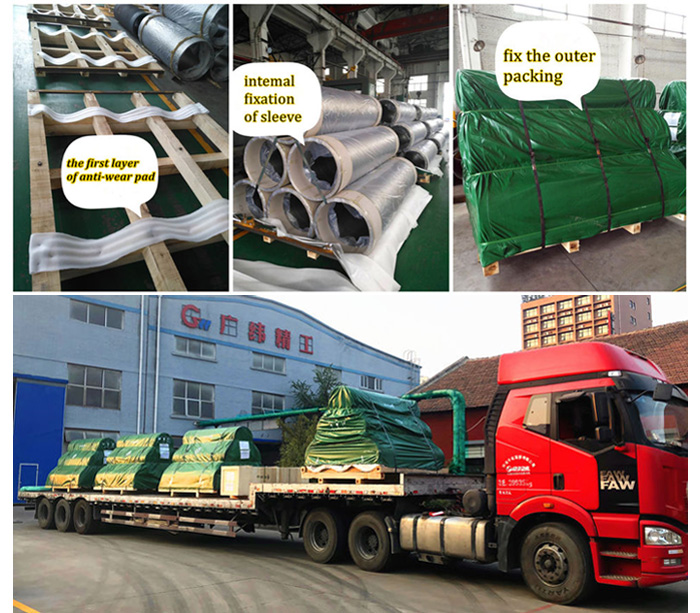
GW Precision har ett erfaret förpackningsteam och etablerade förpackningsrutiner för precisionsstålspolar. Förpackningen är utformad för att skydda 35CrMoV-stålspolen under lagring, transport, hantering och leverans och för att minska risken för förlust eller skada.
Produktens renlighet beaktas också vid förpackning. Stålspolens yta kontrolleras och rengörs före förpackning för att förhindra kontaminering under transport och lagring.
GW Precision erbjuder kundanpassad tillverkning av 35CrMoV-stålspolar enligt kundens krav, inklusive material, specifikationer, värmebehandling, bearbetningsnoggrannhet, dynamisk balans, inspektion och förpackningskrav. Produktionsprocessen är avsedd att tillhandahålla en stålspole lämplig för högbelastade och högprecisions kallvalsverkstillämpningar samtidigt som de specificerade material- och dimensionskraven bibehålls.
Viktiga överväganden för stålspole för kallvalsverk
Svetsreparation: 35CrMoV-svetsning kräver förvärmning (200-300 ℃) och spänningsglödgning efter svetsning.