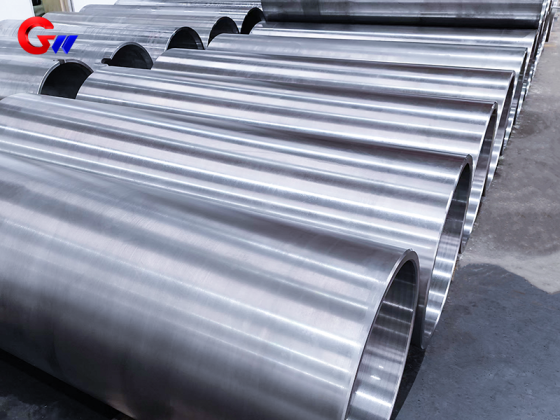
Gjutningsstålspole som används i kopparremsvalsmaskin för icke-järnindustrin
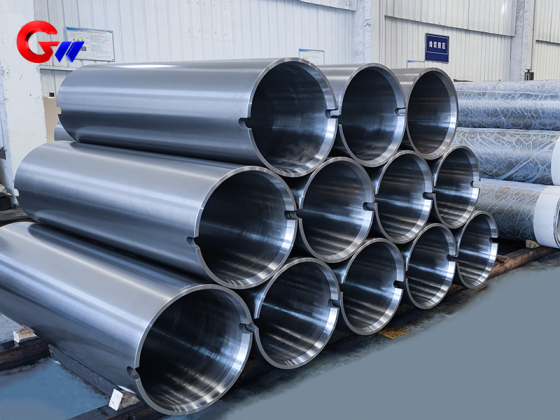
GW Precision tillverkar kundanpassade spolar i gjutet stål för valsutrustning för icke-järnmetaller. Den representativa produkten är en centrifugal spole i gjutet stål av 35CrMoV, specifikation 665 × 605 × 1900 mm. Vanliga ytterdiametrar inkluderar Ø665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 och Ø482 mm, med längder från 1000 mm till 3000 mm. Innerdiametern är inte begränsad och kan tillverkas enligt kundens ritningar och utrustningskrav. Cirka 80 % av GW Precisions verktygsmaskiner är CNC-utrustning, som stöder bearbetning av stora kundanpassade komponenter.
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet för stålspolen är 4000 stycken
- information
Gjutningsstålspole för kopparremsvalsmaskin
De35CrMoV stålspoleär konstruerad för krävande tillämpningar i valsverk för kopparband och annan utrustning för bearbetning av icke-järnmetaller. 35CrMoV ger en kombination av hög hållfasthet, slitstyrka och utmattningsbeständighet. Enligt de tillhandahållna applikationsdata kan materialet bibehålla hög hållfasthet vid ungefär500–600°CVanadinkarbid (VC) och kromkarbid (Cr₇C₃) bidrar till slitstyrka, medan god värmeledningsförmåga och seghet minskar risken för termisk spänningssprickbildning vid upprepade temperaturförändringar.
Centrifugal gjutning
GW Precision använder kontrollerad smält- och gjutningsteknik förgjutstålspoleProduktionsutrustningen inspekteras noggrant för att säkerställa en tillförlitlig och enhetlig kemisk sammansättning.Centrifugal gjutninganvänds för att förbättra strukturell kompakthet och mekanisk egenskapslikformighet samtidigt som de inre och yttre ytorna kontrolleras mot defekter som sprickor, slagginneslutningar, porer och sandhål. Detta ger en stabil grund för efterföljande värmebehandling och precisionsbearbetning.
Värmebehandling och ytförstärkning
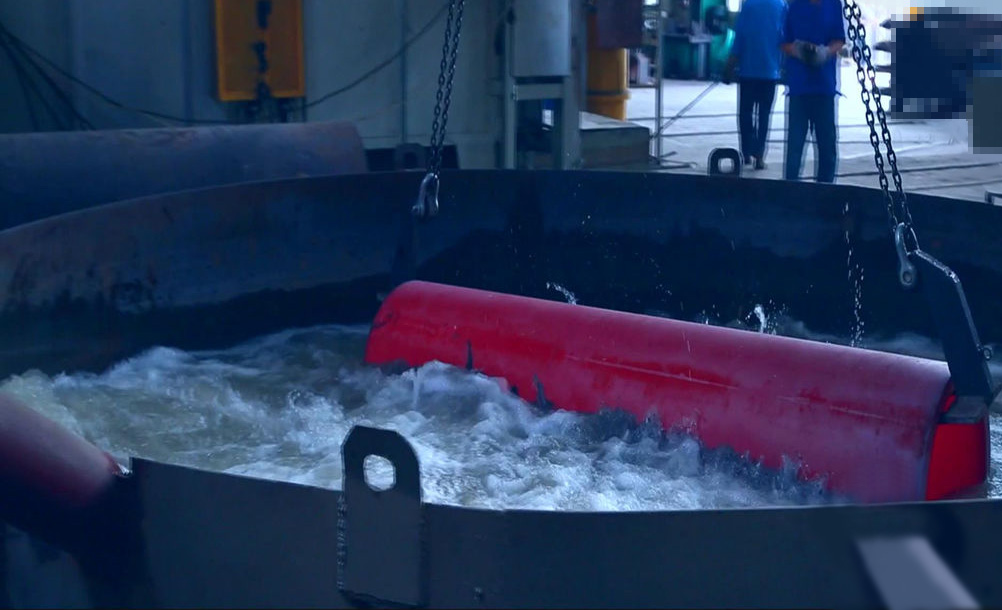
För specifika krav på mekaniska egenskaper genomgår stålspolen kontrollerad värmebehandling. Den specificerade processen är850°C oljesläckning + 550°C högtemperaturhärdning i 4 timmar, med en målkärnhårdhet påHRC 28–32att balansera styrka och seghet.
För högre ytbeständighet,jonkitreringkan ge ythårdhet på≥HV900med ett penetrerande lager av0,3–0,5 mmAlternativt kan lasersläckning selektivt härda kontaktytan tillHRC55–60, med deformation nedanför0,03 mm.
Precisionsbearbetning och inspektion
GW Precision har ungefär80 % CNC-maskiner, vilket förbättrar dess kapacitet för kundanpassad precisionsbearbetning. Vanliga ytterdiametrar inkluderarØ665, Ø609, Ø588, Ø572, Ø565, Ø562, Ø560, Ø552, Ø540 och Ø482 mm, med längder från1000 mm till 3000 mmInnerdiametern är inte begränsad och kan tillverkas enligt kundens ritningar och utrustningskrav. Den representativa specifikationen är665 × 605 × 1900 mm.
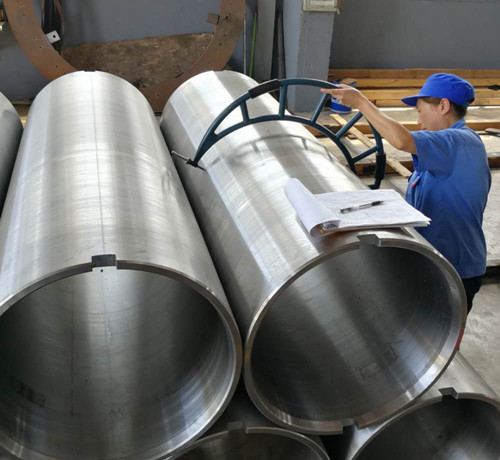
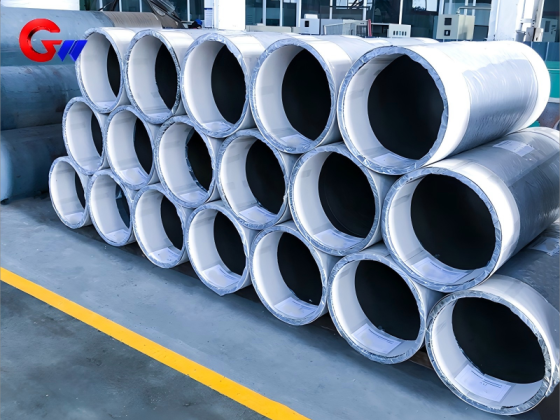
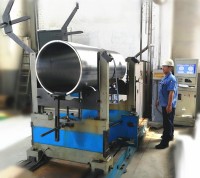
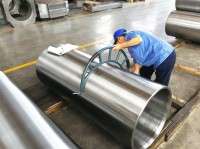
Inspektionen inkluderar dimensionskontroll och, vid behov, mekanisk egenskapskontroll efter värmebehandling. En dynamisk balanseringsmaskin för ringremmar kan tillhandahålla100 % dynamisk balanseringstestningför roterande stålspolprodukter. Erfaren förpackningspersonal och etablerade förpackningsmetoder används också för att skydda färdiga produkter under lagring och transport.
Genomcentrifugalgjutning, värmebehandling, CNC-precisionsbearbetning och dynamisk balanseringsinspektion, GW Precision erbjuder kundanpassadestålspolelösningar för valsverk för kopparband. Material, dimensioner, värmebehandlingsförhållanden, ytförstärkning och inspektionskrav kan justeras enligt kundens ritningar och faktiska driftsförhållanden.