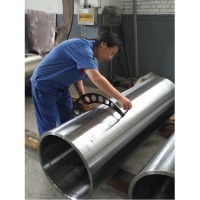
Aluminiumbandvalsverk gjutstålshylsa (dynamisk balansinspektion)
Hylsan i gjutet stål för aluminiumbandvalsverk är konstruerad för höghastighetsvalsning av aluminiumband och folie med valsningshastigheter på 1200–2500 m/min och materialtjocklekar på 0,1–2,0 mm. Hylsan är tillverkad av 35NiCrMo-stål och har en specifikation på 565 × 505 × 1700 mm. Den är lämplig för kallvalsverk med fyra och sex valsar samt sendzimirvalsverk med 20 valsar som används för batterifolie och förpackningsfolie. Hylsan är konstruerad för dynamisk stabilitet vid höga rotationshastigheter, med kvarvarande obalans kontrollerad till ≤0,4 g·cm/kg (kvalitet G0.4) och vibrationsamplitud kontrollerad till ≤0,8 μm. Valsningszonens temperatur kan nå cirka 150–250 °C, vilket kräver att hylsan motstår upprepade termiska och mekaniska påfrestningar under drift.
- GW Precision
- Kina, Luoyang
- Avtalsvillkor
- Årlig kapacitet för stålspolen är 4000 stycken
- information
Aluminiumbandvalsverk gjutstålshylsa (dynamisk balansinspektion)
DeAluminiumbandvalsverk gjuten stålhylsaär en stor gjuten stålkomponent avsedd för valsutrustning för aluminiumband och aluminiumfolie. Den tillverkas av35NiCrMo-ståloch har en specifikation på565 × 505 × 1700 mmHylsan är konstruerad för höghastighetsrotationer, upprepad mekanisk belastning och alternerande termisk belastning som uppstår vid valsning av aluminium.
Hylsan är lämplig för valsning av aluminiumband med valsningshastigheter på1200–2500 varv/minoch materialtjocklekar av0,1–2,0 mmTypisk utrustning inkluderar kallvalsverk med fyra och sex tum höga tum och20 höga SendzimirvalsverkI applikationer med 20-tums valsning kan hylsan användas för produktion av batterifolie och förpackningsfolie.
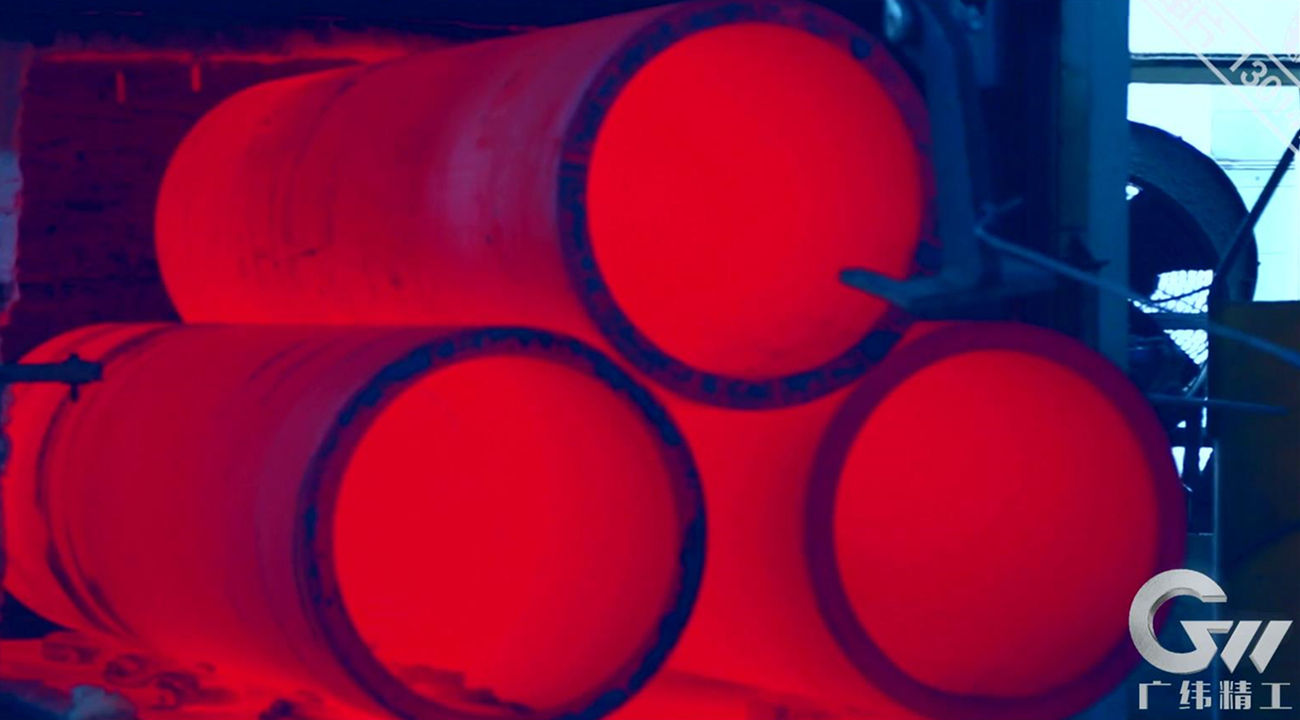
35NiCrMo stål och värmebehandling
Hylsan använder35NiCrMo-stål, med en specificerad draghållfasthet på≥850 MPaMaterialet ger den styrka, slagtålighet och utmattningsbeständighet som krävs för en stor roterande komponent som utsätts för upprepad mekanisk belastning.
Materialet behandlas medhärdning och högtemperaturanlöpningEfter värmebehandling är den angivna hårdhetenHRC 30–40Detta värmebehandlade tillstånd ger en kontrollerad kombination av styrka, hårdhet och seghet för hylsans arbetsförhållanden.
Den faktiska momentana temperaturen i valsningszonen är ungefär150–250°CDe angivna materialdata anger även en kortvarig arbetstemperaturkapacitet på cirka400–500°CDessa förhållanden kräver att hylsan motstår upprepad termisk-mekanisk belastning utan att dess strukturella stabilitet kompromissas.
Dynamisk balans för höghastighetsrullning
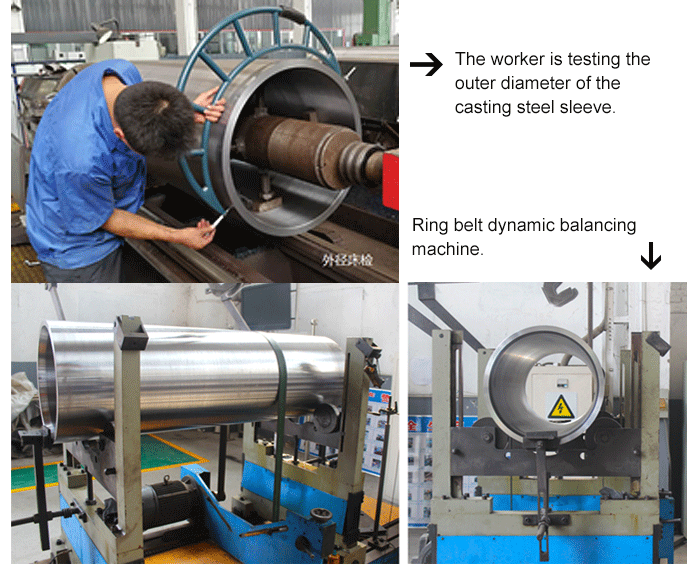
Dynamisk balans är ett viktigt krav för denna valsverkshylsa i aluminium på grund av dess höga rotationshastighet. Den kvarvarande obalansen kontrolleras för att≤0,4 g·cm/kg, motsvarandeG0.4-klass.
Hylsan är också utformad för att undertrycka högfrekventa vibrationer, med den specificerade vibrationsamplituden kontrollerad för att≤0,8 μmAtt kontrollera kvarvarande obalans och vibrationer bidrar till att förbättra rotationsstabiliteten vid höghastighetsvalsning av aluminiumband och folie och främjar jämna valsningsförhållanden.
Kombinationen av materialstyrka, värmebehandling, dimensionsnoggrannhet och dynamisk balans beaktas därför under hela tillverkningsprocessen snarare än bara vid slutinspektionen.
Precisionsbearbetning i stor skala
Hylsämnet bearbetas initialt på enhålborrmaskin utvecklad av GW Precision TechnologyUnder borrning används bearbetningsprocessen för att kontrollera koncentriciteten mellan den främre och bakre ändarna av den inre öppningen.
Arbetsstycket förblir fixerat medan verktygsaxeln roterar för att skära det inre hålet. Denna bearbetningsmetod hjälper till att minska konisk vinkel och formfel i öppningen. Den möjliggör också en jämnare spånborttagning under bearbetningen, vilket bidrar till att förbättra ytfinishen och minska risken för repor orsakade av spånansamling.
Efter den inledande hålbearbetningen bearbetas hylsan vidare på enDubbelt självcentrerande CNC-maskinverktyg utvecklat genom många års erfarenhet av högprecisionsbearbetning i stor skala.
Hydrauliska stödchuckar är installerade i båda ändar av maskinen för att snabbt kunna lokalisera arbetsstyckets innerhålsändar. Denna positioneringsmetod hjälper till att bibehålla den erforderliga koncentriciteten under efterföljande bearbetning. CNC-processen används sedan för att bearbeta den yttre cylindriska ytan samtidigt som det erforderliga förhållandet mellan inner- och ytterytorna bibehålls.
De koniska cirkulära ytorna på de inre hålen i båda ändar bearbetas också med erforderlig koncentricitet. Denna bearbetningssekvens ger kontrollerad geometrisk noggrannhet för en stor roterande hylsa som används i höghastighetsvalsutrustning.
Svetsning och kvalitetskontroll
När svetsreparation krävs förvärms hylsan till ungefär200–300°Cföre svetsning. Efter svetsning tillämpas värmebehandling efter svetsning för att minska risken för sprickbildning och kontrollera kvarvarande termisk spänning.
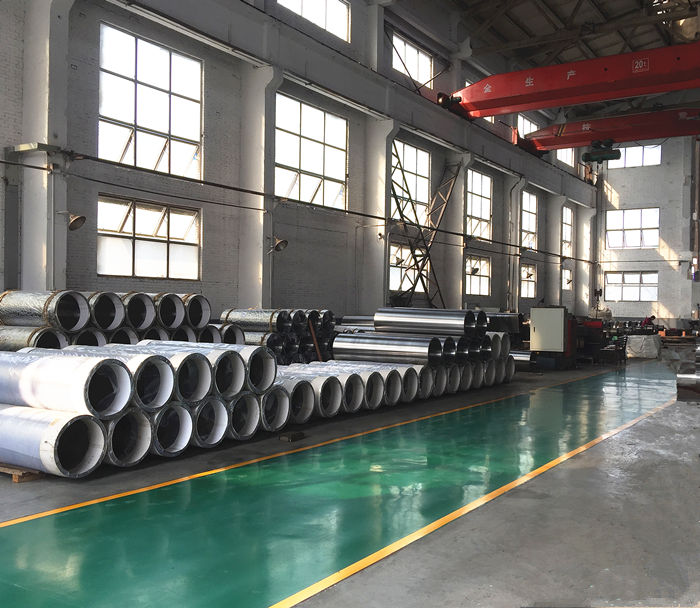
Kvalitetsdokumentationen för den färdiga hylsan inkluderar enrapport om analys av kemisk sammansättning, rapport om värmebehandling, rapport om mekanisk materialanalys, rapport om dimensionstolerans och rapport om form- och positionstoleransDessa register ger spårbarhet för materialet, värmebehandlingstillståndet och det färdiga bearbetningsresultatet.
Kombinationen av35NiCrMo-material, kontrollerad värmebehandling, precisions-CNC-bearbetning i stor skala, dynamisk balansinspektion och dokumenterad kvalitetskontrolltillhandahåller en komplett tillverkningsprocess för gjutna stålhylsor som används i höghastighetsvalsverk för aluminiumband och folie.
Anpassad tillverkning
GW Precision Technology tillverkar detta35NiCrMo gjutstålshylsaenligt de tekniska och dimensionella kraven för kundens valsutrustning. Den565 × 505 × 1700 mmHylsspecifikation, höghastighetsapplikationsområde, krav på dynamisk balans, bearbetningsprocess och inspektionsdokumentation kan införlivas i tillverknings- och kvalitetskontrollprocessen för den specificerade aluminiumvalsapplikationen.